En este artículo
¿Qué hace operativa a una fábrica mínima viable de alimentos?
Una fábrica mínima viable de alimentos es la célula operativa completa más pequeña capaz de recibir materiales, elaborar el producto aprobado, limpiar el sistema, liberar el producto terminado y despachar pedidos. No es la combinación de máquinas de producción con el precio más bajo. Los servicios requeridos, las interfaces de contacto con el producto, el personal, los registros y las responsabilidades de liberación forman parte de la primera fase, aunque se aplace cierta automatización seleccionada.
Empiece con un producto y un rango de empaque definidos para el lanzamiento. Financie las funciones necesarias para abastecer ese rango y reserve opciones de ampliación específicas. Elimine capacidad especulativa antes de eliminar una función de la que dependa la producción vendible.
Un propietario que busca reducir el CAPEX inicial puede aplazar la empacadora de cajas o un segundo recipiente. Pueden ser decisiones sensatas. Aplazar el único retorno de limpieza viable, el área de preparación de ingredientes o la responsabilidad de liberación del producto es distinto: deja una operación incompleta. La pregunta de diseño es dónde puede simplificarse la primera fase sin perder coherencia. Este artículo sigue una célula de lanzamiento pequeña de alimentos líquidos desde la selección del recipiente hasta la entrega del primer día, mediante una ilustración de capacidad deliberadamente limitada.
1. Defina la célula completa desde la recepción hasta la liberación, no una lista de máquinas
Describa el compromiso inicial como una combinación específica de productos, empaques, cantidades por campaña y ventanas de entrega. Un portafolio de lanzamiento de una familia de productos puede requerir una fábrica distinta de una primera fase que deba aceptar todas las recetas futuras. Los requisitos de conservación y aceptación del producto ya deben contar con una base técnica adecuada; un proyecto más pequeño no reduce ese requisito.
Trace una campaña comercial desde la recepción de materiales, la preparación, el procesamiento, la transferencia, el llenado, el empaque y la identificación y liberación de existencias. Para cada transferencia, indique la condición de entrada, la función receptora y quién toma la decisión pertinente. Así se revelan funciones que pueden perderse entre cotizaciones de equipos. El proveedor del tanque quizá suponga que los ingredientes ya están preparados; el proveedor de la llenadora quizá suponga que el producto llega continuamente y en las condiciones requeridas. Ninguno de esos supuestos crea la operación de preparación o almacenamiento faltante.
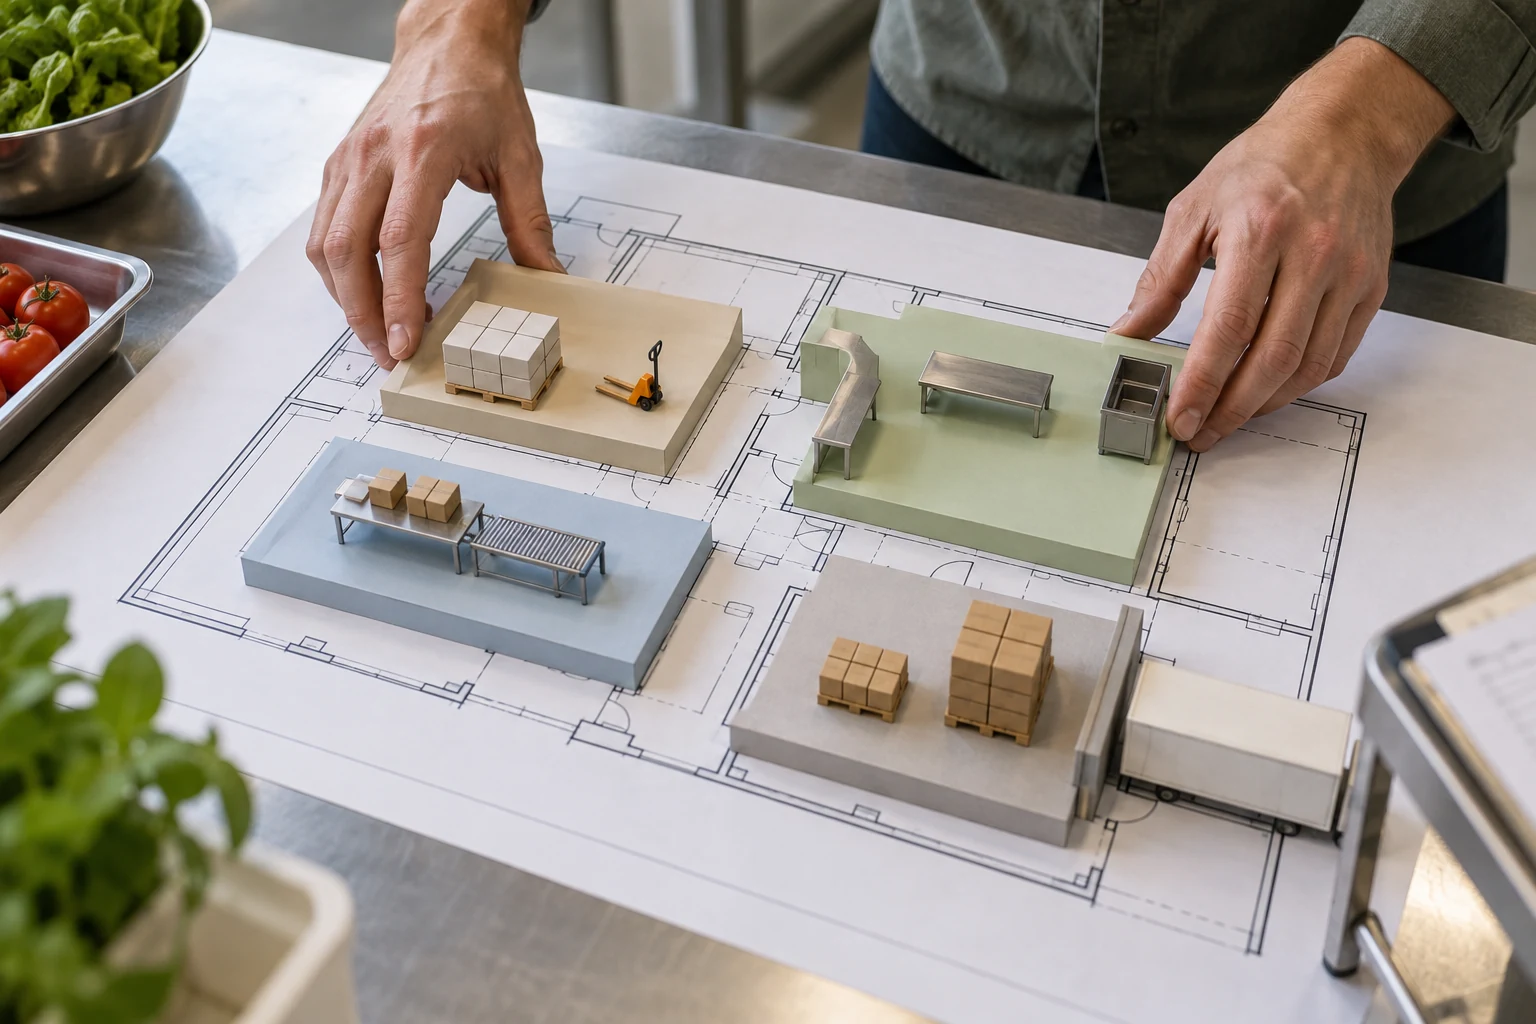
El resultado debe ser un diagrama compacto de la célula operativa con un responsable asignado a cada interfaz. Incluya el espacio físico donde se trabaja y los registros necesarios para vincular las materias primas con el producto terminado almacenado. Esto es más útil para la inversión inicial que un largo calendario especulativo de equipos: establece qué capacidades hacen posible la primera venta. Las funciones ajenas a esa célula quedan como opciones posteriores, salvo que el propietario explique por qué son esenciales para el lanzamiento.
Para el ejemplo siguiente, redacte el informe de lanzamiento así: una familia aprobada de alimentos líquidos, un envase de 500 g, dos lotes de 600 kg y 1,200 kg de producto terminado por día. Identifique la recepción, la preparación de ingredientes, la transferencia y retención, el llenado y la liberación para esa operación. Cualquier producto o empaque futuro es una opción con precio aparte.
2. Seleccione un recipiente según su función operativa y los sistemas conectados
Un recipiente puede preparar un lote, desacoplar dos operaciones o almacenar material liberado. Son funciones distintas. Indique la cantidad útil de trabajo, el comportamiento del producto, la condición de transferencia requerida y el ciclo ocupado antes de elegir el tamaño nominal. Una carcasa más grande no aumenta automáticamente la producción vendible diaria si el llenado o el calendario aprobado son el factor limitante.
La oferta de tanques y recipientes de DPS describe recipientes de procesamiento, fermentación y almacenamiento coordinados con tuberías, CIP y controles. Por lo tanto, para una célula de lanzamiento, la descripción de los equipos debe incluir la entrada y salida del producto, el suministro y retorno de limpieza, los instrumentos pertinentes, el aislamiento y la secuencia operativa. Estas interfaces forman parte de la función útil del recipiente; no son detalles opcionales que deban descubrirse durante la instalación.
Especifique qué necesita realmente la primera fase y qué es solo una posibilidad futura. Por ejemplo, reservar una conexión de transferencia puede conservar una opción posterior sin comprar un segundo recipiente que quedaría sin uso. En cambio, omitir los medios para vaciar o limpiar el primer recipiente no representa un ahorro por etapas. Pida a los equipos de proceso e ingeniería que indiquen dónde se conectan sus responsabilidades para que el paquete adquirido se convierta en un sistema operativo y no en un activo aislado.
Solicite una disposición del paquete que muestre la altura total, la ubicación de las conexiones de producto y las conexiones de limpieza asignadas. Añada una columna de responsable de suministro para la bomba de transferencia, las válvulas de conexión, los instrumentos y la terminación de control. Si la cotización del tanque deja esos elementos a cargo de terceros, asigne un responsable y una provisión de costo a cada interfaz antes de comparar.
3. Posponga la automatización cuando la alternativa manual esté definida
La comparación adecuada es entre una configuración manual o más sencilla completa y una configuración automatizada completa. El empaque secundario manual puede ser viable si el personal, el espacio, la calidad del empaque y el flujo de materiales respaldan las campañas previstas. La nota de una hoja de cálculo que dice «lo hace un operador» no constituye un diseño operativo.
Describa el ciclo de trabajo: qué llega, con qué frecuencia se realiza la tarea, cómo se manipula físicamente, qué verificación se lleva a cabo y adónde se trasladan los productos terminados. Evalúe la campaña representativa más exigente, no un día promedio. Incluya los relevos y las demás tareas asignadas al mismo personal. El objetivo no es prescribir proporciones de personal, sino verificar que el método inicial disponga de suficiente tiempo útil y condiciones de trabajo adecuadas.
Conserve la posibilidad de instalar automatización futura cuando tenga una justificación comercial. Reserve una ruta práctica para los equipos, el espacio requerido y una interfaz identificada, mostrando por separado el costo inicial. Evite instalar toda la capacidad futura solo porque aparece en el concepto de una planta madura. Planeación de capital de DPS puede comparar estos compromisos por etapas con la base del lanzamiento y con escenarios de demanda posteriores; así el propietario elige una concesión definida en lugar de una fase barata pero imprecisa.
Con la velocidad de empaque del ejemplo, de 300 kg/h, los envases de 500 g equivalen a 600 envases/h. Con doce envases por caja, el método manual debe completar cincuenta cajas por hora, es decir, una cada setenta y dos segundos. Antes de aceptar ese método, mida conjuntamente el armado de cajas, la carga, el sellado, la verificación del código y el traslado posterior.
| Función | Lanzamiento completo y sencillo | Mayor capacidad instalada | Qué cambia |
|---|---|---|---|
| Empaque en cajas | Empaque y preparación manuales con alcance definido | Paquete automatizado de empaque en cajas | Ciclo de trabajo, alimentación de la máquina e interfaces de descarga |
| Preparación por lotes | Un recipiente con una secuencia de campañas viable | Recipientes de preparación en paralelo | Traslape de ciclos, transferencias y servicios simultáneos |
| Disponibilidad para limpieza | Ventana de limpieza asignada y circuito completo | Capacidad adicional e independiente para limpieza | Calendario, conexiones y operaciones simultáneas |
| Confirmación operativa | Acciones definidas del operador y decisiones registradas | Más señales y funciones automatizadas de secuencia | Responsabilidad sobre controles, evidencias y gestión de excepciones |
4. Use el límite de la célula completa para cuestionar la compra de un recipiente más grande
Considere una célula hipotética con una cantidad útil de lote de 600 kg y un ciclo de procesamiento que ocupa tres horas. Suponga que el calendario indicado ofrece seis horas para ciclos completos, lo cual permite dos lotes y 1,200 kg. Se supone por separado que la función de empaque procesa 300 kg por hora durante cuatro horas disponibles, también 1,200 kg. Para esta evaluación didáctica se supone que el producto, los plazos y el manejo intermedio son compatibles.
Si solo se reemplaza la provisión del recipiente por una cantidad de lote de 900 kg, la capacidad de procesamiento calculada sería de 1,800 kg en dos ciclos. No cambiaría el límite de empaque de 1,200 kg. Por tanto, la evaluación de la célula completa sigue siendo de 1,200 kg y la capacidad adicional de proceso no constituye automáticamente una inversión útil para el primer día. La inversión faltante puede corresponder a una interfaz aguas abajo y no a una carcasa más grande aguas arriba.
Use esta evaluación para orientar la siguiente investigación: ¿puede cambiar el calendario de campañas aprobado o la disposición de empaque, y hay demanda vendible adicional? Las pruebas reales de producto, el comportamiento de transferencia y los requisitos operativos pueden modificar ambos cálculos. La lección de inversión es concreta: antes de ampliar una máquina, encuentre la interfaz que impide que la célula de primera fase produzca más producto terminado aceptable.
Una ilustración compatible de ocho horas podría liberar lotes en las horas tres y seis, y empacarlos entre las horas tres y cinco, y entre las seis y ocho. Ese calendario requiere una transferencia adecuada del producto mientras se procesa el siguiente lote. Identifique la función de almacenamiento y transferencia y las restricciones del producto; el límite de capacidad por sí solo no la proporciona. Revise ambas transferencias antes de comprometerse a liberar dos lotes diarios.
5. Instale por completo la columna vertebral inicial de servicios y limpieza
La célula de lanzamiento necesita servicios en las condiciones requeridas por su secuencia real. Trace la preparación, el procesamiento, el enfriamiento cuando corresponda, el empaque y la limpieza con el mismo calendario. Una conexión dimensionada según el consumo promedio puede pasar por alto un evento simultáneo, mientras que sumar todas las cargas nominales puede ocultar qué demandas coinciden en realidad.
Asigne a cada paquete un calendario de límites: condición de suministro, conexión, retorno o descarga, interfaz de controles y responsable. Para la limpieza, una conexión de suministro por sí sola no constituye un circuito completo. La ruta en contacto con el producto, el retorno, el aislamiento pertinente y los medios para observar el procedimiento requerido deben desarrollarse con el equipo técnico adecuado. Este artículo no especifica ajustes de limpieza ni establece un procedimiento validado.
En ingeniería y diseño de procesos, DPS describe documentación coordinada de equipos, distribución, análisis de servicios simultáneos y especificaciones de controles. Para una primera fase mínima, esos entregables pueden identificar la columna vertebral viable más pequeña y los puntos de conexión futuros específicos que conviene conservar. Mantenga clara la distinción: una derivación futura puede esperar, pero una función necesaria para operar el circuito de lanzamiento no puede quedar sin responsable. El alcance debe mostrar por separado la primera operación completa y la opción futura.
Emite el calendario de servicios por evento, no solo por equipo: preparación de ingredientes, procesamiento, llenado y limpieza. Para cada evento, enumera el suministro requerido, su retorno o descarga y los consumidores simultáneos. Así, ingeniería puede evaluar la carga combinada en lugar de elegir infraestructura según el requisito aislado de un paquete.
6. Prepara el sitio antes de prometer la primera producción
DPS describe la reubicación de la operación de alimentos con valor agregado de Golden West Food Group de Los Ángeles a Fort Worth. Coordinó los servicios del sitio receptor, el traslado de equipos, la instalación y la validación de arranque, mientras mantenía la continuidad del suministro a clientes, según su relato publicado sobre la reubicación.
La dependencia importante para una primera fábrica es la entrega a un sitio receptor preparado. Los servicios y las conexiones deben estar listos para los equipos que lleguen; la instalación y las verificaciones de arranque pertinentes deben permitir la primera secuencia de productos. Una celda inicial pequeña tiene la misma dependencia, aunque sus circunstancias de compra y construcción sean distintas a las de una mudanza.
Convierte esa dependencia en una secuencia de liberación. Antes de declarar listo un tanque, deben estar asignadas y completadas las interfaces de su salida de producto y retorno de limpieza. Antes de programar el primer lote, deben estar disponibles la preparación, los materiales de empaque y la función de llenado receptora. Antes de embarcar producto terminado al cliente, el propietario necesita un proceso acordado de identificación y liberación. Cualquiera de estas dependencias puede detener la celda operativa aunque otro paquete ya esté terminado.
En el brief de lanzamiento, asigna un responsable y la evidencia requerida a cada transferencia. Esto puede modificar la inversión inicial: una reserva adicional, conexión en campo o recurso operativo quizá deba incluirse en la primera etapa, mientras que la capacidad nominal de tanques no utilizada podría quedar fuera. Prioriza el trabajo que completa esas transferencias antes de comprar capacidad de procesamiento sin uso.
7. Adquiere una entrega operable con responsables explícitos para las interfaces
Incluye en el brief de compra la base de aceptación de cada paquete. Distingue las verificaciones de equipos, las secuencias de línea, la evaluación de producto y la liberación comercial del propietario. Una prueba satisfactoria de una bomba o válvula puede validar una función local sin demostrar que toda la ruta del producto esté lista.
Prepara un registro breve de interfaces para la celda inicial y asigna el trabajo de conexión y su evidencia. Debe ser lo suficientemente específico para revelar un retorno omitido, una señal de control incompatible o una acción del operador faltante. No lo conviertas en una lista indiscriminada copiada de una planta mucho más grande. Concéntrate en los límites por los que realmente pasan el producto inicial y los servicios que lo respaldan.
Usa este registro durante las revisiones de diseño y la entrega. Si un proveedor cambia una conexión o el propietario modifica el formato del empaque, identifica qué debe revisarse antes de aceptar el compromiso de campaña. Mantén disponibles para el equipo que operará la celda los planos finales, los ajustes pertinentes, las instrucciones y los registros acordados. Estos entregables permiten operar lo adquirido y entender qué cambiaría con una expansión, en vez de depender de conocimientos no documentados que conserva el equipo de instalación.
Por ejemplo, si el primer lote está listo, pero no hay empaque disponible, la entrega debe indicar el estado de recepción permitido y quién está autorizado para cambiar la secuencia. Según los requisitos reales del producto, quizá se necesite una ruta definida de retención o detener la operación aguas arriba, no decidir improvisadamente dónde almacenarlo.
| Límite | Entregable asignado | Evidencia de preparación |
|---|---|---|
| Del recipiente al llenado | Ruta de transferencia y secuencia permitida | Comprobaciones pertinentes de línea y producto |
| Servicios al paquete | Conexiones definidas de suministro y retorno | Condiciones operativas confirmadas |
| Del paquete a los controles | Señales, acciones y responsables | Pruebas de secuencia y excepciones |
| Producto terminado a liberación | Flujo de identificación y decisión | Registros y responsabilidad de liberación acordados |
8. Financie una primera operación completa y defina el criterio de ampliación
La aprobación del propietario debe distinguir tres categorías: funciones completas de lanzamiento, previsiones presupuestadas para una opción futura plausible y capacidad aplazada intencionalmente. Así, la inversión inicial puede revisarse sin fingir que ya se financió la fábrica madura.
Compare los costos con los mismos límites. Si el empaque manual sustituye la automatización, muestre la mano de obra y el flujo de existencias correspondientes; si se aplaza un recipiente futuro, indique qué operación inicial debe cubrir el recipiente conservado. No llame ahorro a un servicio necesario omitido ni a una tarea de liberación sin responsable. El registro de costos debe reflejar una decisión operativa, no simplemente una lista de compras más corta.
Defina la evidencia que activará la siguiente fase: demanda compatible sostenida, una restricción de calendario demostrada o un requisito específico de un cliente. Vincule ese criterio con el tiempo y el trabajo necesarios para añadir capacidad. El contrato de planificación de capital puede producir entonces un alcance inicial de equipos y servicios, una base de costos instalados y supuestos por etapas en torno a la decisión real. El resultado debe ser una fábrica compacta capaz de cumplir su primera operación prometida, y cuyos compromisos futuros dependan de evidencia en lugar de comprarse de forma especulativa o quedar ocultos como trabajo incompleto.
Registre la empacadora de cajas aplazada como un punto específico de aprobación: método inicial de cincuenta cajas por hora, prueba de tarea completada, personal y área de preparación asignados, e interfaz de instalación futura reservada. Si el siguiente compromiso con el cliente supera la operación manual demostrada, vuelva a evaluar el paquete y el calendario antes de considerar opcional la compra aplazada.
Preguntas frecuentes
¿Mínima viable significa el menor número de máquinas?
No. Significa el sistema más pequeño y completo que respalda los productos y compromisos con clientes aprobados. Las interfaces, servicios, limpieza, personal y responsabilidades de liberación necesarios deben funcionar en conjunto.
¿El empaque secundario puede seguir siendo manual al principio?
Es posible, si la tarea, el personal, el área de preparación y la campaña pico reales son viables. Compara el método completo con la automatización en vez de dejar la actividad sin definir.
¿Un tanque más grande siempre aumenta la producción?
No. En el ejemplo hipotético, el empaque sigue limitado a 1,200 kg/día, aunque aumente una provisión de proceso. La secuencia completa determina la producción útil.
¿Qué puede quedar fuera de la primera etapa?
La capacidad que solo atendería productos o demanda futuros sin compromiso puede evaluarse como opción posterior. Las transferencias, los servicios, la limpieza y las funciones de liberación requeridos para el lanzamiento no pueden posponerse, salvo que exista una alternativa completa y aprobada que los cubra.
¿Qué debe reservarse para una expansión?
Conserva opciones específicas justificadas, como accesos, espacio o una interfaz identificada. Presupuéstalas por separado de los equipos futuros completos y explica qué demanda las activaría. Incluye el acceso para la instalación y quién hará la conexión posterior; dejar un área futura vacía no resuelve ninguno de esos puntos.
¿Qué debe entregar un alcance inicial de ingeniería?
Una celda operativa definida, un registro de equipos e interfaces, una base coordinada de servicios y distribución, responsabilidades de aceptación y un límite explícito entre el trabajo inicial y las opciones futuras.
Fuentes y notas de cálculo
Verificado el 27 de octubre de 2026. Las afirmaciones sobre casos de DPS son relatos atribuidos a la empresa, no resultados auditados independientemente. La ilustración numérica es hipotética; las fotografías conceptuales no son documentación de proyectos.
- DPS — Tanques y recipientes — Alcance ofrecido del recipiente y tuberías, CIP y controles conectados.
- DPS — Ingeniería y diseño de procesos — Documentación coordinada, distribución y análisis de servicios.
- DPS — Planeación de capital y estudios de viabilidad — Alcance inicial e inversión por etapas.
- DPS — Reubicación de Golden West — Lección atribuida sobre la preparación del proyecto; no implica un calendario universal ni deducciones sobre equipos.