En este artículo
Explora este tema
Distribución y flujo de productos
Decisiones sobre el sitio y el edificio
Higiene y flujos operativos
RESPUESTA RÁPIDA · DISTRIBUCIÓN DE PLANTAS DE ALIMENTOS
¿Qué hace que una distribución de planta de procesamiento de alimentos sea funcional?
Una distribución funcional de una planta de procesamiento de alimentos coordina los productos, las personas, los ingredientes, los empaques, la limpieza y los residuos con un mismo plan operativo. Incluye el espacio y las interfaces necesarios para la recepción, el almacenamiento, la producción, las actividades de calidad, los servicios, el acceso y los trabajos futuros. La ubicación de equipos es una parte de esa disposición, no la distribución completa.
Desarrolle el concepto a partir de los requisitos de producto y capacidad, pruebe escenarios operativos realistas e identifique las decisiones especializadas pendientes. Un plano de aspecto ordenado no demuestra que la planta pueda operar según lo previsto.
La ruta de producto suele ser la línea más visible en el plano de una fábrica. Las demás rutas pueden determinar si esa línea es práctica: el personal entra, llegan empaques, salen muestras, se realiza la limpieza y deben retirarse los residuos.
Esta guía explica cómo los propietarios pueden desarrollar una distribución de planta de procesamiento de alimentos que conecte esas actividades con el plan de negocios. Se centra en el concepto completo y su revisión, y considera las comparaciones individuales de formas de línea como decisiones más acotadas dentro de esa disposición general.
1. Defina el problema operativo que debe resolver la distribución
Empiece con los productos, formatos de empaque, producción vendible, calendario operativo y fase de desarrollo inicial. Identifique las restricciones del negocio, incluido el edificio candidato, el hito de lanzamiento y el límite de capital. El equipo de distribución necesita esos datos antes de poder comparar configuraciones significativas.
Indique qué debe respaldar el concepto actual. Puede servir para un estudio de distribución del sitio, una comparación de inversiones o la siguiente fase de ingeniería. Mantenga visibles el nivel de definición y las limitaciones para que el plano no se use con un propósito que todavía no puede respaldar.
La descripción de Hixson sobre planificación maestra vincula los objetivos de producción con la estrategia de instalaciones y el desarrollo futuro. Es un contexto útil para esta tarea: la distribución debe responder a una estrategia operativa y de capital, no empezar como una disposición de máquinas.
Al final de la revisión, proporciona al propietario una decisión clara. El estudio conceptual debe explicar qué opción se prefiere, qué supuestos la determinan y qué asuntos requieren trabajo adicional.
2. Mapea la secuencia del producto y sus estados
Describe la secuencia desde la recepción de ingredientes hasta el procesamiento, el empaque y el embarque. Identifica dónde el material está crudo, expuesto, en espera, sellado o terminado, con categorías adecuadas para la operación real. Estos estados pueden influir en las interfaces necesarias.
Muestra los puntos importantes de espera y transferencia. Entre las etapas principales, el producto quizá requiera preparación, muestreo, enfriamiento u otra actividad definida. Si se omiten estas funciones, la línea principal podría caber aunque la operación completa no.
Registra el alcance del concepto de proceso y el estado de las decisiones especializadas. El plano no debe dar a entender que un proceso de conservación está aprobado solo porque muestra una ruta plausible a través del edificio.
La planeación conceptual de procesos e instalaciones de DPS puede ayudar a traducir las características del producto en estos flujos. El propietario debe proporcionar la gama de lanzamiento y la combinación comercial para que el plan refleje el negocio que realmente se está desarrollando.
3. Crea un registro para cada flujo importante
Utiliza capas separadas o referencias claras para los principales tipos de movimiento. Un solo plano saturado puede ocultar problemas, mientras que varios planos sin coordinación pueden ocultar conflictos entre ellos. La revisión necesita una forma de compararlos en conjunto.
| Flujo | Preguntas | Participantes pertinentes |
|---|---|---|
| Ingredientes y producto | Secuencia, estado, espera y transferencia | Proceso, operaciones y calidad |
| Empaques | Reposición, identificación y devolución de materiales sin usar | Empaque y manejo de materiales |
| Personal | Entrada, tareas, accesos y límites | Operaciones, calidad y seguridad |
| Limpieza y residuos | Horarios, rutas e interfaces | Calidad, proceso y especialistas pertinentes |
| Producto terminado | Estado, preparación, almacenamiento y embarque | Calidad, logística y servicio al cliente |
Asigna la responsabilidad de los supuestos detrás de cada capa. El registro debe señalar la información faltante y la siguiente decisión, no convertirse en una leyenda decorativa desvinculada del plan operativo.
4. Planea las rutas del personal según sus tareas reales
Enumera los puestos y tareas asociados con la operación de lanzamiento. Los operadores, manejadores de materiales, personal de calidad, supervisores y visitantes pueden necesitar distintos accesos. Muestra cómo llegan a sus áreas de trabajo y a las funciones que utilizan durante un turno.
Coordina las rutas con los requisitos de calidad y seguridad definidos para el proyecto. Un atajo conveniente podría ser inadecuado para los límites operativos; en cambio, una ruta innecesariamente indirecta podría dificultar la ejecución uniforme de una tarea.
Revisa los cambios de turno y las interrupciones, además de la producción habitual. Durante los descansos, las retenciones de producto y los cambios entre campañas, el personal puede concentrarse o desplazarse de otra manera. Estos eventos pueden revelar congestiones que no aparecen en un esquema sencillo de operación normal.
No afirmes que una distancia menor de recorrido implica ahorros de personal. Antes de traducir una mejora de distribución en un supuesto de efectivo, deben revisarse el trabajo real, los requisitos de atención, el manejo de materiales y la organización operativa.
5. Incluye la reposición de empaques y la identificación de materiales
Los envases vacíos, cierres, etiquetas y empaques secundarios necesitan rutas y áreas de preparación. Identifica cómo llegan los materiales a la línea, dónde espera el inventario de la siguiente campaña y cómo se devuelven los materiales sin usar. Estas tareas pueden generar cruces aunque la ruta del producto sea sencilla.
Use la mezcla de empaques y las cantidades de pedido previstas. Una instalación que atiende muchos programas cortos de clientes puede necesitar una disposición distinta de otra que produce un solo formato durante periodos largos. Mantenga la comparación vinculada al plan comercial.
Pregunte a los equipos de calidad y operaciones cómo se mantendrán la identidad y el estado de los materiales. La distribución física y el proceso de información deben respaldarse mutuamente. Una esquina disponible no es automáticamente un área de preparación adecuada.
Incluya la reposición en la revisión de personal y tránsito. Una distribución que parece compacta solo porque omite las actividades de empaque todavía no es un concepto completo.
6. Incluya las actividades de limpieza y cambio de producto en la revisión de la distribución
Describa el enfoque previsto de limpieza y transición junto con los especialistas responsables. Identifique el acceso a equipos, los materiales, los servicios, los retornos y otras interfaces pertinentes para el concepto seleccionado. Las disposiciones necesarias dependen del producto y la operación.
Muestre cuándo se realiza la limpieza y si continúan las actividades adyacentes. Una distribución puede funcionar de manera distinta cuando se prepara una zona y otra sigue produciendo. El calendario operativo debe respaldar los supuestos del plano.
No trate el símbolo de un sistema de limpieza como prueba de que toda la operación puede limpiarse adecuadamente. Los procedimientos, el diseño de circuitos, el acceso y las responsabilidades de verificación requieren trabajo definido por separado. El concepto debe identificar esas decisiones en vez de dar a entender que ya están resueltas.
Incluya en la estimación el espacio y las interfaces de servicios relacionados. Las funciones de apoyo conocidas no deben añadirse después de que el área de producción preferida ya haya ocupado todas las ubicaciones disponibles.
7. Comparación entre un plano de huellas de equipos y una distribución coordinada del flujo operativo
Algunas funciones requieren conexión cercana; otras se benefician de la proximidad, y algunas exigen separación o interfaces controladas. Identifique el motivo de cada relación. Una matriz de adyacencias es útil cuando ayuda al equipo a entender el proceso, no solo porque genera un diagrama ordenado.
| Pregunta | Perspectiva de huellas de equipos | Perspectiva de flujo operativo coordinado |
|---|---|---|
| Espacio | Prueba la geometría preliminar de los activos | Incluye áreas de trabajo, preparación, acceso y funciones de apoyo |
| Movimiento | Puede mostrar la secuencia principal del producto | Coordina a las personas, el empaque, los residuos y los flujos de retorno |
| Condiciones operativas | Representa una situación espacial definida | Prueba escenarios de operación normal, cambio de producto, retención y limpieza |
| Desarrollo futuro | Puede identificar áreas que podrían quedar desocupadas | Prueba el acceso para ampliaciones, las rutas de instalación y las interfaces de apoyo |
| Uso y límite | Útil para la evaluación preliminar; aún quedan preguntas operativas | Respalda una revisión conceptual más amplia; aún se requiere trabajo detallado y especializado |
Mantenga diferenciadas las preferencias y los requisitos estrictos. Así se pueden evaluar alternativas sin sacrificar tácitamente un límite necesario ni tratar toda relación conveniente como obligatoria.
8. Desarrolle la zonificación higiénica a partir de la operación real
Los especialistas de calidad y procesos deben identificar los límites pertinentes para los productos y la ruta de conservación. El equipo de distribución desarrolla entonces una disposición que pueda aplicarlos, incluidas las interfaces para personas, materiales y servicios de apoyo.
21 CFR 117.20 aborda las instalaciones y los terrenos en las operaciones aplicables. Su pertinencia aquí es la necesidad de contar con espacio y disposiciones adecuados, no afirmar que un diagrama genérico de zonificación demuestre el cumplimiento de todas las fábricas de alimentos.
Revisa las condiciones de las distintas campañas. Las áreas compartidas, los productos con alérgenos o las actividades con producto expuesto y sellado pueden plantear preguntas que dependen del calendario real y del enfoque de calidad aprobado.
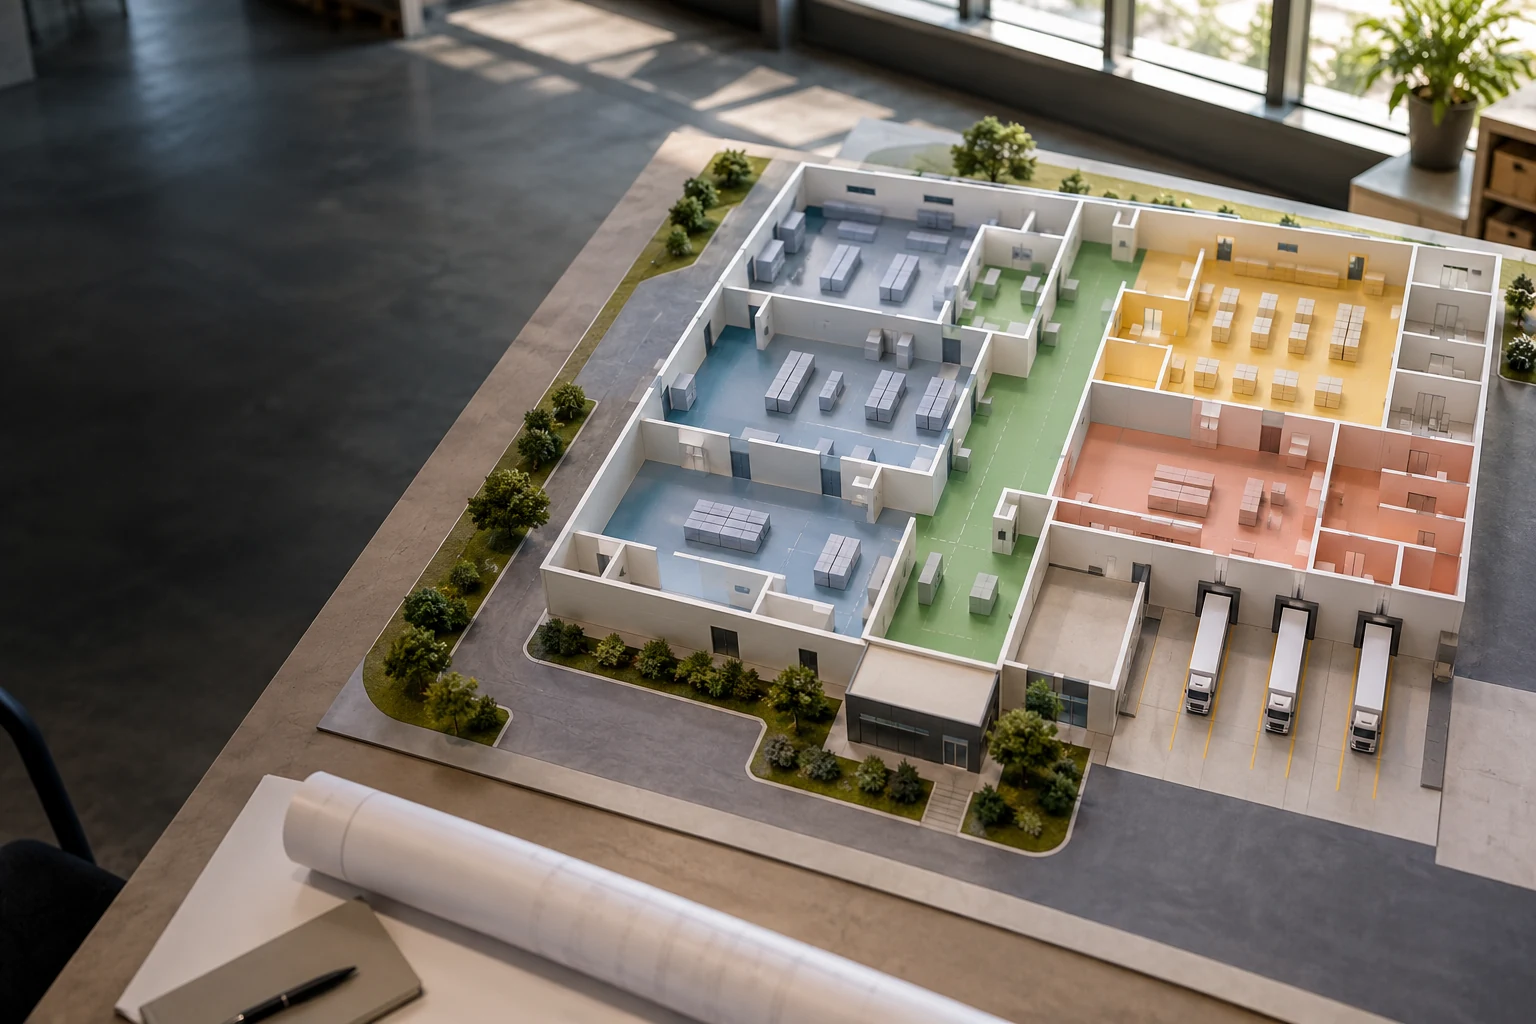
Registra los requisitos pendientes y quién decidirá sobre ellos. El plano conceptual debe señalar dónde se requieren revisiones adicionales, en vez de usar zonas de colores para dar la impresión de que ya se resolvieron todas las preguntas de inocuidad alimentaria.
9. Relaciona la recepción y los embarques con el plano del sitio
Incluye las cantidades de entrega, los patrones de llegada de vehículos, las actividades de inspección o identificación y los perfiles de pedidos salientes. La disposición de los andenes afecta las áreas de preparación y las rutas internas; la circulación exterior también influye en el uso de esos andenes.
Identifica qué ocurre si una entrega llega antes de tiempo, un retiro se retrasa o se rechaza un material. Estos eventos pueden ocupar espacios que la distribución habitual supone disponibles. El propietario debe definir escenarios operativos razonables.
No supongas, sin revisión, que las cargas de entrada y salida pueden compartir cualquier área. Los requisitos pertinentes de calidad, operaciones y seguridad deben orientar la disposición adecuada para el negocio y el sitio.
Descripción general de planeación de instalaciones de alimentos de Stellar relaciona la selección del sitio, la logística y la planeación de procesos. Esto respalda tratar el edificio y el terreno como un solo sistema operativo, en vez de detener el estudio de distribución en el muro exterior.
10. Dimensiona el almacenamiento según las existencias y su estatus, no por el espacio sobrante
Define los requisitos de ingredientes, empaques y productos terminados con base en las políticas de compras, producción y embarques. Incluye el estatus de calidad y las condiciones que requieren los materiales reales. Una sola provisión de superficie no puede explicar esas necesidades.
Separa las posiciones de inventario de las áreas activas de preparación y manejo. Si el concepto depende de compartir espacio en distintos horarios, documenta el calendario y evalúa qué pasa si se retrasa un evento. Que varias funciones quepan por separado no significa que el espacio esté disponible para todas al mismo tiempo.
Usa la revisión de almacén y manejo de materiales para mejorar el concepto antes de definir el edificio. El almacenamiento puede modificar la distribución de áreas productivas, la ubicación de los andenes y las rutas de expansión futura.
La planeación de instalaciones de DPS puede coordinar estos requisitos con el alcance de proceso y empaque. El propietario debe proporcionar las políticas comerciales que determinan el inventario; no se debe esperar que ingeniería las deduzca únicamente de la producción anual.
11. Ubica deliberadamente las funciones de calidad, personal y soporte
Las actividades de calidad, las oficinas de operaciones, las instalaciones para el personal, los suministros y otras funciones de soporte necesitan una relación práctica con la producción. Identifica las tareas y los requisitos de acceso, no solo los espacios solicitados por cada departamento.
Una sala de soporte puede ser conveniente para una tarea y, al mismo tiempo, generar una ruta inadecuada para otra. Revisa la disposición con quienes la utilizarán y con los especialistas responsables de los límites pertinentes.
Incluye estas funciones en las comparaciones de superficie y costo desde el primer concepto completo. Una distribución que las omite puede parecer mucho más pequeña que otra que contempla toda la operación.
Mantén visibles los supuestos de cada etapa. Al principio, algunas funciones pueden compartirse o prestarse externamente conforme a un plan aprobado, mientras que el crecimiento posterior requiere ampliarlas. Son decisiones de alcance que deben evaluarse, no carencias que deban descubrirse durante el lanzamiento.
12. Revisa el edificio en tres dimensiones
La superficie del piso no refleja la separación entre columnas, la altura libre, los servicios elevados, el acceso a plataformas ni las rutas necesarias para instalar equipos grandes. Use la información disponible del edificio e identifique qué dimensiones deben verificarse.
Incluya las zonas de trabajo y servicio alrededor de los equipos. Los esquemas de los proveedores deben convertirse en una disposición práctica con los requisitos pertinentes de acceso y manejo. Una colección densa de huellas no equivale a una sala de producción operativa.
Revise el acceso para reemplazos y ampliaciones futuras. Una máquina que cabe después de la construcción inicial puede ser difícil de retirar o reemplazar si su ruta queda ocupada posteriormente por obras permanentes.
13. Coordine el espacio para servicios y las rutas de conexión
Identifique los sistemas compartidos, los corredores principales de servicios, las interfaces de distribución y las condiciones requeridas por los paquetes de proceso. Estas funciones de apoyo pueden afectar la disposición de las salas y el alcance de instalación.
Use los mismos escenarios operativos del plan de producción. Un concepto de servicios basado en otros supuestos de limpieza o arranque puede crear un desajuste de distribución y capacidad. Mantenga los supuestos importantes en la base de diseño común.
La planificación de procesos y servicios de DPS puede ayudar a revelar esas interfaces mientras el concepto aún es flexible. Pregunte dónde una disposición compacta genera más trabajo de distribución o un límite de instalación difícil.
Separe las previsiones de rutas futuras de la capacidad futura instalada. Reservar espacio puede conservar una opción, mientras que comprar el sistema completo posterior es una decisión de inversión distinta. El propietario debe ver claramente ambas.
14. Asigne una ruta definida a los residuos y flujos de retorno
Los residuos, los contenedores vacíos, los materiales rechazados y las devoluciones pueden desplazarse en sentido contrario al flujo principal del producto. Identifique su origen, momento, unidades de manejo y destino. Revise sus rutas en vez de suponer que usarán la puerta que quede más conveniente.
Coordine el almacenamiento y la recolección con los requisitos pertinentes de calidad, medio ambiente y seguridad. La disposición adecuada depende de los materiales y la operación reales. Una flecha genérica para residuos no establece un método de manejo conforme.
Incluya las actividades periódicas y anormales cuando puedan afectar la distribución. Una retención de producto o una pérdida inusual puede crear requisitos distintos de preparación y manejo a los de la producción normal.
El objetivo es un plan que el personal pueda seguir. Una ruta teóricamente separada que resulte poco práctica en las tareas rutinarias quizá requiera otra disposición o método operativo, evaluado por los equipos responsables.
15. Defina los amortiguadores según su propósito operativo
Un amortiguador puede compensar una diferencia entre pasos de proceso, una interrupción breve o la secuencia de una campaña. Indique su propósito y condiciones en vez de asignar capacidad a cada espacio vacío entre máquinas.
Mantenga visibles las restricciones de proceso, calidad y operación. No todos los productos pueden esperar de la misma manera ni en las mismas condiciones. Los especialistas pertinentes deben establecer qué está permitido y qué debe proporcionar el amortiguador.
Incluya las interfaces de manejo, servicios y controles necesarias para utilizar el amortiguador. Un símbolo de almacenamiento en un plano conceptual no explica cómo entran y salen los materiales, cómo se mantiene su identificación ni cómo se realiza la recuperación entre productos.
Compare las opciones con la misma base. Una distribución puede parecer requerir menos superficie porque omite un amortiguador incluido en otra. Concilie la consecuencia operativa antes de considerar esa diferencia una mejora.
16. Use una revisión ilustrativa de interfaces para revelar conflictos
En una revisión conceptual inventada, el equipo señala doce posibles interfaces que requieren más atención: cuatro entre las personas y las rutas de materiales, tres entre el movimiento de materias primas y producto terminado, tres entre los residuos y las actividades del producto, y dos entre la limpieza y la producción.
Después de revisar el concepto, quedan cinco pendientes: dos, uno, uno y uno en las mismas categorías. Son conteos didácticos, no riesgos de inocuidad medidos ni evidencia de que la revisión cumpla los requisitos. La importancia de cada interfaz individual sigue siendo relevante.
| Categoría de interfaz | Concepto inicial | Concepto revisado |
|---|---|---|
| Personas y materiales | 4 | 2 |
| Movimiento de materias primas y producto terminado | 3 | 1 |
| Residuos y actividades del producto | 3 | 1 |
| Limpieza y producción | 2 | 1 |
| Total de elementos pendientes de revisión | 12 | 5 |
Use un registro para anotar el requisito, el asunto, la respuesta propuesta y quién revisará cada elemento. Para cerrar una observación se necesita evidencia o una decisión aprobada, no simplemente eliminar una línea del plano.
17. Visualice el avance de revisión sin inventar una puntuación de seguridad
La gráfica compara el conteo de elementos pendientes del ejemplo didáctico. Ayuda a la dirección a ver que la revisión conceptual generó acciones y cambios. Debe mostrarse junto con los asuntos reales pendientes, porque una sola interfaz crítica sin resolver puede ser más importante que muchos comentarios menores cerrados.
Elementos pendientes ilustrativos de la revisión de interfaces
Concepto inicial · 12
Concepto revisado · 5
Las barras usan doce elementos como escala. No representa una conclusión cuantitativa sobre seguridad, cumplimiento ni desempeño.
Para una revisión real, conserve el razonamiento detrás de cada cierre. Así, los diseñadores y operadores posteriores podrán entender por qué se eligió una disposición y qué supuestos deben seguir cumpliéndose.
18. Pruebe el crecimiento futuro antes de comprometerse con la primera disposición
Dibuje la siguiente fase plausible e identifique sus efectos en los flujos, el almacenamiento, los servicios, las instalaciones para el personal y el sitio. Reservar un rectángulo no constituye una estrategia de ampliación completa si no pueden desarrollarse las rutas de apoyo.
Indique el criterio comercial para ampliar y los supuestos detrás de la capacidad futura. La planta inicial no necesita comprar todas las capacidades futuras posibles, pero debe evitar bloquear innecesariamente las opciones que el propietario considera valiosas.
Revise cómo se realizaría la construcción junto a una planta en operación. El acceso, los límites temporales, la reubicación y las interrupciones pueden afectar tanto el concepto como el plan de capital posterior.
Así, el propietario puede decidir qué previsiones espaciales corresponden a la fase inicial y qué inversiones conviene aplazar. Esta es una definición de flexibilidad más útil que describir cualquier edificio grande como preparado para crecer en el futuro.
19. Use escenarios operativos en el punto de revisión del concepto
Recorra una campaña normal, un cambio de producto, una limpieza, una retención de calidad y un periodo de mucha actividad de recepción o envío. Pida a cada participante que muestre el área de trabajo y la ruta que se utilizarían. Así se prueba la distribución como operación y no como imagen estática.
| Escenario | Aspecto de revisión | Resultado requerido |
|---|---|---|
| Campaña normal | Secuencia, reposición y áreas de trabajo | Supuestos confirmados y restricciones identificadas |
| Transición de producto | Materiales, limpieza y estado | Interfaces definidas y revisiones asignadas |
| Retención o interrupción | Preparación y movimientos alternativos | Respuesta operativa plausible |
| Fase futura | Acceso, rutas y funciones de apoyo | Previsiones reservadas y trabajo posterior |
Cierra la reunión con decisiones, acciones y fechas. La revisión conceptual debe producir una base más controlada, no solo una lista de comentarios que no puedan rastrearse en la siguiente versión.
Propón una condición inicial específica en vez de preguntar si el plano parece adecuado. Describe qué producto está en proceso, qué materiales ya están preparados, qué entrega se espera y qué actividad cercana puede continuar. Después, pide al equipo que muestre cada movimiento en orden cronológico. Así se revelan conflictos que desaparecen cuando cada departamento imagina un momento distinto de baja actividad en la planta.
Registra los supuestos operativos necesarios para que el escenario funcione. Si un área de preparación debe quedar vacía antes del siguiente evento, identifica quién la despeja y qué ocurre si se retrasa la tarea. Si un límite depende de cierta secuencia de trabajo, incorpórala a los procedimientos y requisitos de diseño correspondientes. Es más fácil gestionar una distribución cuando están documentadas las condiciones que la hacen parecer sencilla, en vez de dejarlas como conocimiento informal de quienes participaron en un taller.
20. Coordina las revisiones de manejo de materiales y seguridad laboral
La disposición de almacenamiento y manejo afecta el uso práctico de las instalaciones. Identifica los métodos de manejo previstos y las interacciones con el personal. Especialistas pertinentes deben revisar las tareas y las condiciones reales del sitio.
La guía de OSHA para almacenes aporta información sobre riesgos de manejo de materiales y almacenamiento. Este artículo no prescribe anchos de pasillos, cargas de estanterías ni disposiciones de equipos de manejo; requieren una base específica para el proyecto.
Incluye las actividades fuera de la operación normal, como reposición, acceso para limpieza y trabajos de mantenimiento o reemplazo. Una distribución puede facilitar el movimiento habitual y, aun así, crear dificultades durante estas tareas.
Registra los requisitos acordados en las entradas controladas de diseño para que sigan visibles mientras se desarrollan los detalles de equipos y edificios. Las conclusiones de una revisión deben mantenerse después del taller.
21. Vuelve a revisar el concepto si cambia la combinación de productos
Los productos o formatos nuevos pueden modificar el almacenamiento, las áreas de preparación, los cambios de producto y las interfaces de calidad. La misma producción anual puede requerir otra operación si se divide en más campañas.
Muestra el escenario revisado e identifica las funciones afectadas antes de aceptar el cambio. Una incorporación de empaque que parece menor desde el punto de vista comercial puede generar nuevas necesidades de identificación o reposición de materiales.
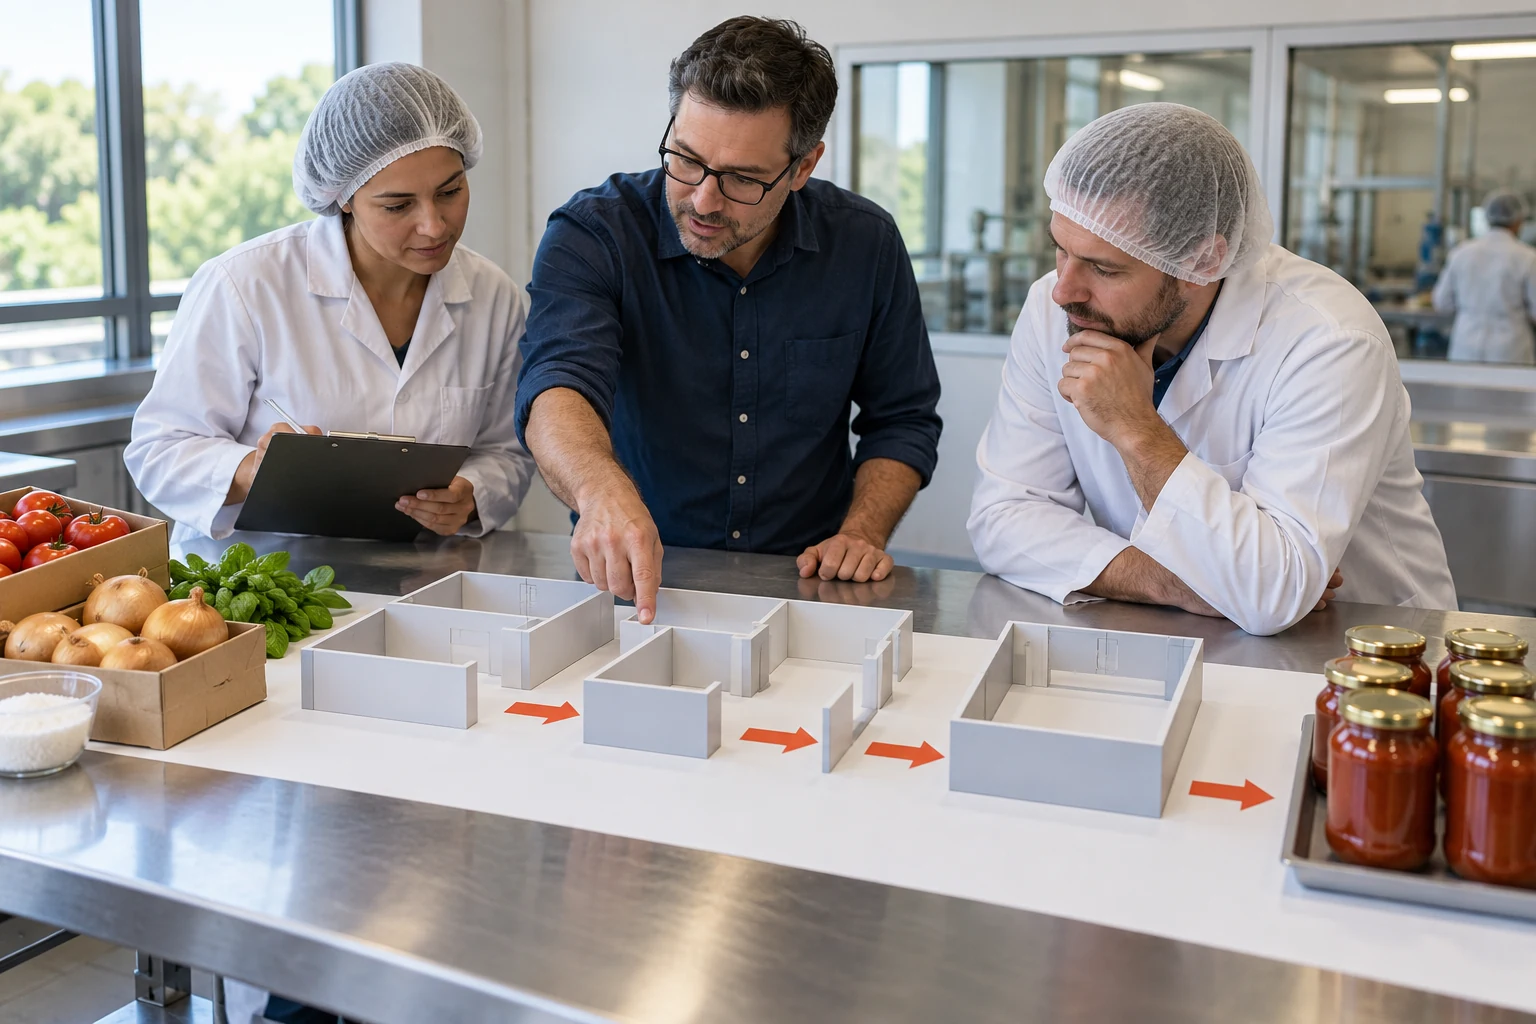
Mantén clara la responsabilidad comercial del nuevo requisito. Ingeniería debe explicar las consecuencias y opciones; el propietario decide si la capacidad adicional corresponde a la etapa actual.
22. Relaciona las decisiones de distribución con la estimación del alcance instalado
Un cambio en la disposición de las salas puede afectar la obra del edificio, las rutas de servicios, el manejo, los controles y la construcción futura. La estimación debe utilizar los mismos aspectos y límites de alcance que el concepto en revisión.
Compara alternativas que incluyan las mismas funciones operativas. Reducir el área productiva no es un ahorro si simplemente se omitió el almacenamiento o el espacio de soporte necesario. Mantén visible el límite completo de las instalaciones.
Si una condición importante sigue sin verificarse, registra el supuesto provisional y la investigación necesaria. Así, el propietario entenderá el grado de madurez de la propuesta de inversión sin exigir una precisión ficticia de un diseño todavía incompleto.
Use el análisis de costos para identificar disyuntivas, no para defender la primera disposición preferida. El mejor concepto respalda el negocio bajo las restricciones acordadas y puede desarrollarse con un alcance claro.
23. Encargue un estudio de distribución en torno a decisiones definidas
Proporcione a DPS la gama de productos y empaques, la base de capacidad, el calendario operativo, la información del sitio y los objetivos de crecimiento. Solicite un alcance que coordine los flujos, las funciones de apoyo y las interfaces de servicios importantes.
Defina el resultado requerido para el siguiente punto de aprobación de capital: alternativas, un concepto preferido con su justificación, un registro de supuestos, las principales consecuencias para el alcance y las decisiones pendientes. El nivel de detalle debe corresponder al uso previsto.
El propietario debe poder explicar por qué funciona el concepto y qué falta confirmar. Este resultado es más sólido que una disposición de equipos visualmente pulida cuyos supuestos operativos de apoyo se desconocen.
24. Conserve la base operativa durante el diseño detallado
Una vez seleccionado un concepto, mantenga los requisitos aprobados y las decisiones de revisión disponibles para los diseñadores, proveedores y operadores posteriores. La información detallada perfeccionará el plan, pero los cambios importantes deben someterse a la revisión pertinente.
Rastree los flujos e interfaces afectados cuando cambien las dimensiones de los equipos, los límites de los paquetes o los supuestos operativos. Una modificación local puede crear un conflicto en otra parte si la revisión se limita a un solo plano.
Mantenga la distribución y los registros de apoyo sincronizados con la estimación y el cronograma. La entrega final debe explicar la operación prevista y las condiciones detrás de las decisiones de diseño importantes, no limitarse a proporcionar el plano de planta más reciente.
25. Preguntas frecuentes sobre la distribución de plantas de procesamiento de alimentos
¿La distribución de una planta es solo la disposición de los equipos?
No. También incluye los flujos de materiales y personas, las funciones de apoyo, el almacenamiento, los servicios, los accesos y las previsiones de crecimiento conforme al plan operativo. La ubicación de los equipos es importante, pero por sí sola no define el concepto completo de una fábrica.
¿Hay que seleccionar el edificio antes de planear los procesos?
Es posible evaluar un edificio candidato desde las primeras etapas, pero los requisitos de producción deben orientar la revisión de su idoneidad. Si todavía no se elige un sitio, el concepto puede ayudar a definir los criterios de búsqueda. No consideres que la superficie bruta demuestra que la operación cabe.
¿La zonificación por colores demuestra conformidad sanitaria?
No. Especialistas calificados deben definir los requisitos para el producto y el proceso reales. La distribución debe mostrar cómo se implementan y qué decisiones siguen pendientes. Un diagrama genérico no determina la conformidad.
¿Qué significa el ejemplo de doce a cinco interfaces?
Cuenta los puntos de revisión abiertos ficticios antes y después de modificar un concepto. No es una calificación de inocuidad ni una reducción cuantificada del riesgo. Cada asunto pendiente y su gravedad deben revisarse por separado, con evidencia para cerrarlos.
¿Por qué incluir los residuos y los flujos de retorno?
Pueden desplazarse en sentido contrario al flujo principal del producto y requerir sus propios horarios, áreas de preparación y procedimientos de manejo. Cuando corresponda, revisa retornos, envases vacíos y materiales rechazados. La flecha del producto hacia adelante no describe toda la operación.
¿Cómo debe influir el crecimiento futuro en la primera distribución?
Pruebe fases posteriores plausibles, incluidas las funciones de apoyo, las rutas de servicios, el acceso y los efectos de construcción. Separe las previsiones espaciales que conservan opciones de la capacidad que conviene comprar más adelante. El negocio debe definir el criterio para crecer.
¿Cuándo debe revisarse un concepto?
Revíselo cuando cambien de manera importante los supuestos de producto, empaque, capacidad, sitio u operación. Rastree los efectos en los flujos, servicios, espacio de apoyo, estimación y cronograma. Una revisión local de equipos puede afectar a toda la instalación.
¿Cómo puede DPS apoyar la planificación de la distribución?
DPS puede conectar las preguntas sobre procesos conceptuales, instalaciones, servicios e inversión por etapas. Proporcione un informe operativo claro y solicite un estudio con alcance definido que respalde la siguiente decisión de inversión e identifique los supuestos y las responsabilidades de los especialistas.
Fuentes y notas de cálculo
Investigación verificada el 27 de octubre de 2026. Las ilustraciones numéricas y los ejemplos de decisiones se prepararon para este artículo; no son cotizaciones de proveedores, referencias del mercado ni resultados de proyectos DPS. Los requisitos y las responsabilidades específicos del proyecto deben incluirse en el alcance acordado.
- Gray — Diseño y construcción de plantas de alimentos. Coordinación temprana de la producción, la inocuidad alimentaria y el diseño de las instalaciones.
- Stellar — Diseño y construcción para alimentos y bebidas. Planificación integrada del sitio, las instalaciones y los procesos.
- Hixson — Planeación maestra para alimentos y bebidas. Requisitos del negocio, planeación de instalaciones y estrategia de capital por fases.
- eCFR — 21 CFR 117.20. Consideraciones sobre superficie de la planta, construcción y operación sanitaria.
- OSHA — Riesgos y soluciones en almacenes. Seguridad de almacenamiento, manejo, estanterías y accesos.
- DPS — Planeación de capital y estudios de viabilidad. Distribuciones conceptuales, requisitos de equipos y servicios, planeación del costo instalado y evaluación de inversión por fases.