En este artículo
RESPUESTA RÁPIDA · DISTRIBUCIÓN DE PRODUCCIÓN
¿Es mejor una distribución lineal o en U para una planta de producción de alimentos?
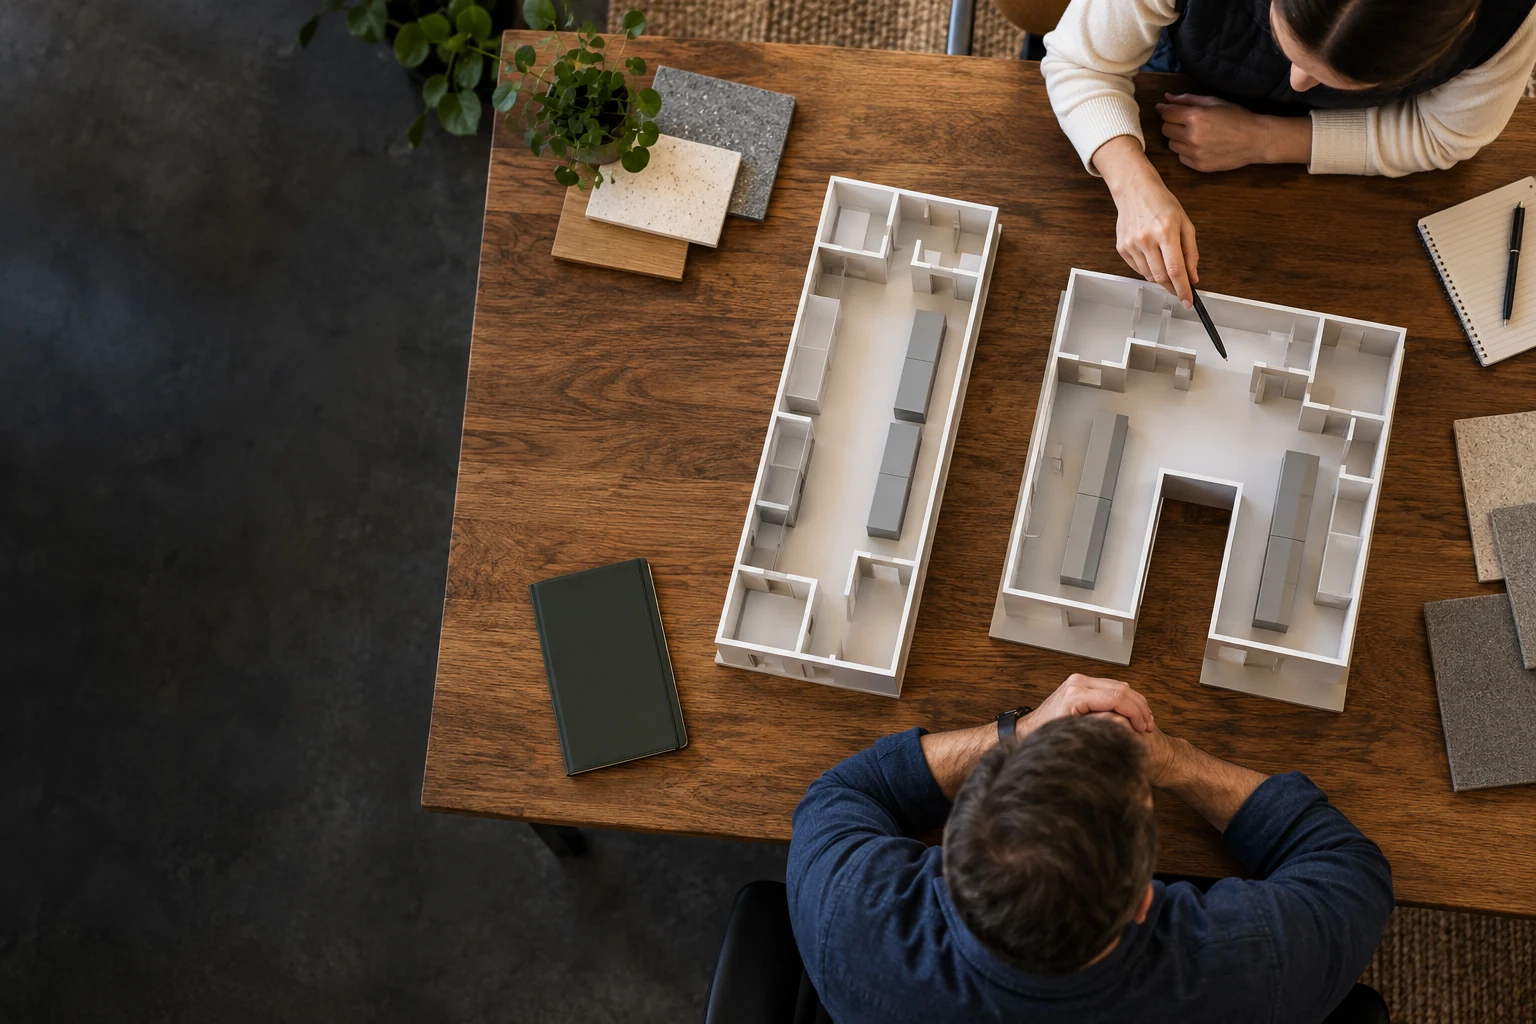
Elija la disposición que respalde la secuencia real del proceso, los flujos de materiales y personas, los límites higiénicos, el acceso y el plan de ampliación dentro del edificio candidato. Una distribución lineal puede alinearse bien con la recepción y el despacho en extremos opuestos. Una disposición en U puede acercar algunas actividades, pero también concentrar el tránsito o complicar la separación. Ninguna forma es inherentemente más eficiente o más higiénica.
Compare ambos conceptos usando los mismos productos, producción vendible, calendario operativo y límites de equipos. Pruebe los flujos y las interfaces antes de convertir una forma preferida en una instrucción de diseño fija.
Una línea ordenada en el plano puede ocultar una fábrica difícil de operar. Los ingredientes pueden cruzarse con el producto terminado, los materiales de empaque pueden entrar por el área de trabajo equivocada y una ruta corta a pie puede atravesar directamente un límite que la operación necesita proteger.
Una comparación útil de distribución de líneas de producción de alimentos analiza cómo funcionará la planta, no qué forma geométrica parece más sencilla. Esta guía explica cómo los propietarios pueden comparar conceptos lineales y en U sin confundir una huella compacta con una solución operativa completa.
1. Empiece con el flujo requerido y luego pruebe la geometría
Escriba la secuencia del proceso antes de dibujar la forma de la línea. Identifique, según corresponda al negocio, la recepción, la preparación de ingredientes, la preparación, el procesamiento, la retención de producto, el empaque, la preparación del producto terminado y el despacho. Incluya los residuos, las devoluciones y las actividades de limpieza en vez de considerarlos elementos que se acomodarán alrededor de la línea más tarde.
Un concepto lineal suele describir una progresión a través del edificio. Una disposición en U acerca el principio y el final de una secuencia. Esas descripciones no definen las rutas detalladas de manejo, la separación ni los requisitos de personal. Las operaciones unitarias y las interfaces pertinentes aún deben encajar.
Guía de diseño de plantas de alimentos de Gray hace hincapié en considerar la producción y la inocuidad alimentaria durante la planificación de las instalaciones. Para comparar distribuciones, eso significa evaluar la operación mientras las alternativas aún son flexibles. La forma preferida debe surgir de esa evaluación en vez de sustituirla.
Mantenga conceptuales los primeros planos. El propósito es revelar disyuntivas y decidir qué disposición merece desarrollarse. Las dimensiones, holguras de equipos y requisitos especializados se precisan gradualmente a medida que se diseña el concepto seleccionado.
2. Compare el mismo negocio de producción en ambas distribuciones
Use una sola lista aprobada de productos, combinación de envases, base de capacidad y programa de turnos. Si la opción lineal está diseñada para campañas largas y la opción en U para muchas corridas cortas, la comparación combina una decisión geométrica con un modelo operativo distinto.
Enumere los movimientos de materiales previstos para un periodo de producción representativo. Incluya cantidades de entrega de ingredientes, reposición de envases, movimientos de tarimas de producto terminado y recolección de residuos. Identifique los movimientos determinados por un lote o un cambio de producto, y no solo por la cantidad de unidades comercializables.
Indique los límites de equipos y servicios considerados en cada concepto. Un plano que omita las mismas funciones de almacenamiento o limpieza en una alternativa parecerá más pequeño sin ofrecer realmente la misma capacidad. Pida al equipo conciliar el alcance antes de hablar de ahorro de superficie.
La planificación conceptual de procesos y plantas de DPS puede ayudar a establecer esta base común. Un servicio útil compara configuraciones operativas definidas e identifica las interfaces importantes, en vez de elegir la forma de la línea sin considerar el producto y los requisitos de producción.
3. Revise columnas, andenes y holguras antes de afinar la línea
El edificio puede influir mucho en la distribución viable. Revise la ubicación de columnas, la altura libre, el área de producción disponible, las posiciones de los andenes, las condiciones del piso y las rutas de acceso. Distinga la información medida de los supuestos basados en planos incompletos del arrendador o del vendedor.
Una nave larga y angosta puede favorecer una secuencia distinta a la de un edificio amplio con recepción y embarques en el mismo lado. Un concepto en U puede parecer atractivo hasta que se dibujan las necesidades internas de giro y preparación. Un concepto de flujo directo puede parecer sencillo hasta que se contabilizan sus largas rutas de reabastecimiento.
Ubique también las principales funciones de apoyo. Las áreas de ingredientes, las actividades de calidad, el acceso del personal, los servicios y las instalaciones de limpieza influyen en el área productiva y sus límites. Dejar estas funciones fuera del primer estudio de ajuste puede dar una impresión engañosa del espacio disponible.
Si aún no se ha elegido el edificio, use la comparación para establecer criterios del sitio. Así el propietario podrá buscar una nave que respalde la operación prevista, en vez de forzar un diagrama de producción fijo en cualquier inmueble disponible.
4. Distribuciones lineales vs. en U: comparación para la toma de decisiones
La siguiente comparación plantea preguntas, no determina ganadores universales. El resultado real depende de la secuencia del producto, el edificio y el modelo operativo. Úsela durante el desarrollo conceptual y reemplace las observaciones generales con evidencias específicas del proyecto a medida que se aclaren las alternativas.
| Factor de decisión | Concepto lineal | Concepto en U | Verificar |
|---|---|---|---|
| Flujo general | Puede permitir el desplazamiento a través del edificio | Acerca el inicio y el final | Rutas y separación reales de materiales |
| Relación con los andenes | Puede convenir si recepción y embarques están en extremos opuestos | Puede convenir para logística en el mismo lado | Interacción entre vehículos, preparación y personal |
| Desplazamiento de operadores | Puede generar recorridos más largos entre extremos | Puede acortar ciertos recorridos | Tareas, personal y acceso seguro |
| Crecimiento | Puede prolongarse a lo largo de un eje | Puede requerir otra dirección de expansión | Obras futuras e interrupciones operativas |
Pregunte qué observación es importante para el negocio y cuál sigue siendo especulativa. Una ruta más corta solo merece crédito si la operación realmente la utilizará. Una dirección teórica de ampliación solo merece crédito si el sitio y el plan de servicios pueden respaldarla.
5. Separe los movimientos de materias primas, productos en proceso y productos terminados
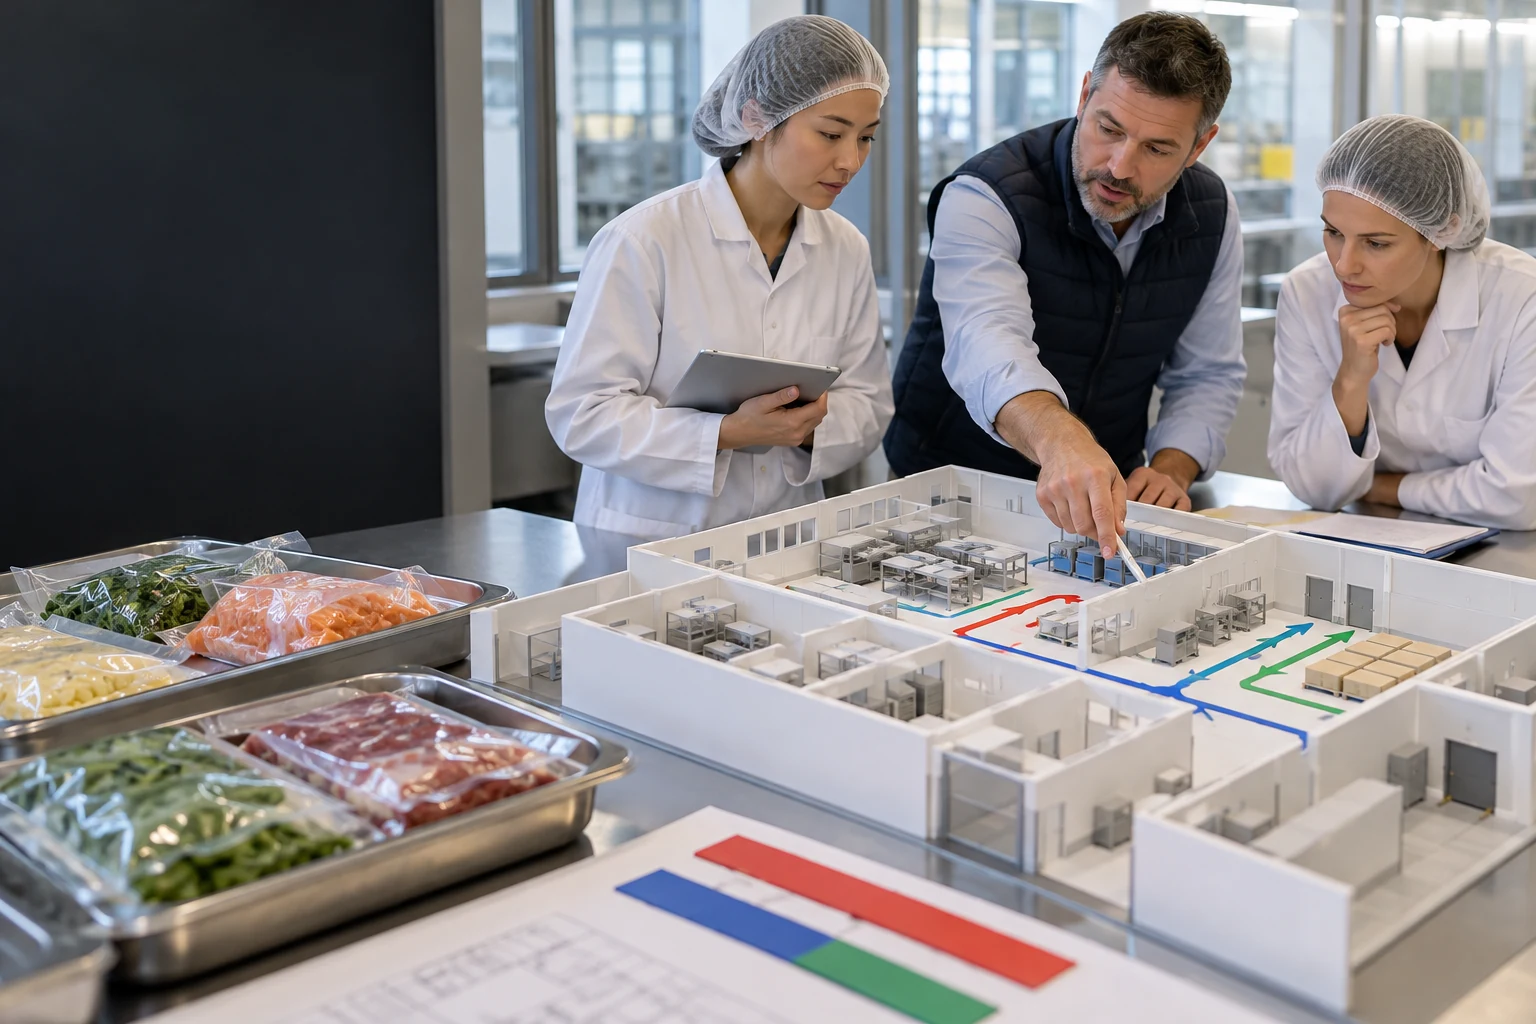
Trace los estados por los que pasan los materiales, en vez de usar una sola flecha indiferenciada para «producto». Los ingredientes crudos, los productos expuestos, los envases sellados y las tarimas terminadas pueden tener distintas necesidades de manejo y separación. Los equipos de calidad y procesos deben definir los límites pertinentes.
Una disposición en U puede acercar físicamente la recepción de materias primas y el despacho de producto terminado. Esto puede mejorar la logística, pero también hace que sea importante examinar detenidamente la interfaz. Una disposición lineal puede ofrecer una progresión clara y, aun así, crear cruces si no se desarrollan las rutas de reposición o residuos.
Identifique los puntos de transferencia y las actividades que se realizan allí. ¿Un contenedor espera, se muestrea, cambia de método de manejo o cruza un límite controlado? Estos detalles afectan la preparación, el personal y el espacio. Una flecha sencilla no representa todos los requisitos operativos.
Revise también los flujos inversos: devoluciones, materiales rechazados, contenedores vacíos y reproceso cuando corresponda. Deben tener rutas de gestión definidas. Un concepto que solo funciona cuando todos los movimientos siguen la flecha principal de avance aún no se ha probado frente a la operación completa.
6. Diseñe el movimiento de personas en función del trabajo real
Enumere las actividades de operadores, encargados del manejo de materiales, personal de calidad, supervisores y visitantes. Muestre por dónde ingresan, qué tareas realizan y a qué áreas necesitan acceder. Una distancia corta entre dos puestos de trabajo no ayuda si la persona debe seguir una ruta controlada alrededor de un límite.
Compare de manera uniforme los supuestos de personal. Un concepto puede parecer requerir menos personas porque omite tareas de reposición, muestreo o cambio de producto. Trace esas actividades antes de afirmar un ahorro de mano de obra. El propietario debe entender qué responsabilidades pueden combinarse realmente y cuáles requieren atención separada.
La guía de OSHA para almacenes destaca los riesgos del manejo y almacenamiento de materiales. En un estudio de distribución de producción, la respuesta práctica consiste en examinar las interfaces de movimiento con los especialistas de seguridad pertinentes. Este artículo no prescribe dimensiones de pasillos ni sustituye una revisión de seguridad específica del sitio.
Revise dónde esperan las personas y dónde se acumula el trabajo durante las interrupciones. Una disposición para la operación normal puede comportarse de otra manera durante una retención de producto, una parada de empaque o un cambio de turno. Esos escenarios suelen revelar congestión que no aparece en un plano conceptual despejado.
7. Incluya la reposición de empaques y los amortiguadores
Los materiales de empaque necesitan una ruta desde el almacenamiento hasta el punto de uso. Los envases vacíos, las tapas, las etiquetas y los empaques secundarios pueden ocupar espacio de preparación y requerir esfuerzo de manejo aunque la línea de proceso principal sea compacta. Incluya el método real de reposición en ambas alternativas.
Defina la función de los amortiguadores. Pueden compensar diferencias entre las velocidades de proceso y empaque o permitir que ciertas actividades continúen durante una interrupción breve. El equipo de diseño debe establecer su capacidad requerida y sus límites operativos, no suponerlos a partir de un espacio vacío disponible.
Considera la combinación prevista de productos y presentaciones. Una planta con una campaña larga de un solo formato puede requerir áreas de preparación distintas a las de otra que cambia frecuentemente de empaque. Identifica dónde esperarán los materiales de la siguiente campaña y cómo se controlarán los materiales incorrectos.
8. Relaciona la distribución de la línea con la recepción y los embarques
La recepción y los embarques forman parte del sistema de la fábrica; no son solo los extremos de una flecha de proceso. Incluye los patrones de vehículos, las cantidades de entrega, los perfiles de embarques salientes y las áreas de preparación antes de que los materiales entren o salgan del edificio.
Un lado compartido para los andenes podría funcionar en una distribución general en forma de U, pero evalúa si coinciden las actividades de entrada y salida. Una distribución lineal con andenes en extremos opuestos podría simplificar algunos movimientos, pero exigir más al sitio o al edificio. La comparación correcta incluye los flujos interiores y exteriores.
Incluye en la revisión las entregas rechazadas, las retenciones de calidad y las devoluciones de materiales. Estos eventos necesitan un espacio y una ruta definidos para que no ocupen inesperadamente las áreas de trabajo. El propietario debe explicar las prácticas comerciales que determinan su frecuencia.
Usa los mismos supuestos de almacenamiento y embarques en ambas alternativas. Si un concepto depende de entregas frecuentes y otro de inventarios mayores, presenta esto como una decisión separada de operación. De lo contrario, una preferencia de distribución podría beneficiarse de una política distinta de cadena de suministro.
9. Cuantifica movimientos representativos antes de afirmar que una opción es más eficiente
Un ejemplo didáctico original compara sesenta movimientos cargados durante un periodo representativo: veinte transferencias de ingredientes, treinta de producto terminado y diez de residuos. Las longitudes de ruta son distancias conceptuales ficticias; no son mediciones de una planta ni valores de diseño recomendados.
Multiplica la cantidad de movimientos por la longitud de cada ruta. La opción lineal suma 2,950 metros de recorrido cargado; la opción en U, 2,450. En este ejemplo, el concepto en U reduce el total, pero alarga la ruta del producto terminado. Es una ventaja y desventaja que debe investigarse, no una conclusión universal.
| Movimiento | Cantidad | Ruta lineal / total en m | Ruta en U / total en m |
|---|---|---|---|
| Ingredientes | 20 | 60 / 1,200 | 35 / 700 |
| Producto terminado | 30 | 45 / 1,350 | 50 / 1,500 |
| Residuos | 10 | 40 / 400 | 25 / 250 |
| Total | 60 | 2,950 | 2,450 |
No conviertas la diferencia directamente en ahorros de personal o financieros. No se modelaron la velocidad de recorrido, el manejo, el tránsito, los retornos vacíos ni la distribución de tareas. Usa el resultado para identificar rutas y supuestos que merezcan un estudio más detallado.
10. Visualiza la comparación de distancias con sus limitaciones a la vista
La diferencia del ejemplo didáctico es de 500 metros, aproximadamente el diecisiete por ciento del recorrido cargado del concepto lineal. La gráfica muestra los totales en la misma escala. No mide eficiencia de producción, productividad laboral, seguridad ni calidad alimentaria.
Recorrido cargado ilustrativo · metros por periodo definido
Concepto lineal · 2,950
Concepto en U · 2,450
Las barras usan 2,950 metros como escala. Ejemplo original; no es una afirmación de desempeño medido por DPS.
En un estudio real, usa definiciones de rutas que puedan verificarse en los planos y cantidades de movimientos sustentadas por el calendario de producción. Evalúa un periodo de alta actividad y una combinación distinta de productos. La disposición preferida debe seguir siendo comprensible cuando el propietario pregunte qué supuestos produjeron el resultado.
Si dos conceptos tienen totales de recorridos similares, examine la distribución. Una pequeña diferencia general puede ocultar un cruce complicado o una ruta larga para una tarea manual frecuente. Los totales ayudan a resumir el estudio; las rutas explican el resultado.
11. Deje que el plan de inocuidad alimentaria defina los límites pertinentes
Ni la geometría lineal ni la forma en U crean automáticamente una separación higiénica. El producto y el proceso determinan dónde pueden requerirse separación, control de acceso u otras medidas. Los especialistas responsables de calidad e ingeniería deben definir esos requisitos y evaluar cómo los implementa cada concepto.
21 CFR 117.20 aborda las instalaciones y los terrenos para las operaciones pertinentes, incluidos los espacios y arreglos relacionados con la producción sanitaria. Use los requisitos aplicables como datos de entrada para la distribución. No considere un diagrama genérico de un artículo de planificación como evidencia de cumplimiento.
Considere conjuntamente al personal, los materiales, el aire, la limpieza y los residuos cuando afecten los límites definidos. Un concepto puede tener una ruta ordenada del producto y, al mismo tiempo, permitir cruces de personas o materiales incompatibles con el plan operativo. Esas interfaces ameritan una revisión explícita.
Incluya los cambios entre campañas de producto. La secuencia prevista de limpieza y liberación puede afectar si las áreas pueden compartirse o usarse simultáneamente. La comparación de distribuciones debe reflejar el programa real de productos y el enfoque de calidad aprobado, no un dibujo simplificado de una receta favorable.
12. Mantenga el acceso para instalación, limpieza y mantenimiento
Las huellas de los equipos por sí solas no describen el espacio necesario para operar una línea. Incluya accesos para operadores, actividades de limpieza, inspección, desmontaje de piezas y reemplazo futuro de equipos. La información de los proveedores y las revisiones especializadas pertinentes deben establecer los requisitos reales.
Una distribución compacta en U puede acercar los equipos, pero reducir el acceso útil entre los tramos de la línea. Una distribución lineal puede ofrecer laterales más despejados, pero ampliar la huella del edificio. Evalúe ambas con zonas de trabajo realistas, no con el contorno físico más pequeño de un folleto.
Muestre cómo entran los equipos principales al edificio. Una máquina futura o un componente de reemplazo quizá requiera una ruta que interfiera con un área operativa. Identifique las previsiones de construcción desmontable u otros arreglos cuando formen parte del concepto y asígneles un costo explícito.
El propietario también debe preguntar cómo funciona la línea cuando una actividad no está disponible. ¿Se puede acceder al área afectada sin atravesar rutas inadecuadas? ¿Se pueden preparar materiales sin bloquear otra función? Estas preguntas vinculan la compacidad de la distribución con la resiliencia práctica del plan operativo.
13. Coordine las rutas de servicios y limpieza con la geometría
Ubique las principales interfaces de servicios, las rutas de distribución y las instalaciones de limpieza durante el desarrollo conceptual. La forma de la línea puede afectar las distancias, el acceso y la ubicación de los sistemas compartidos. Los equipos de procesos e instalaciones necesitan una base común para que estas funciones de apoyo no se agreguen después de comprometer el área productiva.
Mantenga la comparación en el nivel de definición adecuado. Los planos iniciales pueden identificar corredores principales e interfaces probables sin dar por completas las dimensiones de tuberías, rutas de cableado o circuitos de limpieza. Registre la información que deben proporcionar los proveedores y las decisiones que habrá que confirmar más adelante.
La ingeniería de procesos y la planificación de servicios de DPS pueden incorporar estas interfaces en la misma revisión conceptual que los flujos de materiales. Pida al equipo que identifique dónde un aparente ahorro de superficie genera más trabajo de distribución o un límite de instalación más difícil.
Separe el alcance conocido de las previsiones futuras. Reservar un corredor para una ampliación es una decisión espacial; instalar toda la capacidad futura de servicios es otra decisión de capital. Ambas pueden ser pertinentes, pero deben explicarse y presupuestarse por separado para que el propietario compare su valor.
14. Pruebe la segunda línea antes de elegir la forma de la primera
Dibuje el escenario probable de ampliación mientras la distribución inicial aún sea flexible. Identifique la secuencia futura de producción, las rutas de materiales, las conexiones de servicios y el acceso para la construcción. Un concepto que acomode con elegancia la primera línea puede dejar una ruta incómoda o disruptiva para la segunda.
Una disposición lineal puede ampliarse a lo largo de un eje disponible o llegar al límite del sitio. Una disposición en U puede conservar un módulo adyacente o ocupar el espacio necesario para la circulación futura. Estos resultados dependen del edificio y el terreno reales.
Defina el criterio de ampliación y los supuestos comerciales que lo sustentan. No compre una planta inicial sobredimensionada solo porque un plano conceptual muestre un gran rectángulo futuro. Pregunte qué previsiones espaciales de bajo costo conservan opciones y qué compromisos corresponden a una decisión de inversión posterior.
Incluya las consecuencias operativas de la ampliación. Si el trabajo futuro requiere detener la primera línea o cambiar las rutas de materiales, muéstrelo en la comparación. Así, el propietario podrá evaluar toda la estrategia de desarrollo en lugar de favorecer una distribución solo por su aspecto inicial.
15. Use criterios de decisión que no oculten una restricción crítica
Una matriz ponderada puede organizar una comparación, pero no debe permitir que un problema grave de proceso o acceso desaparezca dentro de un total favorable. Establezca los requisitos estrictos por separado y luego compare las alternativas que puedan cumplirlos.
| Tipo | Pregunta de ejemplo | Evidencia |
|---|---|---|
| Compatibilidad operativa requerida | ¿El concepto puede respaldar el proceso y la producción acordados? | Secuencia de proceso y base de capacidad |
| Límites requeridos | ¿Se pueden aplicar los requisitos de calidad y acceso? | Revisiones de especialistas pertinentes |
| Desempeño comparativo | ¿Qué movimientos o tareas reales mejoran? | Estudio de rutas y escenarios operativos |
| Preferencia del propietario | ¿Qué disposición respalda mejor la estrategia de crecimiento? | Plan de sitio y capital por etapas |
Registre por qué se asignó una puntuación y qué podría cambiarla. Un número sin una nota de evidencia puede hacer que una preferencia subjetiva parezca desempeño medido. La matriz debe ayudar a la dirección a debatir las alternativas, no sustituir las revisiones de ingeniería y operación.
16. Realice un estudio de distribución interdisciplinario antes de cerrar el diseño
Revise los mismos planos con operaciones, calidad, manejo de materiales, ingeniería y el equipo de capital del propietario. Recorra la recepción, una campaña normal, un cambio de producto, una retención de producto y el despacho. Pida a cada participante que identifique las rutas y áreas de trabajo utilizadas en esos escenarios.
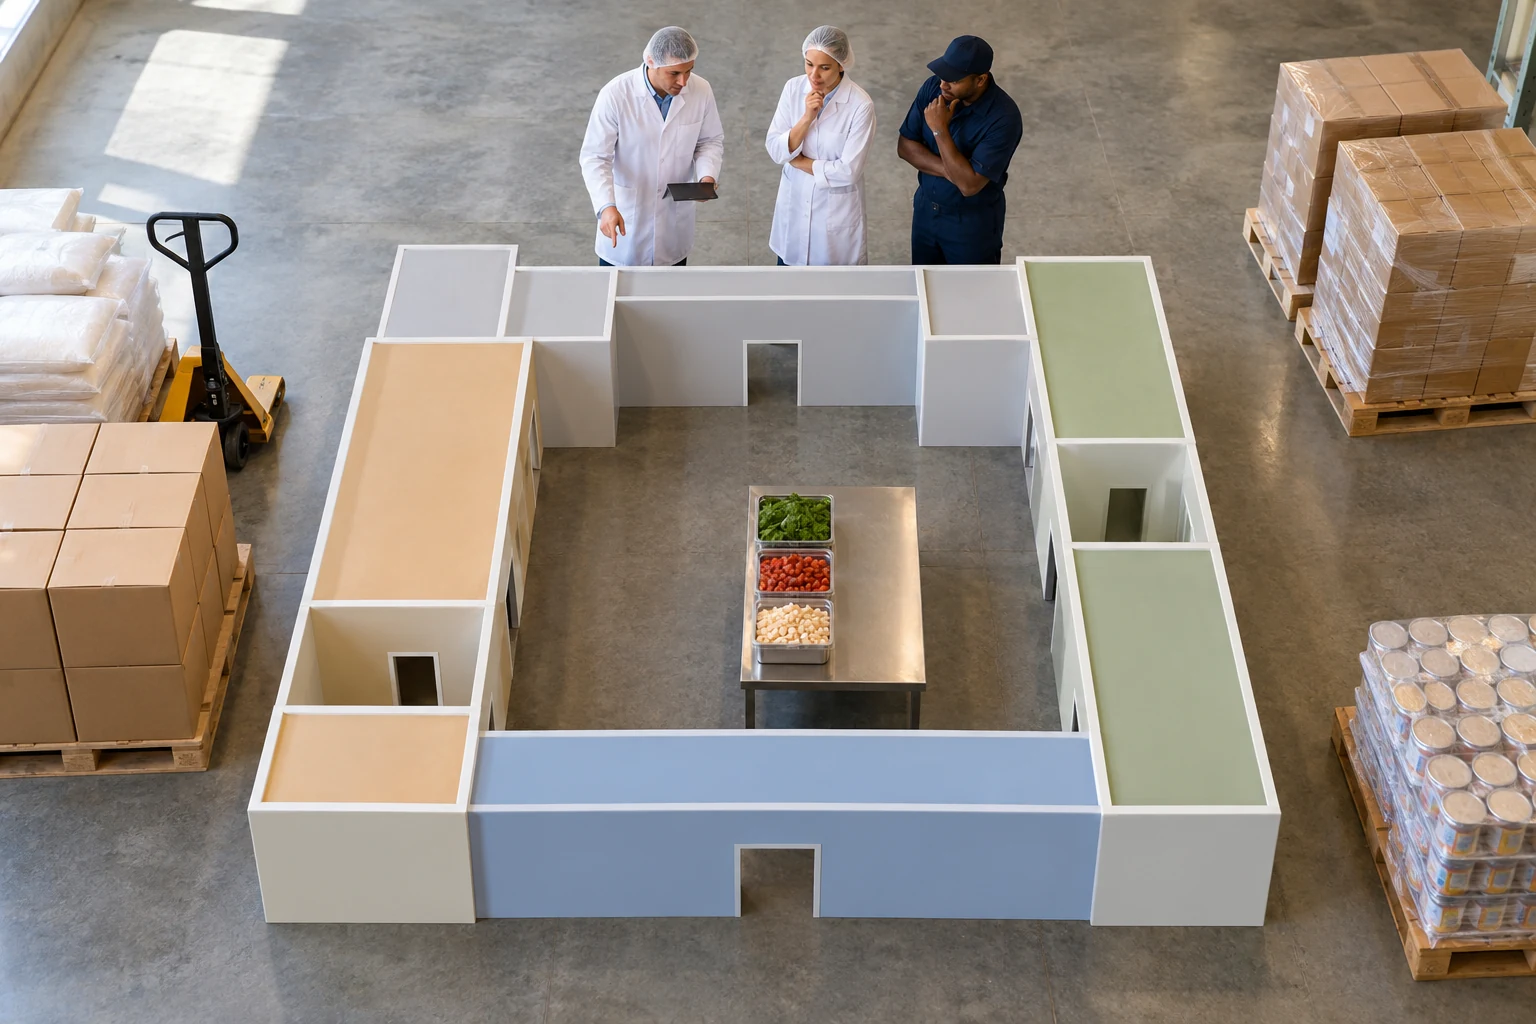
Use bloques móviles sencillos o revisiones controladas de planos para probar alternativas rápidamente. En esta etapa, la ventaja consiste en poder revelar un conflicto antes de que quede incorporado al diseño detallado. Registre qué cambió y qué requisitos pretende mejorar la revisión.
Concluya la revisión con los pendientes, responsables y fechas de decisión. Un taller es útil cuando deja una base mejor definida para la siguiente emisión de planos, en lugar de ser solo una lista de comentarios que no se pueden vincular con un requisito.
17. Compare el alcance instalado y las interrupciones, no solo la superficie
La superficie es una de las consecuencias de una distribución. Los trabajos de instalación, las rutas de servicios, los arreglos de manejo, los accesos y las obras futuras también pueden afectar la inversión y la operación. Pida que la estimación use los mismos límites para ambos conceptos.
| Partida del alcance | Pregunta para comparar | Evite |
|---|---|---|
| Adecuación del edificio | ¿Se incluyen las mismas funciones y límites? | Comparar el área productiva con la superficie total de la planta |
| Manejo | ¿Qué sistemas de almacenamiento, preparación y movimiento se requieren? | Atribuir ahorros de mano de obra no modelados |
| Servicios y limpieza | ¿Qué cambios de distribución y acceso se requieren? | Omitir el alcance de apoyo en la opción compacta |
| Obras futuras | ¿Cómo afectará la expansión a la producción operativa? | Ignorar las consecuencias de reubicación y paro |
Mantenga visible la incertidumbre cuando los conceptos sean preliminares. La decisión puede ser desarrollar más una opción o comprobar un supuesto crítico antes de elegir. Una estimación conceptual debe apoyar ese siguiente paso sin exagerar la certeza de un diseño aún inconcluso.
18. Convierta la comparación de formas en una decisión de distribución con alcance definido
Proporcione a DPS la combinación de productos, el programa de producción, la información de los edificios candidatos y los problemas prácticos que la distribución debe resolver. Pida evaluar las alternativas con la misma base operativa y mostrar los flujos principales, las interfaces de servicios y los supuestos de expansión.
El entregable de planificación debe explicar por qué se prefiere un concepto y qué falta verificar. Una conclusión útil podría favorecer el flujo directo de materiales y conservar una logística por el mismo lado, o descartar ambos bocetos iniciales y optar por otra configuración. El objetivo es lograr una fábrica funcional, no apegarse a un diagrama.
Después de elegir un concepto, mantenga la base de comparación a medida que se desarrollen los datos de los equipos y la ingeniería de detalle. Si cambia un requisito importante, revise las rutas e interfaces afectadas. La comparación resulta valiosa cuando su razonamiento se conserva en la planta instalada y sigue siendo comprensible para quienes la operan.
19. Compruebe si la opción preferida funciona con otra combinación de productos
Una distribución elegida para un día representativo puede ser frágil si cambia la combinación comercial. Ejecute otro escenario con más campañas cortas, formatos de envase distintos o una proporción diferente entre ingredientes y tarimas de producto terminado. Mantenga explícitos los cambios para que el propietario vea qué supuesto comercial modifica la conclusión.
Por ejemplo, un concepto que reduce el movimiento de ingredientes puede parecer atractivo cuando domina la preparación de esos ingredientes. Si el plan comercial posterior aumenta considerablemente el manejo de tarimas de producto terminado, una ruta de despacho más larga podría cobrar importancia. El total de recorridos original no se vuelve incorrecto; pasa a ser evidencia de un caso operativo más limitado de lo que quizá suponía la dirección.
Pregunte qué medidas prácticas harían más adaptable el concepto preferido. Puede valer la pena evaluar una zona adicional de preparación, otra posición de puerta o una ruta reservada; una reorganización más extensa quizá debilite el concepto original. Cuantifique las opciones pertinentes en vez de presentar la flexibilidad como un beneficio sin costo.
20. Adapte las rutas al método de manejo previsto
La misma distancia puede tener distintas consecuencias operativas según qué se mueve y cómo. Un contenedor manipulado a mano, un carro con ruedas y una tarima no requieren las mismas áreas ni interacciones. Define el método de manejo previsto para cada ruta importante antes de usar la distancia como indicador del esfuerzo.
Incluye en la revisión las tareas de carga, descarga, giros, espera y preparación temporal. Una ruta corta con pasos repetidos de manejo podría ser menos conveniente que un movimiento directo más largo. A la inversa, una transferencia aparentemente eficiente puede crear una interfaz difícil si su reposición interfiere con el personal que trabaja cerca.
Los especialistas en manejo de materiales y seguridad deben revisar los métodos propuestos y los accesos. Incorpora sus requisitos en ambos conceptos y conserva los supuestos de respaldo. Así, la comparación geométrica se mantiene relacionada con las tareas reales, sin convertir un artículo general de planeación en un diseño prescriptivo de equipos o pasillos.
21. Preguntas frecuentes sobre la distribución de líneas de producción de alimentos
¿Una distribución en forma de U siempre es más eficiente?
No. Puede acortar algunos recorridos y alargar otros, o concentrar el tránsito. Compara los movimientos reales de materiales, las tareas, los accesos y los límites con el mismo calendario de producción. Una superficie compacta no demuestra ahorros de mano de obra o energía ni mayor producción.
¿Una distribución lineal evita automáticamente la contaminación cruzada?
No. La geometría por sí sola no establece la separación sanitaria. El producto, el proceso y el plan de calidad determinan los límites pertinentes. Revisa con los especialistas responsables las interfaces de personal, materiales y limpieza, incluidas las condiciones durante los cambios de campaña.
¿Se pueden comparar dos distribuciones solo por superficie?
No. Confirma que ambas incluyan el mismo proceso, funciones de soporte, áreas de preparación, accesos y previsiones futuras. La superficie es una medida posible, pero el alcance instalado, las rutas operativas y las consecuencias de expansión también influyen en la inversión.
¿Qué información se requiere para una evaluación preliminar temprana?
Proporciona la combinación de productos y empaques, la capacidad vendible, el calendario operativo, la secuencia preliminar del proceso, la información del edificio y los supuestos logísticos. Señala las dimensiones y datos de proveedores que no se hayan verificado. Indica qué decisión debe respaldar la evaluación y qué restricciones no pueden sacrificarse.
¿El ejemplo de distancias de recorrido predice ahorros de personal?
No. Cuenta solo movimientos cargados ficticios y excluye recorridos vacíos, esperas, tiempo de manejo y asignación de trabajo. Ayuda a ilustrar las ventajas y desventajas de las rutas. Una conclusión de personal o financiera requiere un análisis operativo más amplio con evidencia pertinente.
¿La segunda línea futura debe influir en la distribución inicial?
Sí, si la expansión forma parte de una estrategia comercial razonable. Evalúa las futuras rutas de materiales, conexiones de servicios, accesos e implicaciones de construcción. Distingue las previsiones espaciales que conservan una opción de los equipos o la capacidad que no es necesario comprar al principio.
¿Cómo debe documentarse la forma preferida?
Registra la base común de producción, las alternativas, los criterios de decisión, la evidencia y los asuntos pendientes. Explica las ventajas y desventajas en vez de presentar solo el plano. Mantén ese registro actualizado mientras la ingeniería detallada y la información de proveedores perfeccionan el concepto.
¿Cómo puede DPS apoyar esta comparación?
DPS puede vincular la planificación conceptual de procesos e instalaciones con las preguntas sobre equipos, servicios e inversión por etapas. Solicite un contrato definido para comparar las alternativas con la misma base. Los entregables y responsabilidades concretos deben acordarse para el proyecto.
Fuentes y notas de cálculo
Investigación verificada el 27 de octubre de 2026. Las ilustraciones numéricas y los ejemplos de decisiones se prepararon para este artículo; no son cotizaciones de proveedores, referencias del mercado ni resultados de proyectos DPS. Los requisitos y las responsabilidades específicos del proyecto deben incluirse en el alcance acordado.
- Gray — Diseño y construcción de plantas de alimentos. Coordinación temprana de la producción, la inocuidad alimentaria y el diseño de las instalaciones.
- CRB — Instalaciones de alimentos y bebidas. Integración de sistemas de proceso, empaque, almacén e instalaciones.
- eCFR — 21 CFR 117.20. Consideraciones sobre superficie de la planta, construcción y operación sanitaria.
- OSHA — Riesgos y soluciones en almacenes. Seguridad de almacenamiento, manejo, estanterías y accesos.
- DPS — Planeación de capital y estudios de viabilidad. Distribuciones conceptuales, requisitos de equipos y servicios, planeación del costo instalado y evaluación de inversión por fases.