Neste artigo
RESPOSTA RÁPIDA · LAYOUT DE PRODUÇÃO
Um layout linear ou em U é melhor para a produção de alimentos?
Escolha o arranjo que apoie a sequência real do processo, os fluxos de materiais e pessoas, os limites higiênicos, o acesso e o plano de expansão dentro do edifício candidato. Um layout linear pode se alinhar bem ao recebimento e à expedição em extremidades opostas. Um arranjo em U pode aproximar algumas atividades, mas também concentrar o tráfego ou dificultar a separação. Nenhum dos formatos é inerentemente mais eficiente ou higiênico.
Compare os dois conceitos usando os mesmos produtos, produção vendável, calendário operacional e limites dos equipamentos. Avalie os fluxos e as interfaces antes de transformar um formato preferencial em uma instrução de projeto fixa.
Uma linha organizada na planta pode ocultar uma fábrica difícil de operar. Ingredientes podem cruzar produtos acabados, materiais de embalagem podem chegar pela área de trabalho errada e uma rota curta a pé pode passar diretamente por um limite que a operação precisa proteger.
Uma comparação útil de layout de linha de produção de alimentos pergunta como a fábrica funcionará, não qual formato geométrico parece mais simples. Este guia explica como os proprietários podem comparar conceitos lineares e em U sem confundir uma projeção compacta com uma solução operacional completa.
1. Comece pelo fluxo necessário e depois avalie a geometria
Escreva a sequência do processo antes de desenhar o formato da linha. Identifique, conforme aplicável ao negócio, recebimento, armazenamento temporário de ingredientes, preparação, processamento, retenção de produtos, embalagem, armazenamento temporário de produtos acabados e expedição. Inclua resíduos, devoluções e atividades de limpeza, em vez de tratá-los como itens que serão acomodados ao redor da linha de produção depois.
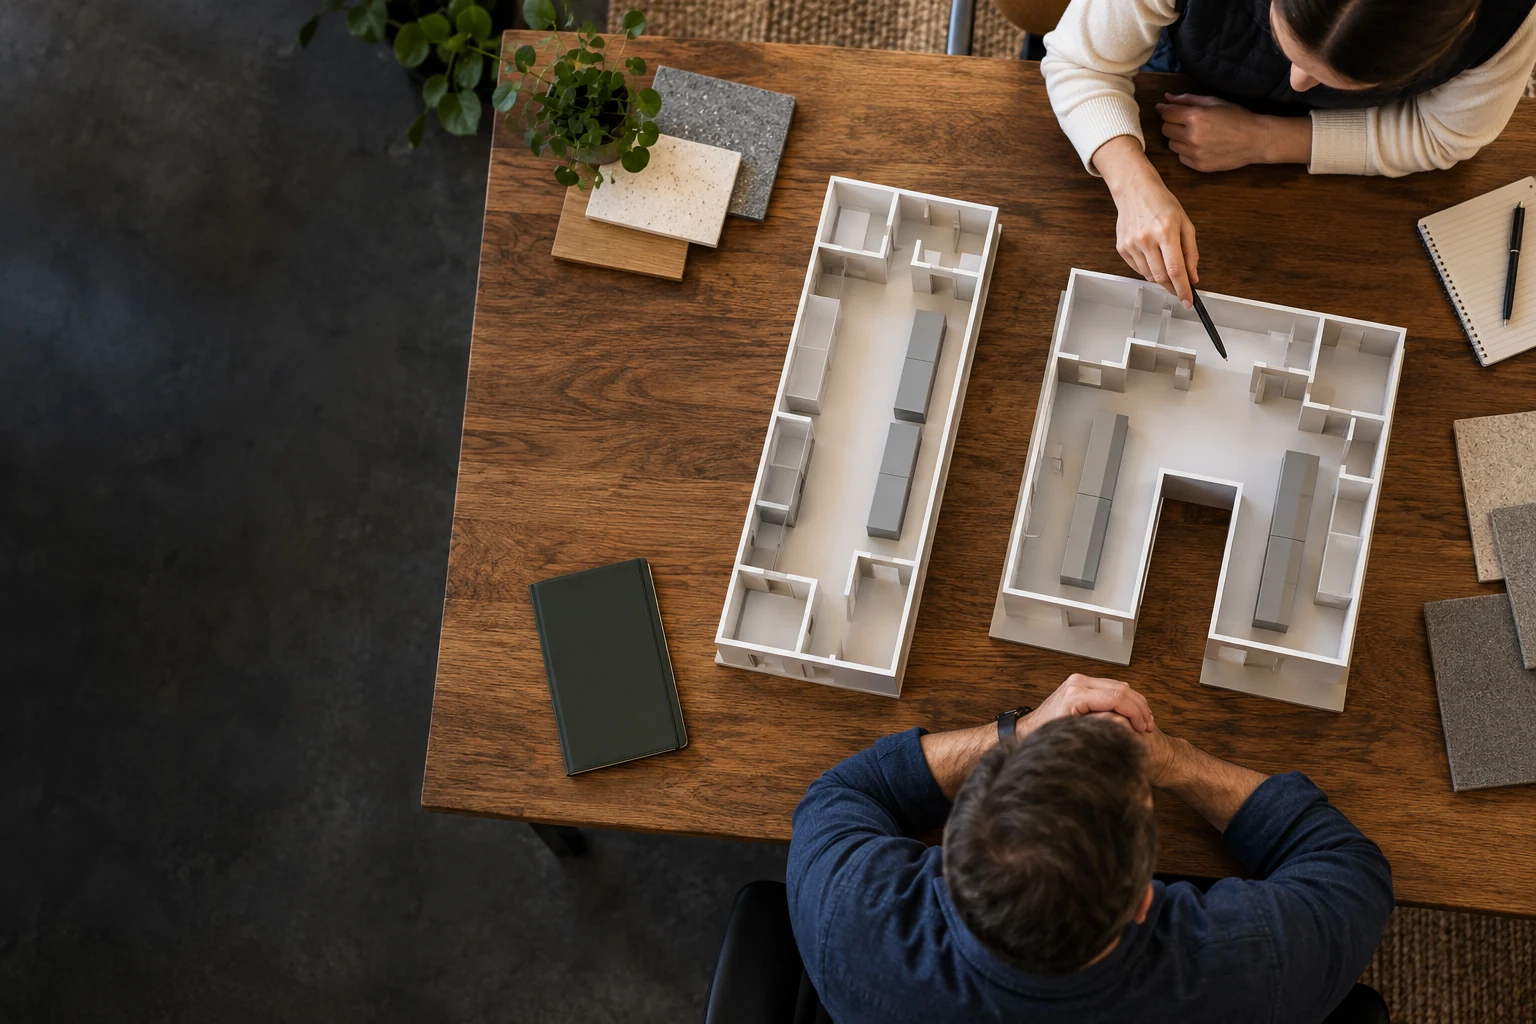
Um conceito linear geralmente descreve uma progressão pelo edifício. Um conceito em U aproxima o início e o fim de uma sequência. Essas descrições não estabelecem rotas detalhadas de movimentação, separação nem requisitos de pessoal. As operações unitárias e interfaces pertinentes ainda precisam caber.
Orientações da Gray para o projeto de fábricas de alimentos enfatiza a consideração da produção e da segurança de alimentos durante o planejamento das instalações. Para comparar layouts, isso significa avaliar a operação enquanto as alternativas ainda são flexíveis. O formato preferencial deve resultar dessa avaliação, não substituí-la.
Mantenha conceituais os primeiros desenhos. A finalidade é revelar compensações e decidir qual arranjo merece desenvolvimento. As dimensões, as folgas dos equipamentos e os requisitos especializados se tornam progressivamente mais definidos à medida que o conceito selecionado é projetado.
2. Compare o mesmo negócio de produção nos dois layouts
Use uma lista aprovada de produtos, combinação de embalagens, base de capacidade e programação de turnos. Se a opção linear for projetada para campanhas longas e a opção em U para muitas produções curtas, a comparação combinará uma decisão geométrica com modelos operacionais diferentes.
Liste as movimentações esperadas de materiais para um período de produção representativo. Inclua quantidades de entrega de ingredientes, reposição de embalagens, movimentação de paletes acabados e coleta de resíduos. Identifique as movimentações determinadas por bateladas ou trocas de produto, e não apenas pela quantidade de unidades comercializáveis.
Declare os limites de equipamentos e utilidades usados em cada conceito. Um desenho que omita as mesmas funções de retenção ou limpeza em apenas uma alternativa parecerá menor sem oferecer de fato a mesma capacidade. Peça à equipe que concilie o escopo antes de discutir economia de área.
O planejamento conceitual de processos e instalações da DPS pode ajudar a estabelecer essa base comum. Um trabalho útil compara configurações operacionais definidas e identifica interfaces importantes, em vez de escolher o formato de uma linha isoladamente dos requisitos de produto e produção.
3. Avalie pilares, docas e folgas antes de detalhar a linha
O edifício pode influenciar fortemente a configuração viável. Revise a localização dos pilares, o pé-direito livre, a área de produção disponível, a posição das docas, as condições do piso e as rotas de acesso. Diferencie informações medidas de premissas obtidas de desenhos incompletos do proprietário ou da imobiliária.
Uma estrutura longa e estreita pode favorecer uma sequência diferente daquela de um edifício amplo com recebimento e expedição no mesmo lado. Um conceito em U pode parecer atraente até que sejam desenhados os requisitos de manobra e preparação interna. Um conceito linear pode parecer simples até que se contem suas longas rotas de reposição.
Posicione ao mesmo tempo as principais funções de apoio. Salas de ingredientes, atividades de qualidade, acesso de pessoal, utilidades e provisões de limpeza influenciam a área produtiva e seus limites. Deixar essas funções fora do primeiro estudo de ocupação pode criar uma impressão enganosa de espaço disponível.
Se o edifício ainda não foi escolhido, use a comparação para criar critérios de seleção do local. Assim, o proprietário poderá buscar uma estrutura que atenda à operação pretendida, em vez de forçar um diagrama de produção fixo em qualquer imóvel disponível.
4. Layout linear vs. em U: comparação para decisão
A comparação a seguir identifica questões, não vencedores universais. O resultado real depende da sequência de produtos, do edifício e do modelo operacional. Use-a durante o desenvolvimento conceitual e substitua observações gerais por evidências específicas do projeto à medida que as alternativas forem esclarecidas.
| Fator de decisão | Conceito linear | Conceito em U | Verifique |
|---|---|---|---|
| Progressão geral | Pode permitir movimentação ao longo do edifício | Aproxima o início e o fim | Rotas reais de materiais e separação |
| Relação com as docas | Pode ser adequado para recebimento e expedição em extremidades opostas | Pode ser adequado para logística no mesmo lado | Interfaces de veículos, preparação e circulação de pessoas |
| Movimentação dos operadores | Pode gerar percursos mais longos entre as extremidades | Pode encurtar rotas específicas | Tarefas, equipe e acesso seguro |
| Crescimento | Pode se estender ao longo de um eixo | Pode exigir outra direção de expansão | Trabalhos futuros e interrupções operacionais |
Pergunte qual observação é importante para o negócio e qual continua especulativa. Uma rota mais curta só deve ser valorizada quando for uma rota que a operação realmente utilizará. Uma direção de expansão teórica só deve ser valorizada quando o local e o plano de utilidades puderem viabilizá-la.
5. Separe as movimentações de matérias-primas, produtos em processo e produtos acabados
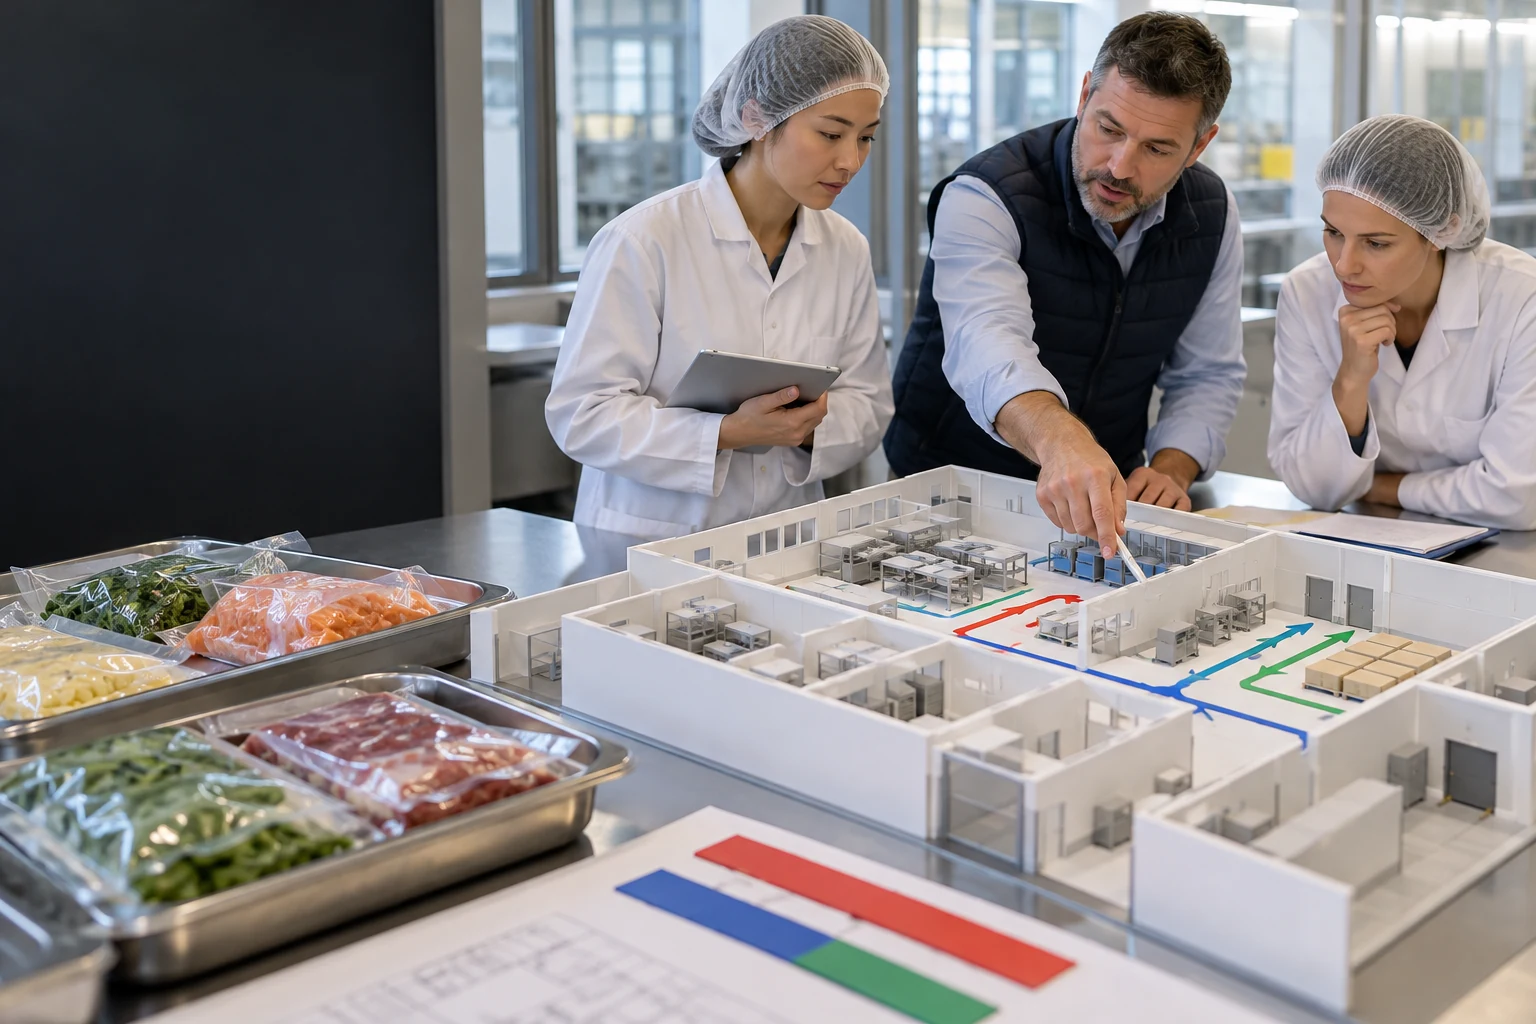
Mapeie os estados em que os materiais se movimentam, em vez de usar uma única seta indiferenciada para “produto”. Ingredientes crus, produtos expostos, embalagens lacradas e paletes de produtos acabados podem ter necessidades diferentes de movimentação e separação. As equipes de qualidade e processo devem definir os limites pertinentes.
Um conceito em U pode aproximar fisicamente o recebimento de matérias-primas e a expedição de produtos acabados. Isso pode melhorar o arranjo logístico, mas também torna a interface digna de análise cuidadosa. Um conceito linear pode favorecer uma progressão clara e ainda criar cruzamentos se as rotas de reabastecimento ou resíduos não forem desenvolvidas.
Identifique os pontos de transferência e as atividades realizadas neles. Um recipiente fica aguardando, é amostrado, muda de método de movimentação ou cruza um limite controlado? Esses detalhes afetam o armazenamento temporário, o pessoal e o espaço. Uma seta simples não representa todo o requisito operacional.
Analise também os fluxos de retorno: devoluções, materiais rejeitados, recipientes vazios e retrabalho, quando pertinentes. Eles precisam de rotas de gestão definidas. Um conceito que só funciona quando cada movimentação segue a seta principal para a frente ainda não foi avaliado diante da operação completa.
6. Projete a movimentação de pessoas com base no trabalho real
Liste as atividades executadas por operadores, movimentadores de materiais, profissionais de qualidade, supervisores e visitantes. Mostre onde entram, quais tarefas executam e a quais áreas precisam ter acesso. Uma distância curta entre duas estações de trabalho não ajuda se a pessoa precisar seguir uma rota controlada ao redor de um limite.
Compare as premissas de pessoal de forma consistente. Um conceito pode parecer exigir menos pessoas por omitir tarefas de reabastecimento, amostragem ou troca de produto. Mapeie essas atividades antes de alegar um benefício de mão de obra. O proprietário deve entender quais responsabilidades podem realmente ser combinadas e quais exigem atenção separada.
Orientações da OSHA sobre armazenagem destaca riscos de armazenamento e movimentação de materiais. Em um estudo de layout de produção, a resposta prática é analisar as interfaces de movimentação com os especialistas de segurança adequados. Este artigo não prescreve dimensões de corredores nem substitui uma análise de segurança específica para o local.
Verifique onde as pessoas aguardam e onde o trabalho se acumula durante interrupções. Um arranjo para operação normal pode se comportar de outra forma durante uma retenção de produto, parada da embalagem ou troca de turno. Esses cenários frequentemente revelam congestionamentos que um desenho conceitual limpo não mostra.
7. Inclua o reabastecimento de embalagens e os buffers
Os materiais de embalagem precisam de uma rota do armazenamento até o ponto de uso. Recipientes vazios, tampas, rótulos e embalagens secundárias podem consumir espaço de armazenamento temporário e esforço de movimentação mesmo quando a linha principal de processo é compacta. Inclua o método real de reabastecimento nas duas alternativas.
Defina a função dos buffers. Eles podem acomodar diferenças entre as taxas de processo e embalagem ou permitir que atividades selecionadas continuem durante uma interrupção breve. Sua capacidade necessária e seus limites operacionais devem ser estabelecidos pela equipe de projeto, e não presumidos com base em um espaço vazio disponível.
Considere a combinação prevista de produtos e formatos. Uma fábrica que produz um único formato em uma campanha longa pode ter necessidades de preparação diferentes de uma instalação que troca de embalagem com frequência. Identifique onde os materiais da próxima campanha aguardarão e como materiais incorretos serão controlados.
8. Relacione o layout da linha ao recebimento e à expedição
O recebimento e a expedição são partes do sistema da fábrica, não apenas as extremidades de uma seta de processo. Inclua os padrões de veículos, os tamanhos das entregas, os perfis de expedição e a preparação necessária antes de os materiais entrarem ou saírem do edifício.
Uma área de docas compartilhada pode favorecer uma configuração geral em U, mas verifique se as atividades de entrada e saída coincidem. Uma configuração linear com docas em extremidades opostas pode simplificar algumas movimentações e, ao mesmo tempo, aumentar outros requisitos do terreno ou do edifício. A comparação correta inclui os fluxos internos e externos.
Inclua na revisão entregas recusadas, retenções de qualidade e materiais devolvidos. Esses eventos precisam de um local e uma rota definidos para não ocuparem inesperadamente as áreas de preparação operacional. O proprietário deve explicar as práticas comerciais que determinam sua frequência.
Use as mesmas premissas de armazenagem e expedição nas duas alternativas. Se um conceito depender de entregas frequentes e o outro de estoques maiores, apresente isso como uma escolha operacional separada. Caso contrário, uma preferência de layout poderá receber crédito por uma política diferente de cadeia de suprimentos.
9. Quantifique movimentações representativas antes de alegar eficiência
Um exemplo didático original compara sessenta movimentações com carga em um período representativo. Ele inclui vinte transferências de ingredientes, trinta de produtos acabados e dez de resíduos. As extensões das rotas são distâncias conceituais fictícias, não resultados medidos de uma fábrica nem valores de projeto recomendados.
Multiplique a quantidade de movimentações pela extensão da rota. A opção linear totaliza 2.950 metros de deslocamento com carga; a opção em U, 2,450. Neste exemplo, o conceito em U reduz o total, mas aumenta o percurso dos produtos acabados. É uma concessão a investigar, não uma conclusão universal.
| Movimentação | Quantidade | Rota linear / total em m | Rota em U / total em m |
|---|---|---|---|
| Ingredientes | 20 | 60 / 1,200 | 35 / 700 |
| Produto acabado | 30 | 45 / 1,350 | 50 / 1,500 |
| Resíduos | 10 | 40 / 400 | 25 / 250 |
| Total | 60 | 2,950 | 2,450 |
Não converta diretamente a diferença em economia de pessoal ou financeira. Velocidade de deslocamento, manuseio, tráfego, retornos vazios e distribuição do trabalho não foram modelados. Use o resultado para identificar as rotas e premissas que merecem estudo mais detalhado.
10. Mostre a comparação de distâncias com suas limitações explícitas
A diferença no exemplo didático é de 500 metros, aproximadamente dezessete por cento do deslocamento com carga do conceito linear. O gráfico apresenta os totais na mesma escala. Ele não mede eficiência de produção, produtividade do trabalho, segurança nem qualidade dos alimentos.
Deslocamento ilustrativo com carga · metros por período definido
Conceito linear · 2.950
Conceito em U · 2.450
As barras usam 2.950 metros como escala. Exemplo original; não representa alegação de desempenho medido da DPS.
Em um estudo real, use definições de rotas verificáveis nos desenhos e contagens de movimentações sustentadas pela programação da produção. Avalie um período intenso e uma combinação diferente de produtos. A configuração preferida deve continuar compreensível quando o proprietário perguntar quais premissas produziram o resultado.
Se dois conceitos tiverem totais de deslocamento semelhantes, analise a distribuição. Uma pequena diferença geral pode ocultar um cruzamento difícil ou uma rota longa para uma tarefa manual frequente. Os totais ajudam a resumir o estudo; as rotas o explicam.
11. Deixe o plano de segurança dos alimentos definir os limites pertinentes
Nem a geometria linear nem a em U cria separação higiênica automaticamente. O produto e o processo determinam onde podem ser necessárias separação, restrição de acesso ou outras provisões. Os especialistas responsáveis de qualidade e engenharia devem definir esses requisitos e avaliar como cada conceito os implementa.
21 CFR 117,20 aborda as instalações e os terrenos para as operações aplicáveis, incluindo espaço e arranjos pertinentes à produção sanitária. Use os requisitos aplicáveis como dados de entrada para o layout. Não trate um diagrama genérico de um artigo de planejamento como evidência de conformidade.
Considere conjuntamente pessoas, materiais, ar, limpeza e resíduos quando afetarem os limites definidos. Um conceito pode apresentar uma rota organizada para o produto e, ainda assim, permitir que pessoas ou materiais a cruzem de maneira incompatível com o plano operacional. Essas interfaces merecem análise explícita.
Inclua as trocas entre campanhas de produtos. A sequência de limpeza e liberação pretendida pode afetar a possibilidade de compartilhar áreas ou usá-las simultaneamente. A comparação de layouts deve refletir o programa real de produtos e a abordagem de qualidade aprovada, em vez de um desenho simplificado de uma receita favorável.
12. Preserve o acesso para instalação, limpeza e manutenção
As projeções dos equipamentos, por si sós, não descrevem o espaço necessário para operar uma linha. Inclua acesso para operadores, atividades de limpeza, inspeção, remoção de peças e eventual substituição de equipamentos. As informações dos fornecedores e as análises dos especialistas pertinentes devem estabelecer os requisitos reais.
Um arranjo compacto em U pode aproximar os equipamentos e reduzir o acesso útil entre os lados da linha. Um arranjo linear pode oferecer lados mais desimpedidos e ampliar a projeção do edifício. Avalie ambos com zonas de trabalho realistas, em vez de usar o menor contorno físico de um catálogo.
Mostre como os principais itens entram no edifício. Uma máquina futura ou um componente de substituição pode exigir uma rota que conflite com uma área operacional. Identifique provisões construtivas removíveis ou outros arranjos quando fizerem parte do conceito e precifique-os explicitamente.
O proprietário também deve perguntar como a linha se comporta quando uma atividade estiver indisponível. As pessoas conseguem chegar à área afetada sem atravessar rotas inadequadas? É possível armazenar materiais temporariamente sem bloquear outra função? Essas perguntas conectam a compactação do layout à resiliência prática do plano operacional.
13. Coordene as rotas de utilidades e limpeza com a geometria
Localize as principais interfaces de utilidades, rotas de distribuição e provisões de limpeza durante o desenvolvimento conceitual. O formato da linha pode afetar distâncias, acesso e localização de sistemas compartilhados. As equipes de processo e instalações precisam de uma base comum para que essas funções de apoio não sejam acrescentadas depois que a área produtiva já tiver sido comprometida.
Mantenha a comparação no nível adequado de definição. Os desenhos iniciais podem identificar os principais corredores e prováveis interfaces sem fingir que os diâmetros de tubulações, as rotas de cabos ou os circuitos de limpeza estão completos. Registre as informações necessárias dos fornecedores e as decisões que precisarão ser confirmadas posteriormente.
A engenharia de processos e o planejamento de utilidades da DPS podem incluir essas interfaces na mesma análise conceitual dos fluxos de materiais. Peça à equipe que identifique onde uma economia aparente de área gera trabalho adicional de distribuição ou um limite de instalação mais difícil.
Diferencie o escopo conhecido das provisões futuras. Reservar um corredor para expansão é uma escolha espacial; instalar toda a capacidade futura de utilidades é outra decisão de capital. Ambas podem ser pertinentes, mas devem ser explicadas e precificadas separadamente para que o proprietário compare seu valor.
14. Avalie a segunda linha antes de escolher o formato da primeira
Desenhe o provável cenário de expansão enquanto o layout inicial ainda estiver flexível. Identifique a sequência de produção futura, as rotas de materiais, as conexões de utilidades e o acesso para construção. Um conceito elegante para a primeira linha pode deixar um caminho difícil ou disruptivo para a segunda.
Um arranjo linear pode se estender ao longo de um eixo disponível ou chegar ao limite do local. Um arranjo em U pode preservar um módulo adjacente ou ocupar o espaço necessário para a circulação futura. Esses resultados dependem do edifício e terreno reais.
Defina o gatilho de expansão e as premissas comerciais por trás dele. Não compre uma fábrica inicial superdimensionada apenas porque o desenho conceitual mostra uma grande área futura. Pergunte quais provisões espaciais de baixo custo preservam opções e quais compromissos pertencem a uma decisão de investimento posterior.
Inclua as consequências operacionais da expansão. Se o trabalho futuro exigir a parada da linha inicial ou a mudança de rotas de materiais, mostre isso na comparação. Assim, o proprietário pode avaliar a estratégia completa de desenvolvimento, em vez de favorecer um layout apenas por sua aparência no dia de abertura.
15. Use critérios de decisão que não ocultem uma restrição crítica
Uma matriz ponderada pode organizar a comparação, mas não deve permitir que um problema grave de processo ou acesso desapareça em um total favorável. Estabeleça separadamente os requisitos obrigatórios e depois compare as alternativas capazes de atendê-los.
| Tipo | Pergunta de exemplo | Evidência |
|---|---|---|
| Adequação operacional obrigatória | O conceito pode atender ao processo e à produção acordados? | Sequência de processo e base de capacidade |
| Limites obrigatórios | Os requisitos de qualidade e acesso podem ser implementados? | Análises dos especialistas pertinentes |
| Desempenho comparativo | Quais movimentações ou tarefas reais melhoram? | Estudo de rotas e cenários operacionais |
| Preferência do proprietário | Qual arranjo apoia melhor a estratégia de crescimento? | Plano de local e capital em fases |
Registre o motivo de cada pontuação e o que poderia alterá-la. Um número sem observação sobre as evidências pode fazer uma preferência subjetiva parecer desempenho medido. A matriz deve ajudar as lideranças a discutir as alternativas, não substituir as análises de engenharia e operação.
16. Realize um estudo multidisciplinar de layout antes de fixá-lo
Analise os mesmos desenhos com as equipes de operações, qualidade, movimentação de materiais, engenharia e capital do proprietário. Percorra recebimento, uma campanha normal, uma troca de produto, uma retenção de produto e expedição. Peça a cada participante que identifique as rotas e áreas de trabalho utilizadas nesses cenários.
Use blocos móveis simples ou revisões controladas dos desenhos para testar alternativas rapidamente. Nesta etapa, a vantagem é poder revelar um conflito antes que seja incorporado ao projeto detalhado. Registre o que mudou e quais requisitos a revisão pretende aprimorar.
Conclua a revisão com os itens pendentes, os responsáveis e as datas de decisão. Um workshop é útil quando produz uma base mais bem definida para a próxima revisão do desenho, em vez de apenas reunir comentários sem vínculo rastreável com os requisitos.
17. Compare o escopo instalado e as interrupções, não apenas a área do piso
A área é uma das consequências do layout. Os trabalhos de instalação, as rotas de utilidades, as configurações de movimentação, as provisões de acesso e a construção futura também podem afetar o investimento e a operação. Peça que a estimativa use os mesmos limites para os dois conceitos.
| Item do escopo | Pergunta de comparação | Evitar |
|---|---|---|
| Adaptação do edifício | As mesmas funções e os mesmos limites estão incluídos? | Comparar área produtiva com área total da fábrica |
| Manuseio | Quais sistemas de armazenamento, preparação e movimentação são necessários? | Atribuir economia de mão de obra não modelada |
| Utilidades e limpeza | Quais mudanças de distribuição e acesso? | Omitir o escopo de apoio da opção compacta |
| Trabalhos futuros | Como a expansão afetará a produção em operação? | Ignorar as consequências de realocação e parada |
Mantenha a incerteza visível quando os conceitos forem preliminares. A decisão pode ser desenvolver uma opção com mais detalhes ou testar uma premissa crítica antes da escolha. Uma estimativa conceitual deve apoiar essa próxima etapa sem exagerar a certeza de um projeto ainda incompleto.
18. Transforme a comparação de configurações em uma decisão de layout com escopo definido
Apresente à DPS a combinação de produtos, a programação da produção, as informações do edifício candidato e os problemas práticos que o layout precisa resolver. Solicite alternativas avaliadas com a mesma base operacional, deixando visíveis os principais fluxos, interfaces de utilidades e premissas de expansão.
A entrega de planejamento deve explicar por que um conceito é preferido e o que ainda precisa ser verificado. Uma conclusão útil pode favorecer o fluxo linear de materiais mantendo a logística no mesmo lado, ou rejeitar os dois esboços iniciais em favor de outra configuração. O objetivo é uma fábrica viável, não a fidelidade a um diagrama.
Após escolher um conceito, mantenha a base atualizada à medida que os dados dos equipamentos e a engenharia detalhada avançam. Se um requisito importante mudar, reavalie as rotas e interfaces afetadas. A comparação se torna valiosa quando sua justificativa chega à instalação construída e continua compreensível para quem a opera.
19. Verifique se a preferência continua válida com outra combinação de produtos
Um layout selecionado para um dia representativo pode se mostrar frágil quando a combinação comercial muda. Avalie um segundo cenário com mais campanhas curtas, outros formatos de embalagem ou outra proporção entre ingredientes e paletes acabados. Mantenha as mudanças explícitas para que o proprietário veja qual premissa comercial altera a conclusão.
Por exemplo, um conceito que reduz a movimentação de ingredientes pode parecer atraente quando a preparação desses materiais domina a atividade. Se o plano de negócios posterior aumentar substancialmente a movimentação de paletes acabados, uma rota de expedição mais longa pode se tornar mais importante. O total de deslocamento original não passa a estar errado; ele passa a ser evidência de um cenário operacional mais restrito do que a gestão talvez tivesse presumido.
Pergunte quais provisões práticas tornariam o conceito preferido mais adaptável. Uma área de preparação adicional, outra posição de porta ou uma rota reservada pode valer a pena avaliar, enquanto uma reorganização mais extensa pode comprometer o conceito original. Orce as opções pertinentes em vez de descrever a flexibilidade como um benefício sem custo.
20. Relacione as rotas ao método de movimentação previsto
A mesma distância pode ter consequências operacionais diferentes, dependendo do que é movimentado e de como isso é feito. Um recipiente manuseado manualmente, um carrinho com rodas e um palete não exigem as mesmas áreas de trabalho nem as mesmas interações. Defina o método de movimentação pretendido para cada rota importante antes de usar a distância como substituta do esforço.
Inclua carregamento, descarregamento, curvas, espera e armazenamento temporário na análise. Uma rota curta com etapas repetidas de manuseio pode ser menos atraente do que uma movimentação direta mais longa. Por outro lado, uma transferência aparentemente eficiente pode criar uma interface difícil se a atividade de reabastecimento conflitar com pessoas trabalhando nas proximidades.
Os especialistas em movimentação de materiais e segurança devem analisar os métodos propostos e os arranjos de acesso. Use seus requisitos nos dois conceitos e preserve as premissas de suporte. Assim, a comparação geométrica permanece conectada à tarefa real sem transformar um artigo genérico de planejamento em um projeto prescritivo de equipamentos ou corredores.
21. Perguntas frequentes sobre layout de linhas de produção de alimentos
Um layout em U é sempre mais eficiente?
Não. Ele pode encurtar algumas rotas e alongar outras ou concentrar o tráfego. Compare as movimentações reais de materiais, as tarefas de trabalho, o acesso e os limites com base no mesmo cronograma de produção. Uma projeção compacta não comprova benefícios de mão de obra, energia ou vazão.
Um layout linear evita automaticamente a contaminação cruzada?
Não. A geometria, por si só, não estabelece separação higiênica. O produto, o processo e o plano de qualidade determinam os limites pertinentes. Analise pessoas, materiais, limpeza e outras interfaces com os especialistas responsáveis, incluindo as condições durante as trocas de campanha.
Dois layouts podem ser comparados apenas pela metragem quadrada?
Não. Confirme que ambos incluem o mesmo processo, funções de apoio, armazenamento temporário, acesso e provisões futuras. A área pode ser uma medida, mas o escopo instalado, as rotas operacionais e as consequências de expansão também afetam a decisão de investimento.
Quais informações são necessárias para um estudo preliminar de layout?
Forneça a combinação de produtos e embalagens, a capacidade vendável, o calendário operacional, a sequência preliminar do processo, as informações do edifício e as premissas logísticas. Marque dimensões e dados de fornecedores não verificados. Inclua a decisão que o estudo deve apoiar e as restrições que não podem ser sacrificadas.
O exemplo de distância percorrida prevê economias de pessoal?
Não. Ele conta apenas movimentações com carga inventadas e exclui retornos vazios, esperas, tempo de manuseio e distribuição do trabalho. Ajuda a ilustrar compensações entre rotas. Uma conclusão sobre pessoal ou finanças exige uma análise operacional mais ampla com evidências adequadas.
A futura segunda linha deve influenciar o layout inicial?
Sim, quando a expansão fizer parte de uma estratégia comercial plausível. Avalie as rotas futuras de materiais, conexões de utilidades, acesso e consequências para a construção. Diferencie provisões espaciais que preservam uma opção de equipamentos ou capacidade que não precisam ser adquiridos inicialmente.
Como documentar um formato preferencial?
Registre a base comum de produção, as alternativas, os critérios de decisão, as evidências de suporte e os itens não resolvidos. Explique as compensações em vez de apresentar apenas o desenho. Mantenha esse registro durante o refinamento do conceito pela engenharia detalhada e pelas informações dos fornecedores.
Como a DPS pode apoiar essa comparação?
A DPS pode conectar o planejamento conceitual de processos e instalações às questões de equipamentos, utilidades e investimento em fases. Solicite um contrato definido que compare as alternativas com base equivalente. Os entregáveis e as responsabilidades exatos devem ser acordados para o projeto.
Fontes e notas de cálculo
Pesquisa verificada em 27 de outubro de 2026. Ilustrações numéricas e exemplos de decisão foram preparados para este artigo; não são cotações de fornecedores, referências de mercado nem resultados de projetos da DPS. Requisitos e responsabilidades específicos do projeto pertencem ao escopo acordado.
- Gray — Projeto e construção de fábricas de alimentos. Coordenação inicial de produção, segurança de alimentos e projeto da instalação.
- CRB — Instalações de alimentos e bebidas. Integração de sistemas de processo, embalagem, armazém e instalações.
- eCFR — 21 CFR 117,20. Considerações sobre espaço na fábrica, construção e operação sanitária.
- OSHA — Perigos e soluções em armazéns. Armazenamento, movimentação, porta-paletes e acesso seguros.
- DPS — Planejamento de capital e viabilidade. Layouts conceituais, requisitos de equipamentos e utilidades, planejamento de custos instalados e avaliação de investimento em etapas.