Neste artigo
O que o zoneamento higiênico deve alterar no layout de uma fábrica de alimentos?
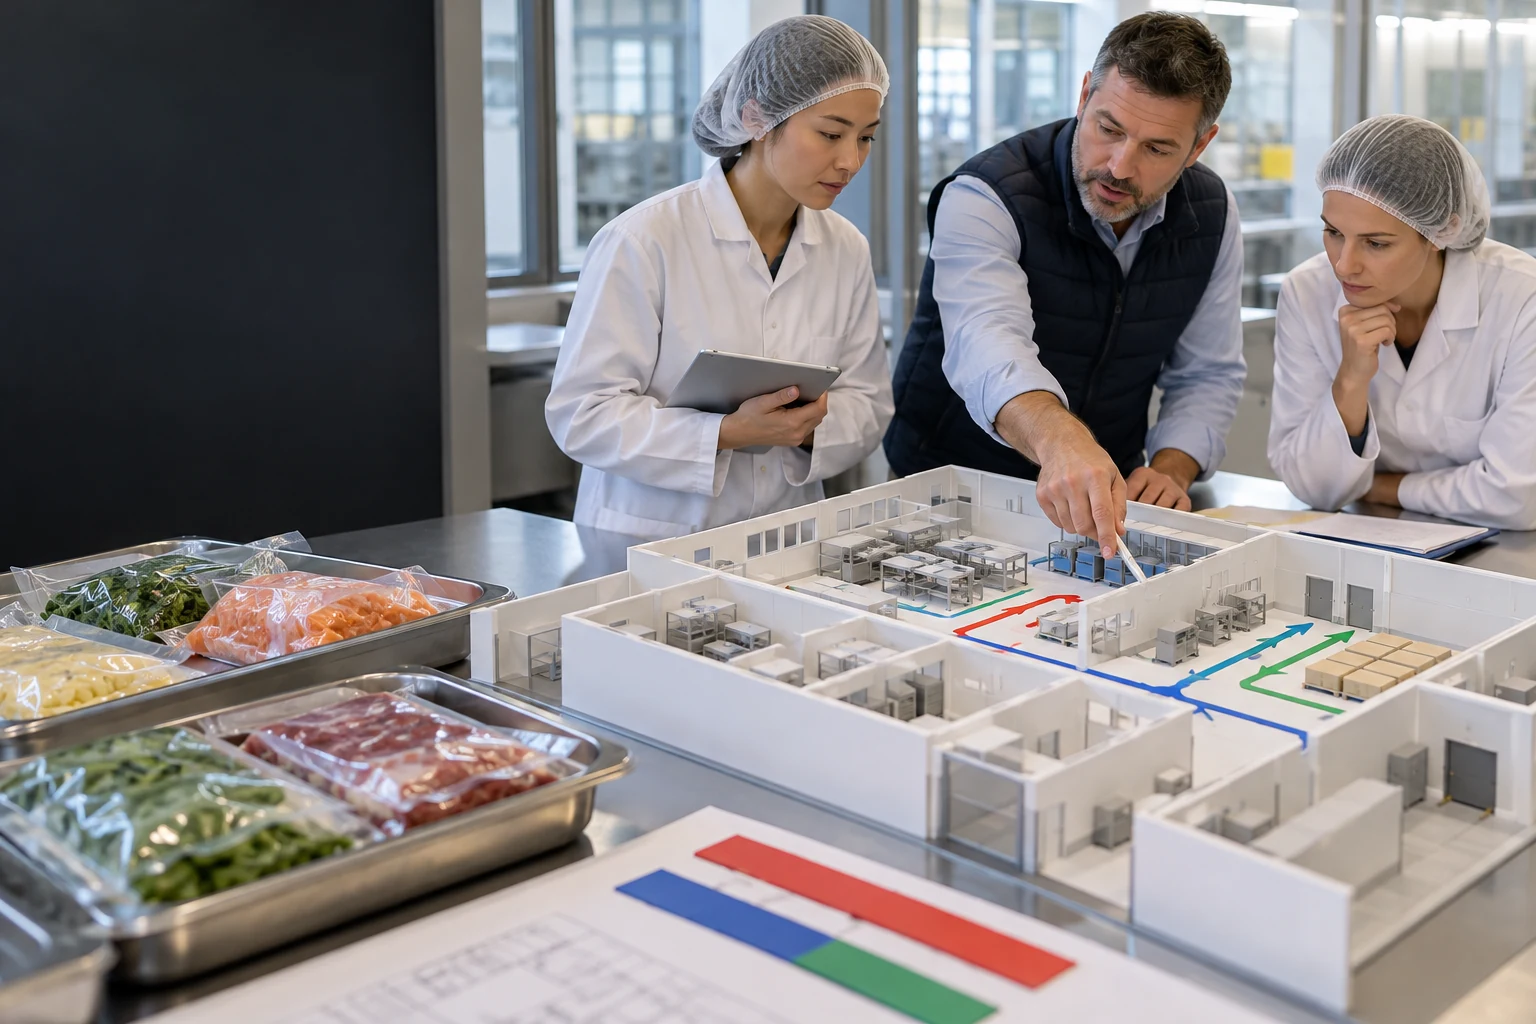
O zoneamento higiênico deve alterar onde o produto fica exposto, como pessoas e materiais chegam até ele e como a limpeza e os resíduos saem da operação. Salas coloridas não são o sistema de controle. Comece pelos estados reais do produto e pelos perigos; em seguida, com as equipes de segurança de alimentos e de projeto, escolha os limites físicos, os pontos de transferência e as regras operacionais adequados.
A decisão de capital é saber se o arranjo do edifício e dos equipamentos pode sustentar esses limites sem obrigar as atividades rotineiras a atravessá-los. Resolva essa questão antes de fixar as dimensões dos equipamentos e das salas como compromissos definitivos.
Uma sala de processamento de proteínas pode parecer espaçosa até que se desenhem ao redor dos equipamentos o abastecimento de ingredientes, o preparo de salmoura, a movimentação de produtos refrigerados e a limpeza. Muitas vezes, falta espaço para o trabalho necessário nos limites das máquinas. O zoneamento higiênico torna essas interações visíveis para que o proprietário possa comparar um arranjo que funciona conforme o previsto com outro que depende de exceções repetidas. A análise abaixo usa uma revisão hipotética de layout, um exemplo de equipamento oferecido pela DPS e a lição específica sobre movimentação entre salas em seu projeto publicado de carne bovina moída.
1. Trace os limites entre os estados do produto antes de atribuir cores às salas
Identifique onde o produto está cru, exposto durante o processamento, fechado durante a transferência, embalado ou retido para avaliação. Para um produto que receba um tratamento protetor posterior, identifique as condições aplicáveis a montante e a jusante com base na segurança de alimentos real. Não aplique um limite entre produto cru e pronto para consumo de outra operação nem presuma que todas as linhas de proteínas tenham o mesmo perfil de exposição.
Acrescente os materiais que podem cruzar esses limites: ingredientes, embalagens, pessoas, utensílios, peças em contato com o produto, equipamentos de limpeza e resíduos. Um desenho de zoneamento precisa indicar o sentido e a finalidade de cada movimentação, e não apenas os rótulos das salas. Duas rotas que passam pela mesma área de trabalho podem ser relevantes mesmo quando aparecem em cores diferentes.
Use a análise de projeto e de segurança de alimentos pertinente para definir a proteção necessária. Disposições gerais para instalações e terrenos, como a 21 CFR 117,20 ajudam a mostrar por que espaço e controle de contaminação são questões de projeto; ainda é necessário identificar os requisitos aplicáveis à operação específica.
Para o proprietário, registre o limite do produto, a transferência permitida e os meios de mantê-lo. Isso cria um requisito que o layout pode atender. Também torna revisável um atalho proposto: mudar uma porta ou compartilhar uma rota altera uma condição operacional, não apenas uma convenção de desenho.
Uma entrada de limite deve identificar o item, sua condição atual, seu destino e a ação de transferência necessária. “Recipiente de ingrediente entra na área de carregamento” é mais útil do que um rótulo geral como movimentação de materiais.
2. Use o carregamento e a descarga para definir o envelope dos equipamentos
Um tumbler a vácuo ou sistema de marinação oferecido é um exemplo útil porque sua função vai além do vaso rotativo. Preparação de ingredientes ou salmoura, carregamento do produto, descarga, resfriamento, higienização e ações de receita criam interfaces. O arranjo necessário depende do produto real e da sequência pretendida, não de um modelo universal de sala de marinação.
Oferta de tumblers e marinadores da DPS descreve essas funções conectadas. Use a análise do equipamento para obter o arranjo pertinente de carregamento e descarga, as conexões de utilidades e controles e os requisitos de limpeza. Este é um exemplo de oferta, não uma afirmação de que um tumbler foi instalado no caso de carne moída discutido mais adiante.
No layout, posicione os recipientes de entrada, o local do operador, o destino receptor do produto e a rota dos recipientes usados. Acrescente os locais de troca das ferramentas de preparação e de retorno dos equipamentos de limpeza após o uso. Uma implantação que ignore essas atividades pode empurrar tarefas rotineiras para o próprio espaço de transição destinado a proteger outra operação.
Peça ao fornecedor e à equipe operacional que demonstrem um ciclo completo de carregamento a descarga no arranjo proposto. As informações resultantes devem alterar o envelope funcional quando necessário. Uma sala maior não é automaticamente a resposta; outra orientação do pacote, ponto de transferência ou área de preparação pode resolver um conflito específico de modo mais direto.
Solicite o arranjo do fornecedor com os pontos de carregamento e descarga e os locais das conexões pertinentes marcados. Depois posicione os recipientes reais ao redor do equipamento; um retângulo vazio nominal não mostra se um recipiente bloqueará a próxima tarefa.
3. Compare uma rota física com uma rota compartilhada controlada
Algumas movimentações podem ser separadas fisicamente; outras podem ser consideradas para uso controlado em horários diferentes quando a base do produto e de segurança de alimentos permitir. Esses arranjos representam compromissos operacionais diferentes. Uma rota compartilhada não deve ser tratada como espaço livre apenas porque um procedimento escrito poderia ser criado posteriormente.
Na alternativa física, mostre a porta, a barreira, o ponto de transferência e o destino que mantêm as movimentações separadas. Inclua a área, as utilidades e as obras resultantes. Na alternativa compartilhada, mostre a alocação de horários, os requisitos de limpeza ou transição, a função responsável e a condição que impede usos incompatíveis. As equipes pertinentes devem avaliar a adequação; este artigo não autoriza uma rota compartilhada para determinado perigo.
Compare as duas alternativas durante o pico representativo. Uma janela controlada de entrega pode falhar como conceito operacional se for necessário reabastecer ingredientes continuamente pelo mesmo corredor. Em contrapartida, um corredor dedicado pode consumir espaço enquanto outro arranjo de recebimento resolve o conflito real.
Engenharia de processos da DPS pode coordenar o layout das instalações com os equipamentos e a documentação de processo. O entregável útil é um desenho de limites e fluxos com as dependências operacionais, permitindo que o proprietário veja o custo de cada alternativa e o comportamento que ela exige.
Por exemplo, três reabastecimentos pontuais podem permitir uma análise operacional diferente da movimentação contínua de materiais. Mostre a frequência real e a rota ocupada para que a janela compartilhada proposta seja avaliada em relação aos trabalhos que precisam ocorrer.
| Decisão | Alternativa física | Alternativa compartilhada controlada |
|---|---|---|
| Movimentação de materiais | Rota separada ou ponto de transferência definido | Horário ou condição permitidos e responsável identificado |
| Ocupação de espaço | Rota exclusiva ou trabalho nos limites físicos | Ainda é necessária capacidade de armazenamento temporário e transição |
| Dependência operacional | Limite mantido durante o trabalho normal | Programação e procedimento de transição continuam essenciais |
| Questão de revisão | A rota protege o limite pretendido? | O arranjo compartilhado é adequado e viável para este produto? |
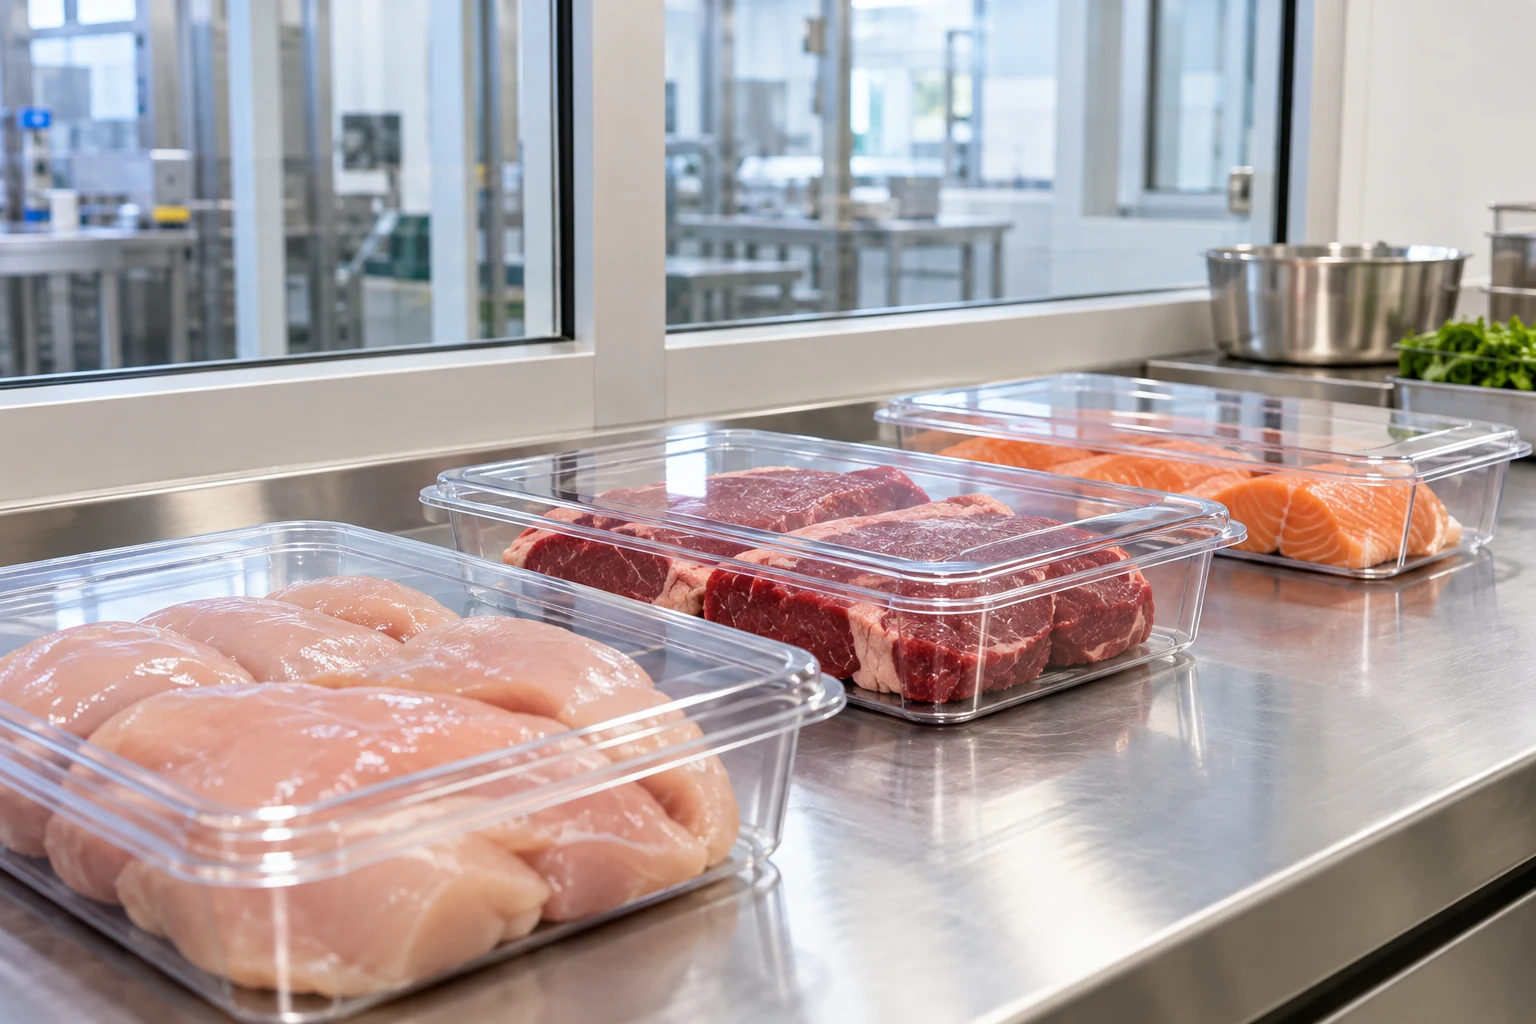
4. Conte conflitos de rotas para orientar a análise, não para calcular riscos
Use um inventário simples de movimentações para tornar concreta a discussão sobre o layout. Em uma campanha hipotética, o desenho inicial apresenta seis cruzamentos de rotas de pessoas com o limite selecionado, cinco movimentações de ingredientes, três movimentações de resíduos e duas movimentações de utensílios: dezesseis eventos no total segundo o método de contagem declarado.
Um arranjo alternativo de recebimento e retorno reduz as contagens presumidas para dois, três, um e um, totalizando sete. Na ilustração, nove eventos foram removidos daquele limite. A aritmética não comprova uma melhoria proporcional da segurança de alimentos; uma única movimentação restante pode ser mais importante que várias movimentações eliminadas.
Analise os eventos individualmente. Identifique o que está sendo transportado, o estado do produto nas proximidades, a relação de contato ou rota e o controle proposto. Uma frequência de entrega ou um local de armazenamento temporário alterados também devem ser verificados em relação à campanha e ao plano de estoque. Remover setas do desenho não é um benefício se a atividade ainda precisar ocorrer, mas ficar sem uma rota viável.
Use a contagem como apoio para a reunião e mantenha a lista anotada de movimentações junto com o desenho. Ela ajuda o proprietário a perceber onde as alterações físicas e as responsabilidades operacionais diferem entre as opções. A conclusão real sobre o zoneamento deve seguir a base de produto e perigos, e não o menor número total de cruzamentos.
Se uma nova entrada reduzir de seis para dois as movimentações de pessoas, mantenha o trajeto a pé e as premissas das tarefas que justificam a alteração. Uma mudança no padrão de pessoal ou reabastecimento deve levar a uma nova análise de movimentações.
5. Preserve a base do zoneamento durante mudanças de sala em etapas
Em seu relato sobre a relato confidencial de um projeto de carne bovina moída em Los Angeles, a DPS descreve a realocação de salas de produção e a coordenação de utilidades, com uma sala de fatiamento transferida iniciando a operação em um ritmo menor na Semana 11, antes da integração posterior do sistema completo.
Uma mudança de sala altera as rotas antes de alterar o desenho final da fábrica. As pessoas podem entrar por outra porta, os materiais podem aguardar em uma posição temporária e uma conexão de utilidades pode ser instalada enquanto outra área continua operando. Essas condições intermediárias precisam de seu próprio arranjo de limites definido. O plano de zoneamento do estado final não explica sozinho como a fábrica opera durante a transição.
Para o proprietário que analisa uma instalação de proteínas nova ou ampliada, solicite a primeira sala ou célula utilizável e as funções que precisam estar prontas para apoiá-la. Marque os acessos temporários, as transferências de produto, os retornos de utensílios e as condições para liberar essa etapa. Um marco de produção por fases deve se referir ao escopo e à taxa reais, em vez de ser descrito como conclusão de toda a linha futura.
O caso publicado trata da execução de uma operação de carne bovina moída; não é evidência de um arranjo de produtos cozidos/prontos para consumo nem de um processo de marinada. Sua aplicação útil aqui é a disciplina das etapas: preserve os limites pertinentes de produto e movimentação em cada etapa operacional real e atualize o layout quando a etapa mudar. Isso transforma a entrega sala por sala em uma tarefa de engenharia, em vez de uma autorização para improvisar ao redor de interfaces inacabadas.
Crie um cartão de liberação específico para cada sala em etapas: capacidade disponível dos equipamentos, rota operacional, interfaces temporárias e funções de apoio. Isso diferencia o compromisso de operação inicial do compromisso posterior com o sistema completo.
6. Defina o destino da limpeza e do retorno de materiais usados
Os planos de zoneamento muitas vezes descrevem as entradas limpas com mais clareza do que os materiais que saem da operação. Acrescente recipientes de ingredientes usados, peças em contato com o produto, utensílios de limpeza, resíduos e as rotas pertinentes de retorno ou descarte. Uma seta unidirecional de produto não torna a fábrica unidirecional se essas movimentações retornarem rotineiramente pela mesma área de trabalho.
No exemplo do tumbler, indique para onde vai o recipiente de entrada vazio, onde aguardam os recipientes de descarga e como é realizada a atividade de higienização designada. Se o preparo de salmoura abastecer a operação, mostre tanto a tarefa de abastecimento quanto o que acontece com os vasos ou utensílios utilizados. O layout deve deixar compreensível para os operadores a diferença entre itens limpos em espera e itens aguardando a próxima ação necessária.
Coordene os serviços do edifício com essas tarefas. Drenagem, necessidades de lavagem, pontos de utilidades e acesso aos controles podem alterar onde o trabalho é viável. O escopo de empreitada geral da DPS conecta a instalação crítica de processo aos empreiteiros especializados em construção; essa interface de execução é relevante quando uma sala alterada exige mais do que reposicionar equipamentos.
Registre a resposta de escopo para um conflito de rota. Ela pode envolver a mudança de um ponto de serviço, outra posição de armazenamento temporário ou uma sequência operacional revisada. Incorpore a resposta escolhida aos desenhos e pacotes, em vez de deixá-la como uma instrução verbal que a equipe de campo precisará reconstruir.
Um recipiente usado estacionado atrás da posição de carga pode ocupar o acesso necessário para a próxima campanha. Defina um destino planejado para esse recipiente e verifique se o trabalho necessário para seu retorno coincide com o reabastecimento da produção.
7. Percorra uma campanha normal e uma exceção no plano
Analise o arranjo proposto com as pessoas que receberão, prepararão, operarão, limparão e liberarão o produto. Use as informações reais sobre recipientes e embalagens disponíveis. Comece no recebimento e acompanhe a campanha até o estoque de produtos acabados; depois, trace os itens que retornam de cada operação.
Teste uma interrupção. Se a descarga atrasar, identifique onde o produto e os recipientes permanecerão e qual ação a montante mudará. Se o reabastecimento de ingredientes ocorrer durante o uso de outra rota designada, mostre a resposta permitida. Essas condições práticas podem revelar a falta de um buffer, uma área de armazenamento temporário ou uma responsabilidade antes que a construção fixe o arranjo das salas.
Use a discussão para criar um registro breve de decisão, não uma longa lista de verificação genérica. Registre o conflito observado, o limite do produto afetado, a resposta selecionada e quem deverá incorporá-la. O registro deve diferenciar uma mudança de projeto de uma regra operacional que ainda exige aceitação e implementação técnicas.
Quando um conflito essencial permanecer sem solução, mantenha-o visível na decisão de layout do proprietário. Equipamentos adicionais não o eliminam automaticamente. Uma revisão de desenho é bem-sucedida quando altera uma rota, conexão, arranjo de pacotes ou compromisso operacional de uma forma que a equipe consiga explicar e executar.
Use um recipiente e uma lista de tarefas durante a inspeção. Pergunte à pessoa que executa o trabalho onde o próximo item aguarda; a resposta pode revelar uma necessidade de preparação omitida no desenho dos equipamentos.
| Constatação | Informação a obter | Consequência para o proprietário/projeto |
|---|---|---|
| Recipientes de entrada cruzam a área de descarga | Tamanhos reais dos recipientes e ciclo | Revisar a área de preparação ou o local de transferência |
| Ferramentas usadas retornam pela rota de reposição do produto | Fluxo das ferramentas e próxima ação necessária | Separar o retorno ou avaliar um arranjo controlado |
| Mudança temporária de sala altera o acesso | Rota operacional específica da fase | Emitir um plano provisório de limites |
| Conexão de serviço ocupa o espaço de transição | Arranjo do fornecedor e rota do edifício | Mover a conexão ou revisar o envelope funcional |
8. Congele uma base de zoneamento operacional junto com o layout dos equipamentos
O conceito final deve identificar os estados dos produtos, os limites pertinentes, as movimentações permitidas e os locais de equipamentos e serviços de apoio. Anexe as premissas de campanhas ou de horários necessárias ao funcionamento do arranjo. A codificação por cores é útil quando comunica essa base; não deve substituí-la.
Relacione as decisões à compra dos pacotes. O fornecedor precisa da orientação de carregamento, do destino da descarga, dos locais das conexões pertinentes e das funções que controlam as transferências. Os projetistas do edifício precisam das rotas e dos requisitos de serviços. O operador precisa de uma sequência compreensível e de responsáveis pelas exceções. São entregas relacionadas de um mesmo arranjo funcional.
Para um trabalho de planejamento da DPS, informe à equipe a base dos produtos, a função pretendida dos equipamentos e os conflitos de layout a resolver. Use a discussão sobre projeto de processos e equipamentos para obter um arranjo coordenado, atribuindo as decisões reais de segurança de alimentos e regulamentação aplicável aos recursos qualificados pertinentes.
Continue analisando mudanças após a aprovação do conceito. Acrescentar um produto, alterar um recipiente ou mover um ponto de utilidade pode ocupar o espaço que sustentava o limite selecionado. O proprietário deve saber o que mudou e qual premissa operacional precisa ser reconsiderada. Assim, o zoneamento higiênico permanece parte da fábrica em funcionamento, em vez de ser uma camada inicial de desenho que já não reflete o trabalho diário.
Uma transferência útil ao fornecedor faz referência ao desenho de arranjo selecionado, às posições de carregamento/descarga e ao cronograma de conexões. Isso permite a compras identificar uma mudança proposta no pacote que alteraria o limite, em vez de tratá-la automaticamente como equivalente.
Perguntas frequentes
Todas as salas de proteína devem usar as mesmas zonas?
Não. Estabeleça os estados reais dos produtos, suas exposições e a base de perigos. Uma operação com produto cru e um processo em que o produto fica exposto após uma etapa de proteção geram questões diferentes para as equipes responsáveis.
A área ocupada por um tumbler define a sala necessária?
Não. Inclua a preparação de salmoura ou ingredientes quando necessária, carregamento, descarga, resfriamento, limpeza, recipientes, operadores e retornos. As conexões entre eles definem o envelope funcional.
Rotas compartilhadas programadas podem substituir a separação física?
Somente quando a base técnica e do produto reais sustentarem o arranjo e as condições operacionais forem viáveis. Antes de considerá-lo uma opção, mostre o cronograma, os requisitos de transição e as funções responsáveis.
Menos cruzamentos de rotas comprovam menor risco?
Não. A contagem ilustrativa orienta a análise; não é uma pontuação de segurança dos alimentos. Avalie a movimentação e a exposição do produto específicas, em vez de presumir que todos os cruzamentos sejam equivalentes.
Como o zoneamento deve ser gerenciado durante uma mudança de sala em etapas?
Defina rotas temporárias de pessoas, produtos e utensílios para cada etapa, incluindo o retorno de recipientes usados. Atribua as condições e a pessoa responsável por liberar a sala transferida antes da próxima etapa de produção ou instalação.
O que deve ser analisado quando o layout mudar?
Verifique os limites dos produtos afetados, as rotas de recipientes e pessoas, o trabalho de higienização e retorno, os locais dos serviços e as premissas das etapas. Registre a resposta nos entregáveis pertinentes de projeto e operação.
Fontes e notas de cálculo
Verificado em 27 de outubro de 2026. As declarações sobre casos da DPS são relatos atribuídos à empresa, não resultados auditados independentemente. O exemplo numérico é hipotético; fotos conceituais não são documentação de projeto.
- DPS — Tumblers e marinadores — Sistema oferecido e funções conectadas de preparação, descarga e higienização.
- DPS — Engenharia e projeto de processos — Layout coordenado e documentação de equipamentos.
- DPS — Execução de linha de carne moída — Relato atribuído sobre fases e movimentação entre salas.
- DPS — Contratação geral — Instalação de processo e interfaces com especialidades contratadas.
- eCFR — 21 CFR 117,20 — Contexto geral de espaço em fábricas de alimentos e controle de contaminação, não é uma determinação jurisdicional específica do caso.