En este artículo
¿Qué debe cambiar la zonificación higiénica en la distribución de una planta de alimentos?
La zonificación higiénica debe modificar dónde queda expuesto el producto, cómo llegan las personas y los materiales, y cómo salen la limpieza y los residuos de la operación. Las salas coloreadas no son el sistema de control. Comience con los estados y peligros reales del producto y después elija, junto con los equipos de inocuidad y diseño, los límites físicos, puntos de transferencia y reglas operativas adecuados.
La decisión de capital consiste en determinar si la configuración del edificio y los equipos puede respaldar esos límites sin obligar a realizar regularmente trabajos a través de ellos. Resuelva esa pregunta antes de fijar las huellas de equipos y las dimensiones de las salas.
Una sala de procesamiento de proteínas puede parecer espaciosa hasta que se trazan alrededor de los equipos la carga de ingredientes, la preparación de salmuera, el movimiento de productos refrigerados y la limpieza. A menudo falta el espacio necesario para trabajar en los límites de la máquina. La zonificación higiénica visibiliza esas interacciones para que el propietario compare una configuración operable según lo previsto con otra que depende de excepciones frecuentes. La siguiente discusión utiliza una revisión hipotética de distribución, un ejemplo de equipos ofrecidos por DPS y la lección específica de movimiento de salas de su proyecto publicado de carne molida.
1. Trace los límites del estado del producto antes de asignar colores a las salas
Identifique dónde está crudo el producto, dónde queda expuesto durante el procesamiento, dónde se encuentra cerrado durante la transferencia, dónde está empacado o dónde se retiene a la espera de una decisión. Para un producto que recibe un tratamiento de protección posterior, identifique las condiciones pertinentes anteriores y posteriores según la base de inocuidad alimentaria real. No copie límites entre productos crudos y listos para consumir de otra operación ni suponga que todas las líneas de proteínas tienen el mismo perfil de exposición.
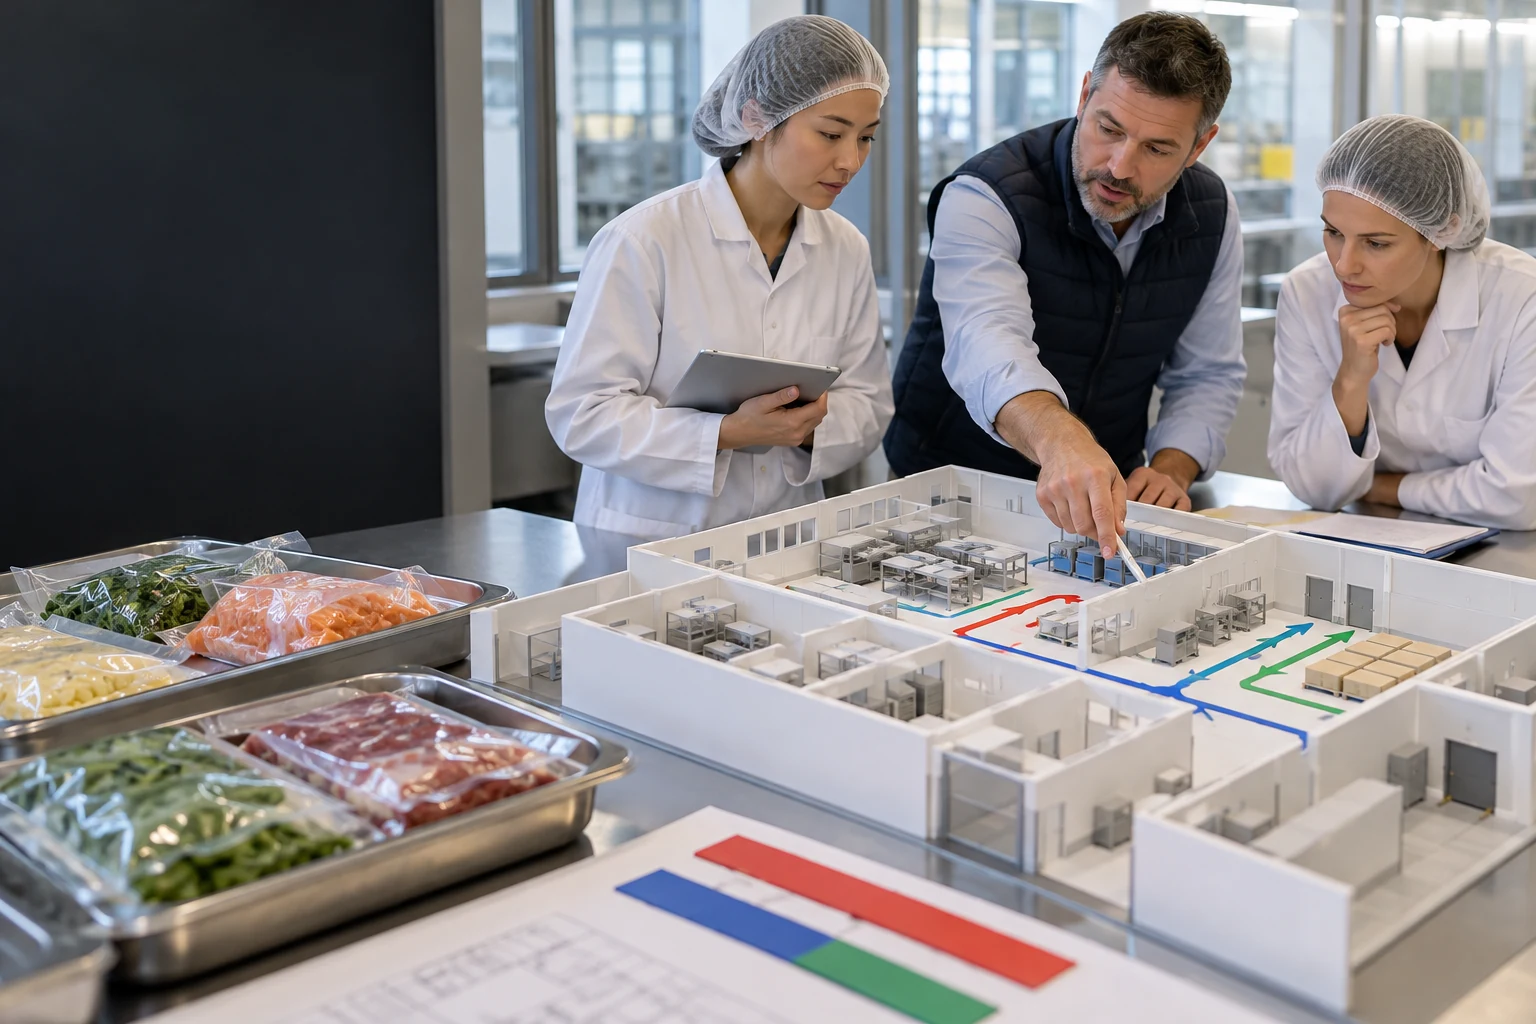
Añada los materiales que pueden cruzar esos límites: ingredientes, empaques, personas, utensilios, piezas en contacto con el producto, equipos de limpieza y residuos. Un plano de zonificación necesita indicar la dirección y el propósito de cada movimiento, no solo las etiquetas de las salas. Dos rutas que atraviesan una misma área de trabajo pueden ser pertinentes aunque estén dibujadas en colores diferentes.
Recurra a las revisiones pertinentes de diseño e inocuidad alimentaria para establecer la protección necesaria. Disposiciones generales sobre la planta y los terrenos, como 21 CFR 117.20 ilustran por qué el espacio y el control de contaminación forman parte del diseño; aún deben identificarse los requisitos aplicables a la operación específica.
Para el propietario, registre el límite del producto, la transferencia permitida y cómo se mantendrá esa condición. Así se crea un requisito que puede atender la distribución. También permite revisar una solución alternativa propuesta: cambiar una puerta o compartir una ruta modifica una condición operativa, no solo una convención de dibujo.
Cada registro de límite debe identificar el elemento, su condición actual, el destino y la acción de transferencia requerida. «El contenedor de ingredientes entra al área de carga» es más útil que una etiqueta general como movimiento de materiales.
2. Use la carga y descarga para definir el espacio funcional del equipo
Un tumbler al vacío o sistema de marinado ofrecido es un buen ejemplo porque su función va más allá del recipiente giratorio. La preparación de ingredientes o salmuera, la carga del producto, la descarga, el enfriamiento, el saneamiento y las acciones de receta crean interfaces. La configuración requerida depende del producto real y la secuencia prevista, no de una plantilla universal para salas de marinado.
La oferta de tumblers y marinadores de DPS describe esas funciones conectadas. Use la información de los equipos para obtener la configuración pertinente de carga y descarga, las conexiones de servicios y controles, y los requisitos de limpieza. Este es un ejemplo de oferta, no una afirmación de que se instaló un tumbler en el caso de carne molida que se analiza más adelante.
En la distribución, ubique los contenedores de entrada, la posición del operador, el destino receptor del producto y la ruta de contenedores usados. Añada los lugares donde se intercambian las herramientas de preparación y donde regresan los equipos de limpieza después del uso. Una huella que ignore estas actividades puede llevar tareas rutinarias al mismo espacio de transición destinado a proteger otra operación.
Pida al proveedor y al equipo operativo que demuestren un ciclo completo de carga a descarga en la configuración propuesta. La información resultante debe modificar el espacio funcional cuando sea necesario. Una sala más grande no siempre es la respuesta; otra orientación del paquete, ubicación de transferencia o disposición de preparación puede resolver más directamente un conflicto específico.
Solicite la configuración del proveedor con el punto de carga, la posición de descarga y las ubicaciones de conexión pertinentes marcados. Después, ubique alrededor los contenedores reales: un rectángulo nominal despejado no muestra si un contenedor bloquea la tarea siguiente.
3. Compare una ruta física con una ruta compartida controlada
Algunos movimientos pueden separarse físicamente; otros pueden considerarse para uso compartido en distintos horarios cuando la base del producto y de inocuidad alimentaria lo permita. Son compromisos operativos distintos. Una ruta compartida no debe tratarse como espacio libre solo porque más adelante pudiera redactarse un procedimiento.
Para una alternativa física, muestre la puerta, la barrera, el punto de transferencia y el destino que mantienen separados los movimientos. Incluya el área, los servicios y los trabajos de construcción resultantes. Para una ruta compartida, indique la asignación horaria, los requisitos de limpieza o transición, la función responsable y la condición que impide usos incompatibles. Los equipos pertinentes deben evaluar su idoneidad; este artículo no autoriza una ruta compartida para ningún peligro específico.
Compare ambas alternativas en el pico representativo. Una ventana controlada de entrega puede no ser viable si es necesario reabastecer ingredientes continuamente por el mismo pasillo. A la inversa, un corredor exclusivo puede ocupar espacio cuando otra configuración de recepción resolvería el conflicto real.
La ingeniería de procesos de DPS puede coordinar la distribución de las instalaciones con los equipos y la documentación del proceso. El entregable útil es un plano de límites y flujos con las dependencias operativas, para que el propietario pueda ver cuánto cuesta cada alternativa y qué comportamiento exige.
Por ejemplo, tres reabastecimientos puntuales pueden permitir una conversación operativa distinta de la de un movimiento continuo de materiales. Muestre la frecuencia real y la ruta ocupada para evaluar la ventana compartida propuesta frente a los trabajos que deben realizarse.
| Decisión | Alternativa física | Alternativa compartida controlada |
|---|---|---|
| Movimiento de materiales | Ruta separada o punto de transferencia definido | Horario/condición permitido y responsable identificado |
| Compromiso de espacio | Ruta exclusiva o trabajos de separación | Aun se requieren áreas de preparación y capacidad de transición |
| Dependencia operativa | Límite mantenido durante el trabajo normal | El calendario y el procedimiento de transición siguen siendo esenciales |
| Pregunta de revisión | ¿La ruta protege el límite previsto? | ¿La disposición compartida es adecuada y viable para este producto? |
4. Cuente los conflictos de rutas para orientar la revisión, no para calcular riesgos
Use un inventario sencillo de movimientos para hacer concreta la conversación sobre la distribución. En una campaña hipotética, el plano inicial muestra seis cruces de rutas de personas con el límite seleccionado, cinco movimientos de ingredientes, tres de residuos y dos de utensilios: dieciséis eventos en total según el método de conteo indicado.
Una configuración alternativa de recepción y retorno reduce los recuentos supuestos a dos, tres, uno y uno, para un total de siete. En la ilustración, nueve eventos salen de ese límite. El cálculo no demuestra una mejora proporcional de inocuidad alimentaria; un movimiento restante puede ser más importante que varios eliminados.
Revise los eventos uno por uno. Identifique qué se transporta, el estado del producto cercano, la relación de contacto o ruta y el control propuesto. Los cambios en la frecuencia de entrega o la ubicación de preparación también deben cotejarse con el plan de campañas e inventario. Quitar flechas del plano no ofrece beneficios si la actividad aún debe realizarse y ahora carece de una ruta viable.
Use el conteo como ayuda para la reunión y conserve con el plano la lista de movimientos anotada. Así, el propietario puede ver dónde difieren las opciones en cuanto a cambios físicos y responsabilidades operativas. La conclusión real de zonificación debe basarse en el producto y los peligros, no en el menor recuento total de cruces.
Si una entrada nueva reduce el recuento de rutas de personas de seis a dos, conserve el recorrido y los supuestos de tareas que respaldan ese cambio. Otro patrón de personal o reabastecimiento debe dar lugar a una nueva revisión de movimientos.
5. Mantenga la base de zonificación durante los traslados de salas por fases
En su relato de relato confidencial de un proyecto de carne molida en Los Ángeles, DPS describe el traslado de salas de producción y la coordinación de servicios, con una sala de rebanado reubicada que inició a menor velocidad en la Semana 11 antes de la integración posterior del sistema completo.
El traslado de una sala cambia las rutas antes de que cambie el plano final de la planta. Las personas pueden entrar por otra puerta, los materiales pueden esperar en una ubicación temporal y puede conectarse un servicio mientras otra área sigue operando. Estas condiciones intermedias necesitan su propia configuración de límites definida. El plan de zonificación del estado final no explica por sí solo cómo funciona la fábrica durante la transición.
Si el propietario evalúa una instalación nueva o ampliada para proteínas, solicite que se identifique la primera sala o celda utilizable y las funciones que deben estar listas para respaldarla. Marque los accesos temporales, las transferencias de producto, los retornos de herramientas y las condiciones para liberar esa etapa. Un hito de producción por fases debe referirse a su alcance y velocidad reales, no describirse como si fuera la terminación de toda la línea futura.
El caso publicado trata de la ejecución de un proyecto de carne molida; no demuestra una configuración de productos cocidos/listos para consumir ni un proceso de marinado. Su aplicación útil aquí es la disciplina por fases: mantener los límites pertinentes de productos y movimientos en cada etapa operativa real y actualizar la distribución cuando cambie la etapa. Así, la entrega sala por sala se convierte en trabajo de ingeniería y no en permiso para improvisar alrededor de interfaces sin terminar.
Prepare una tarjeta de liberación para cada sala por fases: capacidad operativa disponible de los equipos, ruta operativa, interfaces temporales y funciones de apoyo. Así podrá distinguirse el compromiso operativo inicial del compromiso posterior con el sistema completo.
6. Asigne un destino a la limpieza y a los retornos de materiales usados
Los planes de zonificación suelen describir los insumos limpios con más claridad que lo que sale de la operación. Añada los contenedores usados de ingredientes, las piezas en contacto con el producto, los utensilios de limpieza, los residuos y las rutas pertinentes de retorno o descarga. Una flecha de producto en una sola dirección no crea una fábrica unidireccional si estos movimientos vuelven habitualmente a través de la misma área de trabajo.
Para el ejemplo del tumbler, ubique dónde va el contenedor de entrada vacío, dónde esperan los contenedores de descarga y cómo se realiza la actividad de saneamiento asignada. Si la preparación de salmuera abastece la operación, muestre tanto esa actividad como lo que sucede con los recipientes o utensilios utilizados. La distribución debe permitir que los operadores distingan claramente los artículos limpios preparados de aquellos que esperan la siguiente acción requerida.
Coordine los servicios del edificio con esas actividades. El drenaje, las necesidades de lavado, las conexiones de servicios y el acceso a controles pueden modificar dónde resulta práctico trabajar. El alcance de contratación general de DPS vincula la instalación crítica para el proceso con los contratistas especializados del edificio; esta interfaz de ejecución importa cuando modificar una sala requiere más que reubicar equipos.
Registre la respuesta de alcance a un conflicto de rutas. Puede implicar reubicar un punto de servicio, cambiar el área de preparación o revisar la secuencia operativa. Incorpore la respuesta elegida a planos y paquetes en vez de dejarla como una instrucción verbal que el equipo de campo tenga que reconstruir.
Un contenedor usado colocado detrás de la posición de carga puede ocupar el acceso necesario para la siguiente campaña. Asigne al contenedor un destino previsto y compruebe si la actividad de retorno requerida se superpone al reabastecimiento de producción.
7. Recorra el plan con una campaña normal y una excepción
Revise la configuración propuesta con las personas responsables de recibir, preparar, operar, limpiar y liberar el producto. Cuando haya información disponible, use los contenedores y empaques reales. Comience en recepción, siga la campaña hasta el inventario terminado y después trace los artículos que regresan de cada operación.
Pruebe una interrupción. Si se retrasa la descarga, identifique dónde permanecen el producto y los contenedores y qué actividad anterior cambia. Si llega reposición de ingredientes mientras está asignado otro uso de la ruta, indique la respuesta permitida. Estas condiciones prácticas pueden revelar la falta de un área de amortiguamiento, preparación o responsabilidad antes de que la construcción fije la distribución de la sala.
Use la conversación para crear un registro breve de decisiones, no una lista genérica extensa. Anote el conflicto observado, el límite de producto afectado, la respuesta seleccionada y quién debe incorporarla. El registro debe distinguir un cambio de diseño de una regla operativa que todavía necesita aceptación e implementación técnicas.
Si un conflicto esencial sigue pendiente, manténgalo visible en la decisión de distribución del propietario. Agregar equipos no lo elimina automáticamente. Una revisión de planos es exitosa cuando modifica una ruta, una conexión, una disposición de paquetes o un compromiso operativo de manera que el equipo pueda explicar y ejecutar.
Use un contenedor y una lista de tareas durante el recorrido. Pregunte a quien realiza el trabajo dónde espera el siguiente artículo; la respuesta puede revelar un requisito de preparación omitido en el plano de equipos.
| Hallazgo | Información por obtener | Consecuencia para el propietario/diseño |
|---|---|---|
| Contenedores de entrada cruzan el área de descarga | Tamaños reales de contenedores y ciclo | Revisar el área de preparación o la ubicación de transferencia |
| Las herramientas usadas regresan por el flujo de reposición de producto | Flujo de herramientas y siguiente acción requerida | Separar el retorno o evaluar una disposición controlada |
| El traslado temporal de sala modifica el acceso | Ruta operativa específica de la fase | Emitir un plan provisional de límites |
| La conexión de servicios ocupa el espacio de transición | Configuración del proveedor y ruta en el edificio | Reubicar la conexión o revisar el espacio funcional |
8. Fije una base operativa de zonificación con la distribución de equipos
El concepto final debe identificar los estados de los productos, los límites pertinentes, los movimientos permitidos y las ubicaciones de los equipos y servicios de apoyo. Adjunte los supuestos de campañas u horarios necesarios para que la disposición funcione. Los colores son útiles cuando comunican esa base; no deben sustituirla.
Vincule las decisiones con las compras de paquetes. El proveedor necesita la orientación de carga, el destino de descarga, las ubicaciones pertinentes de conexiones y las funciones que controlan las transferencias. Los diseñadores del edificio necesitan conocer las rutas y los requisitos de servicios. El operador necesita una secuencia comprensible y responsables para las excepciones. Son resultados relacionados de una sola configuración funcional.
Para un encargo de planeación con DPS, presente al equipo la base de producto, los requisitos previstos de los equipos y los conflictos de distribución por resolver. Use el trabajo de diseño de procesos y equipos para obtener una configuración coordinada, y asigne las decisiones reales de inocuidad alimentaria y normativas pertinentes a los especialistas calificados correspondientes.
Mantenga bajo revisión los cambios después de aprobar el concepto. Agregar un producto, cambiar un contenedor o mover un punto de servicio puede ocupar el espacio que respaldaba el límite seleccionado. El propietario debe saber qué cambió y qué supuesto operativo debe reconsiderarse. Así, la zonificación higiénica sigue formando parte de la fábrica operativa en vez de quedarse como una capa temprana del plano que ya no refleja el trabajo diario.
Una transferencia útil al proveedor hace referencia al plano de distribución seleccionado, las posiciones de carga/descarga y el programa de conexiones. Así, compras puede identificar una modificación propuesta del paquete que alteraría el límite en vez de considerarla automáticamente equivalente.
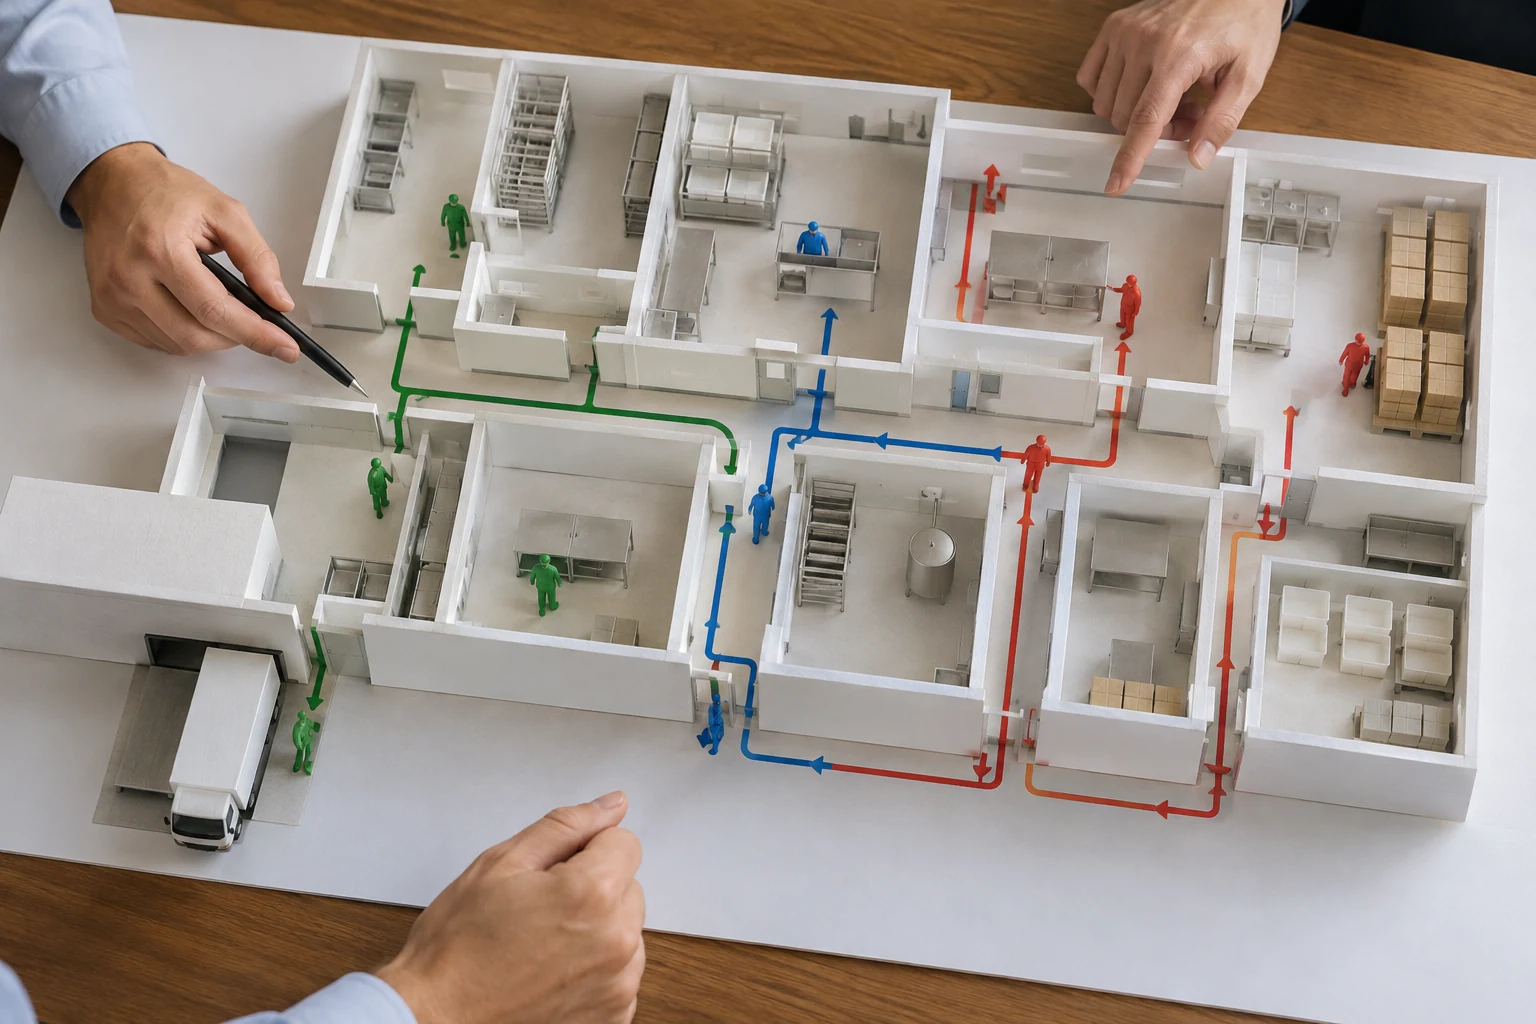
Preguntas frecuentes
¿Todas las salas de proteínas deben usar las mismas zonas?
No. Establezca el estado real de los productos, las exposiciones y la base de peligros. Una operación con productos crudos plantea preguntas distintas de un proceso con producto expuesto después de una etapa de protección; los equipos pertinentes deben evaluarlas.
¿La huella de un tumbler determina el espacio que necesita?
No. Incluya, cuando corresponda, la preparación de salmuera o ingredientes, la carga, la descarga, el enfriamiento, la limpieza, los contenedores, los operadores y los retornos. Sus conexiones definen el espacio funcional.
¿Las rutas compartidas con horarios definidos pueden sustituir la separación física?
Solo si la base real del producto y los criterios técnicos respaldan la disposición y las condiciones operativas son viables. Muestre el calendario, los requisitos de transición y las funciones responsables antes de considerarla una opción.
¿Tener menos cruces de rutas demuestra un menor riesgo?
No. El recuento ilustrativo sirve para orientar la revisión; no es una puntuación de inocuidad alimentaria. Evalúe el movimiento específico y la exposición del producto en vez de suponer que todos los cruces son equivalentes.
¿Cómo debe gestionarse la zonificación durante una reubicación de salas por fases?
Defina las rutas temporales de personas, productos y herramientas para cada etapa, incluidos los retornos de contenedores usados. Asigne las condiciones y la persona responsable de liberar la sala trasladada antes de la siguiente etapa de producción o instalación.
¿Qué debe revisarse cuando cambia una distribución?
Revise los límites de los productos afectados, las rutas de contenedores y personas, las actividades de saneamiento y retorno, las ubicaciones de servicios y los supuestos de las fases. Incorpore la respuesta a los entregables pertinentes de diseño y operación.
Fuentes y notas de cálculo
Verificado el 27 de octubre de 2026. Las afirmaciones sobre casos de DPS son relatos atribuidos a la empresa, no resultados auditados independientemente. La ilustración numérica es hipotética; las fotografías conceptuales no son documentación de proyectos.
- DPS — Tumblers y marinadores — Sistema ofrecido y funciones conectadas de preparación, descarga y saneamiento.
- DPS — Ingeniería y diseño de procesos — Documentación coordinada de distribución y equipos.
- DPS — Ejecución de una línea de carne molida — Relato atribuido sobre fases y movimiento de salas.
- DPS — Contratación general — Interfaces entre instalación de procesos y contratistas especializados.
- eCFR — 21 CFR 117.20 — Contexto general sobre espacio e inocuidad en plantas de alimentos; no determina la jurisdicción aplicable a un caso específico.