Neste artigo
Quando uma fábrica de alimentos deve escolher skids modulares em vez de sistemas construídos no local?
Use skids modulares de processo quando um limite definido de pacote permitir fabricação e testes úteis fora do local; use trabalho construído no local quando o layout, as conexões e as restrições de instalação reais forem mais favoráveis. Compare a função completa instalada, incluindo equipamentos receptores, utilidades, controles e aceitação no local.
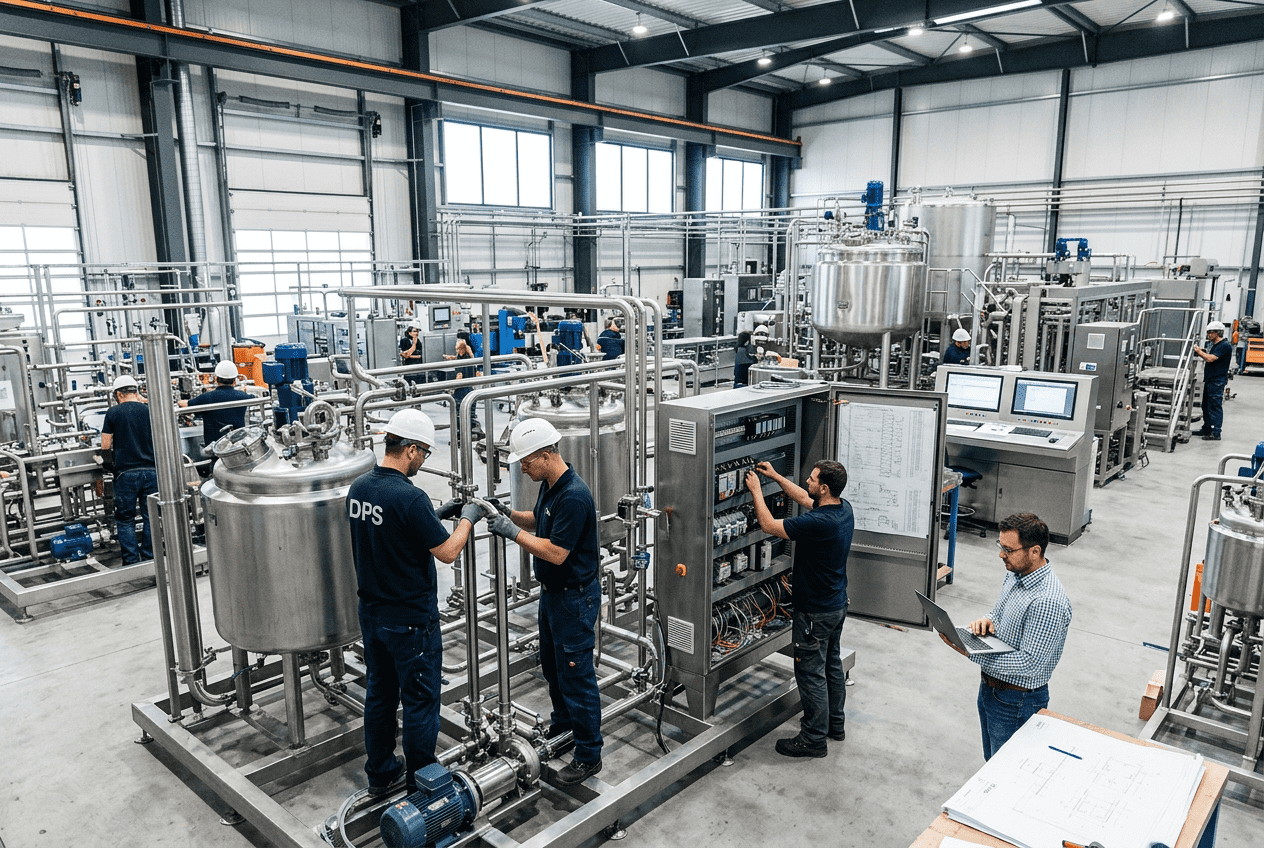
Pré-fabricação externa, um skid fornecido e uma fábrica completa testada são propostas diferentes. Uma seção de tubulação pré-fabricada pode reduzir a fabricação em campo sem constituir um skid completo. Um skid pode ser testado dentro de seu limite declarado e ainda exigir integração e verificação substanciais no local.
Um sistema em pacote pode chegar com aparência de concluído enquanto suas conexões de produto, o suporte de utilidades e a sequência do operador permanecem incompletos. Uma alternativa construída no local pode parecer mais lenta e se adaptar a uma rota difícil com menos movimentação de módulos. A decisão deve seguir o limite real e o plano de instalação, em vez de presumir que um rótulo garanta rapidez, menor custo ou prontidão para produção.
1. Diferencie um skid, a pré-fabricação e o sistema completo
Um skid normalmente reúne equipamentos e conexões definidos em um pacote transportável. A pré-fabricação externa é mais ampla: pode incluir tubulações ou conjuntos preparados antes da instalação, sem produzir um pacote operacional autônomo. Um sistema de processo completo pode incluir qualquer abordagem, além de conexões de campo, utilidades e controles fora do limite fornecido.
Registre esse limite no desenho conceitual. Identifique conexões de produto, pontos finais de utilidades, interfaces de limpeza, trocas de sinais de controle e equipamentos receptores. Pergunte quais itens serão enviados em conjunto, quais serão instalados separadamente e quais funções poderão realmente operar antes da conclusão das interfaces no local.
Essa distinção importa na comparação de cotações. Um “sistema CIP modular” pode incluir funções da estação e excluir a distribuição até os equipamentos de limpeza. Uma estimativa de construção no local pode já incluir essas rotas. As descrições dos equipamentos parecem comparáveis, mas as responsabilidades pelo sistema instalado diferem substancialmente. Normalize o limite antes de avaliar os totais em destaque.
Use descrições simples no registro de compras: uma estação em pacote até pontos finais definidos; seções de distribuição pré-fabricadas com peças de fechamento em campo; ou um sistema integrado instalado com trabalhos especificados no local. Cada opção pode ser adequada. O proprietário deve saber qual compromisso está assumindo e qual trabalho permanece, em vez de presumir que a pré-fabricação transfira ao fabricante a responsabilidade pela fábrica operacional completa.
Solicite desenhos separados de transporte e do arranjo instalado quando forem diferentes. Um componente removido para transporte ainda precisa de uma etapa de montagem e verificação no local atribuída antes que o pacote alcance sua configuração operacional pretendida.
2. Use a função de limpeza para localizar o limite do pacote
Para um sistema de limpeza, diferencie as funções da estação dos equipamentos conectados e da distribuição. Um pacote compacto não elimina as rotas de fornecimento e retorno, os requisitos dos equipamentos receptores nem a sequência da fábrica que designa um circuito. Essas relações afetam o escopo instalado mesmo quando os principais componentes da estação chegam juntos.
A oferta CIP da DPS descreve projeto e fabricação personalizados com circuitos de processo, vasos, tubulações, controles e interfaces de equipamentos de terceiros. Esse escopo apoia uma discussão sobre pacotes baseada em conexões reais. Não significa que todos os sistemas oferecidos sejam enviados como um skid universal nem que incluam automaticamente todas as funções do local.
Um exemplo de fornecedor da Alfa Laval descreve equipamentos CIP modulares montados em estrutura e testados antes da entrega. Isso ilustra uma possível abordagem de fornecedor, não a configuração de um projeto da DPS nem evidência de que a aceitação final da fábrica possa ocorrer sem a instalação receptora.
Peça ao proponente que marque o limite de teste, além do limite de transporte. Se o teste usar estados simulados a jusante, identifique quais interfaces reais ainda precisam ser demonstradas no local. Assim, o proprietário pode valorizar a preparação externa e manter um plano realista para conectar e verificar o sistema completo.
Identifique o equipamento receptor no desenho do pacote. Uma saída genérica marcada “para processo” pode ocultar o comprimento real da rota, as condições de retorno e a responsabilidade pelos sinais que a instalação conectada deve atender.
3. Compare opções modulares e construídas no local até o mesmo ponto final
A comparação deve incluir as mesmas condições de processo e os mesmos pontos finais instalados. Um módulo pode concentrar montagem e testes em um ambiente controlado de fabricação; trabalhos no local podem se adaptar às rotas reais do edifício e às conexões ajustadas em campo. Ambos exigem uma base confiável de processo e uma sequência coordenada de instalação.
Avalie transporte e posicionamento desde o início. O envelope de transporte, os requisitos de içamento e movimentação do pacote podem diferir de sua projeção operacional final. O proprietário precisa de uma rota viável desde a entrega até a posição instalada, incluindo o momento em que essa rota ficará indisponível devido ao avanço de outros trabalhos no edifício ou na produção.
Para uma alternativa construída no local, identifique o que deve ser medido ou concluído antes da fabricação. Ajustes em campo podem acomodar determinadas condições, mas ainda exigem trabalho qualificado, acesso e verificações. Não trate a adaptabilidade como autorização para deixar indefinidas as interfaces de processo até a construção. Vincule o benefício a uma condição específica do layout.
A tabela compara diferenças reais, em vez de uma opção modular pronta com um trabalho de campo sem planejamento. Uma abordagem híbrida pode ser mais adequada: agrupar funções repetitivas em estações, pré-fabricar rotas conhecidas e manter definidos os trabalhos de fechamento específicos do local. Decida a alocação por função e interface e depois orce a fabricação, a movimentação e as atividades de campo resultantes.
Quando uma abertura limitar o tamanho do módulo, compare um pacote dividido como alternativa explícita. Inclua a montagem adicional no local, em vez de presumir que a restrição de transporte torna inevitável a fabricação totalmente modular ou inteiramente em campo.
| Decisão | Abordagem modular/em pacote | Abordagem montada no local |
|---|---|---|
| Local de fabricação | Conjuntos definidos preparados fora do local | Mais montagem ocorre durante a instalação no local |
| Dependência dimensional | O envelope de transporte e as dimensões iniciais das interfaces são importantes | As condições de campo podem orientar a fabricação; acesso e sequência são importantes |
| Verificações antes da entrega | As funções definidas do pacote podem ser verificadas dentro dos limites do teste | As verificações na etapa local seguem os trabalhos instalados e as interfaces disponíveis |
| Posicionamento | A rota de transporte e içamento deve ser compatível com o pacote | Peças e conjuntos precisam de suas próprias rotas de entrega e trabalho |
| Integração restante | Fechamentos em campo, utilidades e funções da fábrica continuam atribuídos | Rotas instaladas e funções da fábrica também continuam atribuídas |
4. Diferencie a redução do trabalho de campo da duração do projeto
Considere um sistema compatível hipotético com quarenta e oito horas-homem de fabricação. No conceito modular, essa fabricação ocorre fora do local, seguida por oito horas-homem de ajuste, doze de interligações e oito de verificações no local: vinte e oito horas-homem em campo e setenta e seis horas-homem totais declaradas.
Em um conceito fictício montado no local, as quarenta e oito horas de fabricação ocorrem no próprio local, seguidas pelas mesmas doze horas de interligações e oito de verificações. O total é de sessenta e oito horas-homem em campo. Neste exemplo, o conceito modular transfere a fabricação para fora, mas acrescenta oito horas de ajuste; assim, seu total declarado é maior, embora o conteúdo de trabalho em campo seja quarenta horas menor.
Esses dados de mão de obra são arbitrários, não representam preços, parâmetros de referência ou durações de instalação. O tamanho das equipes, as dependências entre tarefas, as janelas de acesso, o transporte, o içamento e a preparação não foram modelados. Dividir um total de trabalho em campo por outro não demonstra que a parada de produção ou o cronograma do projeto diminuam na mesma proporção.
Use uma decomposição real do trabalho para identificar as tarefas de campo que ocupam espaços restritos ou exigem isolamento da produção. Assim, o proprietário poderá decidir se transferi-las para fora do local tem valor. A comparação não deve atribuir ao pacote a eliminação de interligações ou verificações no local apenas porque a fabricação ocorreu em outro lugar. Uma lista menor de tarefas em campo e uma interrupção menor da produção são questões relacionadas, mas exigem evidências independentes.
Pergunte quais tarefas fazem parte do caminho crítico de isolamento da produção. Transferir quarenta horas-homem de trabalho em campo para outro local pode ter pouco efeito nesse caminho se a interligação restante ou a dependência de liberação ainda determinar a janela.
5. Comprove a rota de entrega e os trabalhos de fechamento antes da fabricação
Um arranjo modular deve ser analisado em relação ao local real antes que as dimensões sejam fixadas. Trace a rota de transporte, o ponto de descarga, o trajeto de movimentação e o posicionamento final. Identifique a etapa em que aberturas ou rotas de acesso do edifício mudarão. Um pacote que cabe em sua sala final ainda pode ser difícil de instalar na etapa programada da construção.
Identifique as peças de fechamento e conexões que dependem de medições da instalação. Atribua quem mede, fabrica, instala e verifica. Se todo o trabalho de campo restante for descrito como “conexão”, responsabilidades importantes de ajuste ou controle podem permanecer invisíveis, mesmo que o pacote esteja bem projetado.
A empreitada geral da DPS descreve tubulação crítica de processo, instalação de equipamentos, controles e comissionamento coordenados com empreiteiros especializados em construção. Para esta decisão, a análise de construtibilidade deve conectar a preparação do pacote à sequência de campo, incluindo os arranjos específicos de execução local aplicáveis ao projeto.
Use uma interface difícil como exercício de análise. A saída da estação é fixada pelo pacote, enquanto a rota receptora é limitada por um serviço superior existente. Defina a rota final e o limite ajustável de fechamento antes de liberar dimensões incompatíveis. O mesmo exercício pode justificar a manutenção de uma parte definida construída no local. Isso fornece um motivo concreto para a estratégia de fabricação escolhida, em vez de presumir que todo o sistema deva usar um único método.
Registre quando as medições de campo se tornam confiáveis. Fabricar uma seção de fechamento com base em desenhos provisórios pode gerar retrabalho; aguardar um ponto final medido pode preservar o ajuste e alterar a sequência de fabricação e instalação.
6. Prepare as conexões finais que permanecerão após a fabricação externa
A DPS descreve preparação externa e conexões em etapas de CIP/ar na Albertsons, com três interrupções planejadas, cada uma com menos de quatro horas, e nenhuma interrupção não planejada relatada. O relato publicado de execução combina pré-fabricação com interfaces preparadas no local.
A aplicação é específica: transferir a fabricação para fora da área de produção não elimina a janela de conexão. O proprietário deve identificar qual equipamento ou utilidade mantido ficará indisponível, o que foi preparado previamente e o que precisa ser estabelecido antes que a função afetada retorne à sua condição operacional atribuída.
Desenvolva uma folha de conexão final para cada etapa, com referência à conexão real e ao pacote responsável. Inclua a condição inicial, a responsabilidade pelo isolamento, os conjuntos preparados, o trabalho de fechamento e as verificações necessárias. Isso permite que a equipe do projeto diferencie uma conexão física concluída de uma função conectada pronta para a próxima operação.
O caso apoia uma abordagem de preparação, não uma alegação de que uma fábrica inteira tenha sido testada na fábrica do fornecedor ou de que outro sistema possa usar a mesma duração de interrupção. Aplique o método ao pacote proposto: identifique o trabalho externo que realmente reduz atividades na área restrita e as tarefas de campo que permanecem. Uma promessa de compra se torna útil quando pode ser rastreada até essa decomposição do trabalho e a transferência operacional real.
Antes da janela de conexão, percorra conceitualmente o conjunto preparado até o destino: rota disponível, ferramentas, suporte e equipe responsável. Um carretel concluído armazenado nas proximidades não equivale a uma atividade de conexão pronta para execução.
7. Atribua separadamente as verificações na fábrica do fornecedor e a aceitação no local
As verificações na fábrica do fornecedor podem demonstrar as funções e a construção representadas pelo arranjo de teste acordado. Devem declarar os equipamentos presentes, as interfaces simuladas, as condições de teste e os itens em aberto resultantes. A aceitação no local trata da instalação real e da operação conectada dentro do escopo definido. Nenhum dos termos deve ser usado sem um limite acordado.
Para uma estação de limpeza em pacote hipotética, uma sequência de testes na fábrica do fornecedor pode demonstrar ações internas selecionadas usando estados simulados de prontidão dos equipamentos. No local, o equipamento e a rota reais precisam fornecer a interface pretendida. A equipe responsável estabelece as verificações necessárias para essa instalação. Um sinal simulado bem-sucedido não comprova que o vaso receptor esteja conectado corretamente ou pronto para uso.
Engenharia de processos da DPS inclui documentos de processo, informações de equipamentos e especificações de controles. Vincular esses entregáveis ao plano de aceitação ajuda o proprietário a identificar quais responsabilidades pertencem ao fornecedor do pacote e quais exigem a equipe integrada do local.
Transfira os itens em aberto para um registro de liberação com responsável e consequência atribuídos. Alguns podem se referir à documentação; outros podem impedir a próxima etapa de instalação ou operação. A tabela apresenta limites ilustrativos, não um protocolo completo de qualificação. A decisão de compra deve identificar quem demonstrará toda a função necessária e com quais equipamentos conectados, em vez de confiar na expressão “testado na fábrica” para abranger trabalhos fora dela.
Acorde quem receberá o registro de teste na fábrica e converterá interfaces não resolvidas em ações no local. Sem essa transferência, uma limitação documentada pode continuar conhecida pelo fornecedor e ausente do plano de comissionamento do proprietário.
| Item | Limite da demonstração externa | Responsabilidade restante no local |
|---|---|---|
| Sequência interna | Ações acordadas para o pacote com arranjo de teste declarado | Verificar o comportamento com equipamentos conectados reais |
| Rota física | Conexões fornecidas e seções fabricadas acordadas | Peças de fechamento, rota final e interfaces instaladas |
| Suporte de utilidades | Requisitos especificados do pacote e suporte de testes disponível | Condições reais do local para a operação pretendida |
| Itens em aberto | Documentar problemas observados e ação atribuída | Resolver itens pertinentes antes da etapa de liberação afetada |
8. Escolha a estratégia de fabricação conforme a restrição que ela resolve
A decisão do proprietário deve identificar a restrição abordada: acesso limitado em campo, exposição a interrupções da produção, restrições de transporte, dimensões incertas do local ou funções repetíveis de pacotes. Um módulo agrega valor quando sua preparação definida resolve essa restrição após a inclusão dos trabalhos de instalação restantes.
Leve as condições de processo, o layout, os limites propostos e as condições reais de acesso para uma análise da DPS. Solicite uma comparação equivalente entre pacote e construção no local, incluindo alocação de fabricação, escopo de fechamento em campo, sequência de instalação e responsabilidade pela aceitação. Uma alternativa híbrida pode ser incluída quando responder melhor do que forçar todas as partes do sistema a um único rótulo de compra.
Mantenha as premissas selecionadas no pedido: envelope de transporte, dimensões aprovadas das interfaces, informações necessárias do proprietário e arranjo exato de teste. Se uma alteração tardia no local afetar alguma premissa, analise a conexão e a sequência de trabalho afetadas antes de aceitar uma substituição ou novo trajeto. Isso preserva o motivo da estratégia de fabricação escolhida.
No momento da aprovação, o proprietário deve conseguir explicar o que chega pronto, o que será concluído no local e quem demonstrará a função integrada. Essas respostas são uma base mais sólida para o planejamento de capital do que uma alegação de velocidade sem ressalvas. Também oferecem às equipes de instalação e operações uma visão comum do que a compra dos equipamentos cobre — e do que o projeto ainda precisa concluir.
Preserve os limites do pacote selecionado no controle de mudanças. Transferir uma válvula ou instrumento através desse limite pode afetar fabricação, cabeamento, software e responsabilidade pela aceitação, mesmo quando a alteração física parece pequena.
Perguntas frequentes
Tubulação pré-fabricada é a mesma coisa que um skid modular?
Não. A pré-fabricação pode preparar conjuntos individuais; um skid reúne funções definidas em um pacote. Descreva o limite real do fornecimento, sem tratar os termos como intercambiáveis.
Testes na fábrica eliminam a aceitação no local?
Não. Defina o que a configuração de fábrica representou e quais utilidades, equipamentos receptores e interfaces reais ainda precisam de verificações no local.
Uma opção modular pode exigir mais mão de obra total?
Pode. A ilustração prevê mais horas totais de mão de obra, mas menos trabalho de campo. O valor real depende do escopo, das restrições do local, dos custos e das tarefas que ocupam a janela limitada.
O que verificar antes de definir as dimensões dos módulos?
Analise o envelope de transporte, as rotas de descarregamento e posicionamento, os locais das conexões, o acesso para serviços e a sequência de instalação em relação ao local real.
Quando uma abordagem híbrida é útil?
Quando funções repetíveis de pacotes se prestam à preparação fora do local, enquanto rotas definidas ou peças de fechamento dependem das condições de campo. Atribua os limites e as responsabilidades de aceitação para ambas as partes.
Como o proprietário deve comparar alegações de cronograma?
Use a sequência real de tarefas, equipes, dependências e requisitos de isolamento da produção. Diferenças em horas de mão de obra, por si sós, não estabelecem o prazo decorrido nem a interrupção necessária.
Fontes e notas de cálculo
Verificado em 27 de outubro de 2026. As declarações sobre casos da DPS são relatos atribuídos à empresa, não resultados auditados independentemente. O exemplo numérico é hipotético; fotos conceituais não são documentação de projeto.
- DPS — Sistemas CIP — Escopo personalizado de projeto e fabricação de CIP integrado.
- DPS — Contratação geral — Escopo de instalação de processo, coordenação de campo e comissionamento.
- DPS — Engenharia e projeto de processos — Requisitos de documentação e interfaces.
- DPS — Modernização de CIP e ar comprimido — Exemplo de interligação preparada e executada por etapas, com interrupções planejadas.
- Alfa Laval — Estação CIP — Exemplo do fornecedor de montagem modular e testes antes da entrega; não representa uma configuração da DPS.